Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- equipamento de montagem de células para bolsas
- >
- máquina formadora de células para bolsas
- >
- Máquina automática de formação contínua de invólucro de célula tipo bolsa
Categorias
Produtos quentes
Loading...
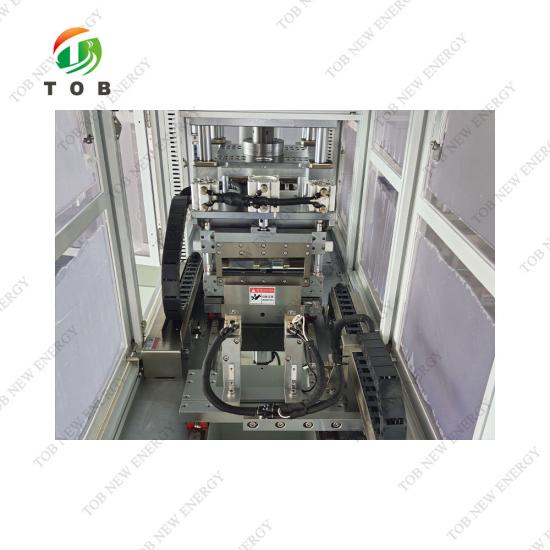
Máquina automática de formação contínua de invólucro de célula tipo bolsa
Marca:
TOB NEW ENERGYitem número.:
TOB-ZCY-002pedido (moq):
1setPagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina de formação de invólucros de células tipo bolsa contínua automática para filme laminado de alumínio - TOB-ZCY-002
Visão geral do produto e aplicações ideais
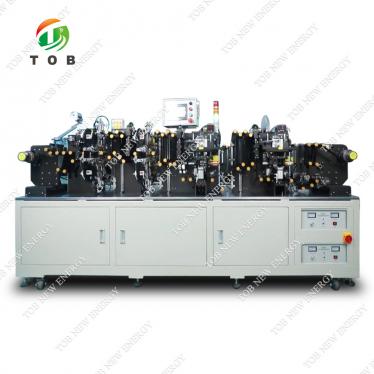
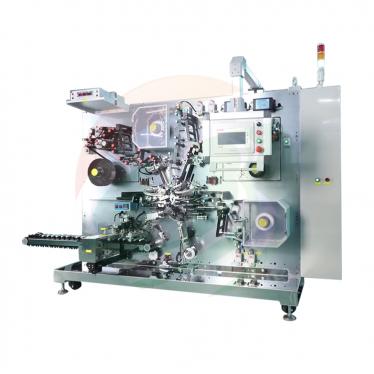
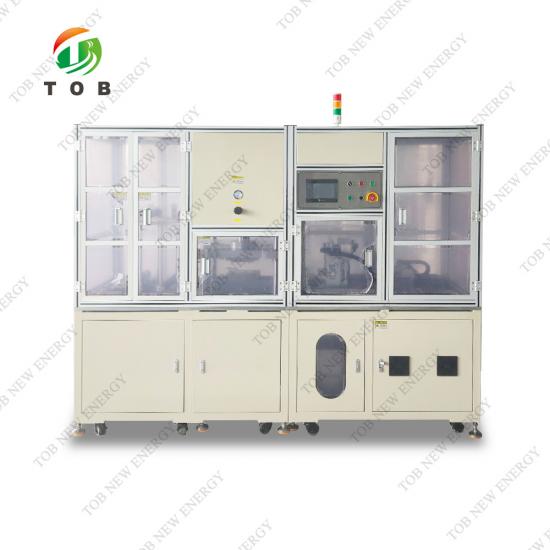
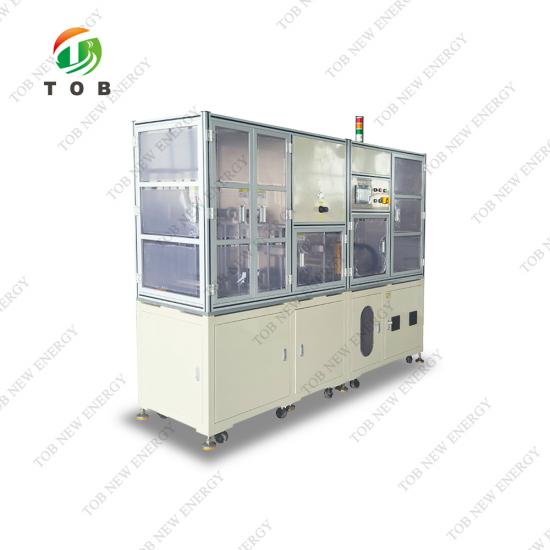
A TOB-ZCY-002 é uma máquina de formação de invólucros contínua automática projetada e fabricada especificamente para a formação de filme laminado de alumínio de baterias de polímero e de lítio tipo bolsa. Ela foi construída para a formação contínua de bolsas (formação ou perfuração de invólucros) de filme laminado de alumínio em configurações de bolsa única ou dupla.
Na produção de células tipo bolsa, o filme laminado de alumínio é o invólucro da célula. Antes que a pilha de eletrodos possa ser envolvida, o filme plano deve ser formado em uma bolsa que acomodará a pilha, e a geometria da bolsa - comprimento, largura, profundidade e margens das bordas - determina tanto o espaço interno disponível para os eletrodos quanto as bordas de vedação disponíveis para os processos de vedação a jusante. A TOB-ZCY-002 realiza esta etapa de formação em uma base contínua, rolo a rolo: o filme é desenrolado de um rolo, formado sob uma matriz controlada por servo, cortado no tamanho necessário e descarregado, com toda a sequência sendo executada automaticamente após o operador pressionar o botão de início.
A máquina é construída em torno de um sistema de formação servo: a matriz superior fecha em um cilindro intensificador rápido de gás-líquido com uma saída máxima de 10 t, enquanto o punção inferior é acionado por um servomotor e parafuso com uma precisão de profundidade de formação de ±0,1 mm nos quatro cantos. A profundidade de formação é ajustável de 0 a 15 mm na tela sensível ao toque, com uma precisão de ajuste de 0,01 mm, e pode ser operada no modo de força constante. A tensão do filme é mantida por um rolo flutuante de tensão constante, e a alimentação é controlada por servo, de modo que as bolsas formadas mantenham sua precisão dimensional durante o corte. O paralelismo do conjunto da matriz é mantido dentro de 0,1 mm, e as bolsas acabadas são produzidas com cantos arredondados, sem rugas, furos, cavidades, arranhões, rachaduras ou delaminação.
A máquina acomoda diferentes produtos com ajuste simples: a largura de desenrolamento do filme cobre de 50 a 200 mm, o tamanho máximo do filme é de 200 mm por 200 mm (com base nas dimensões máximas do contorno da bateria fornecidas pelo cliente), e uma troca de formato é concluída por uma pessoa em duas horas. A TOB-ZCY-002 é, portanto, adequada tanto para operações de produção que executam um formato de bolsa definido quanto para oficinas que precisam alternar entre vários formatos de bolsa.
Ideal para:
- Fabricantes de células tipo bolsa que realizam a etapa de formação de invólucro (bolsa) em uma linha de produção contínua ou piloto.
- Equipes de pesquisa e desenvolvimento de baterias que desenvolvem projetos de células tipo bolsa, onde a geometria da bolsa, profundidade e margens das bordas devem ser formadas e verificadas.
- Produtores de células tipo bolsa de pequenos lotes e multiformatos que exigem troca rápida de formato (uma pessoa, em até duas horas).
- Produtores de baterias de polímero e de lítio tipo bolsa usando filme laminado de alumínio em formatos de bolsa única ou dupla.
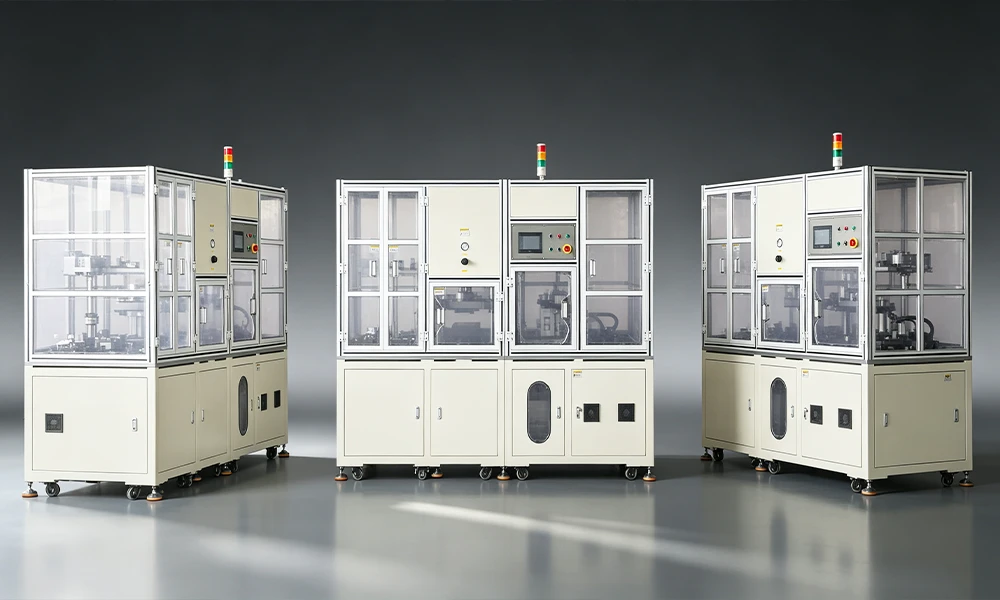
Onde a formação de invólucros se encaixa na produção de células tipo bolsa
Na sequência de fabricação de células tipo bolsa, a formação do invólucro ocorre após o filme laminado de alumínio ter sido cortado na largura e antes que a pilha de eletrodos seja envolvida. O contexto típico do processo é:
- Preparação do filme: o rolo de filme laminado de alumínio é cortado na largura necessária.
- Formação do invólucro: o filme plano é formado em bolsas com a geometria definida - a etapa realizada pela TOB-ZCY-002 - e cortado no tamanho do produto necessário.
- Inserção da pilha: a pilha de eletrodos (montada por empilhamento ou enrolamento) é colocada na bolsa formada.
- A vedação do lado superior, o preenchimento de eletrólito, a formação e a vedação a vácuo secundária completam a célula.
A etapa de formação estabelece a base dimensional para tudo o que se segue. Uma bolsa formada com a profundidade correta dá à pilha de eletrodos seu espaço e mantém a pilha assentada sem comprimi-la; as margens laterais e a borda superior fornecem as superfícies que serão posteriormente seladas a quente; e os raios dos cantos formados e a qualidade da parede determinam se o filme pode ser selado sem rugas que, de outra forma, se tornariam caminhos de vazamento. É por isso que a precisão da profundidade da bolsa (±0,1 mm nos quatro cantos), a precisão da dimensão do contorno formado (±0,1 mm) e os requisitos de qualidade da superfície (sem rugas, furos, cavidades, arranhões, rachaduras ou delaminação) são especificados de forma tão rigorosa na TOB-ZCY-002.
O design contínuo, rolo a rolo, da máquina suporta esta etapa no ritmo de produção: o filme avança por servo após cada curso de formação, a seção formada é cortada na parte traseira no tamanho necessário e as peças acabadas são descarregadas pela calha com a sucata coletada separadamente.
Como a TOB-ZCY-002 opera
A sequência de trabalho da TOB-ZCY-002 segue o fluxo de formação contínua descrito para a máquina:
- Carregamento do rolo:o rolo de filme laminado de alumínio, cortado na largura, é colocado no eixo de desenrolamento (eixo de expansão de ar).
- Passagem do filme:o filme passa pelos rolos guia, pela matriz de perfuração e pela mesa de alimentação, e é fixado no cilindro de fixação de alimentação.
- Início:o operador pressiona o botão de início e a máquina inicia a operação automática.
- Formação:a matriz superior perfura a bolsa no filme com o sistema de formação controlado por servo.
- Alimentação:após a matriz superior completar o curso de formação, o servo de alimentação avança o filme.
- Corte:o filme formado é cortado na parte traseira no tamanho necessário.
- Coleta:as peças cortadas são coletadas na caixa de rotatividade.
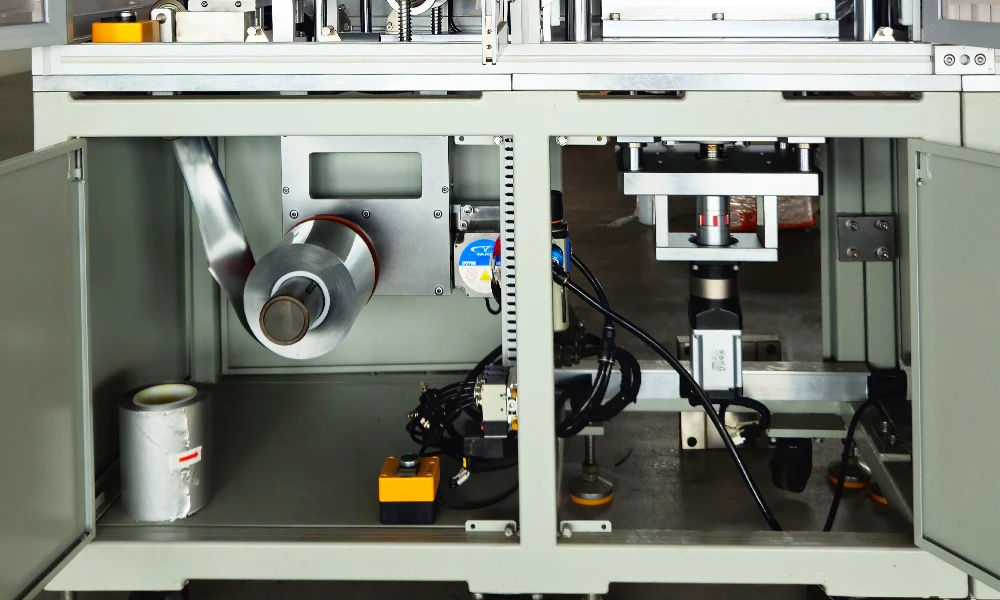
Estrutura do módulo funcional
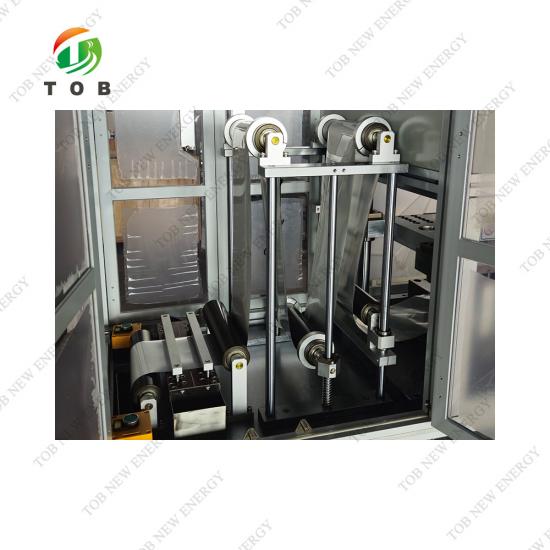
1. Seção de desenrolamento:o desenrolamento usa um eixo de expansão de ar de 3 polegadas. O desenrolamento é acionado por motor (desenrolamento ativo), e a velocidade de desenrolamento é ajustada de acordo com a posição do rolo de tensão; o motor de desenrolamento é ajustável.
2. Seção de rolo e rolo flutuante:o mecanismo de tensão usa um rolo flutuante de tensão constante. O mecanismo inclui um dispositivo de emenda de filme e um rolo de ajuste para a altura de alimentação do filme antes da conformação.
3. Seção de conformação: a parte superior usa um cilindro multiplicador rápido gás-líquido para o fechamento do molde, com uma saída máxima de 10 t. A parte inferior usa um servomotor com acionamento por fuso para a conformação do punção de curso ascendente; a precisão da profundidade de conformação é de ±0,1 mm, e a profundidade de conformação é ajustável de 0 a 15 mm na tela sensível ao toque. Após a conformação, o produto não apresenta linhas de rabo de peixe ou cantos colapsados em nenhuma posição de canto ou ao redor da periferia. Após a elevação do cilindro multiplicador, a lacuna máxima entre as placas superior e inferior do molde é de 80 a 90 mm. A máquina executa a conformação por força constante servoacionada, e ambas as configurações de bolso único e bolso duplo estão disponíveis.
4. Seção de alimentação: um servomotor de tração, posicionado após a lâmina de corte, aciona o fuso para a tração do material; a precisão da borda cortada para o comprimento conformado é de ±0,1 mm. O mecanismo de tração é colocado após a lâmina de corte para manter a tensão constante contínua do filme e minimizar o número de produtos acumulados entre a lâmina de corte e a posição do molde, garantindo assim a precisão de corte. O corte de aparas usa corte por posicionamento servoacionado.
5. Molde: consulte o desenho esquemático do molde (figura fornecida com o equipamento).
6. Dispositivo receptor: o dispositivo receptor coleta aparas e produtos acabados separadamente. (Apara refere-se ao material deixado entre as células após o corte, uma vez atendida a dimensão da borda de selagem superior. Geralmente é ≤ 5 mm e é coletada separadamente na caixa de aparas.)
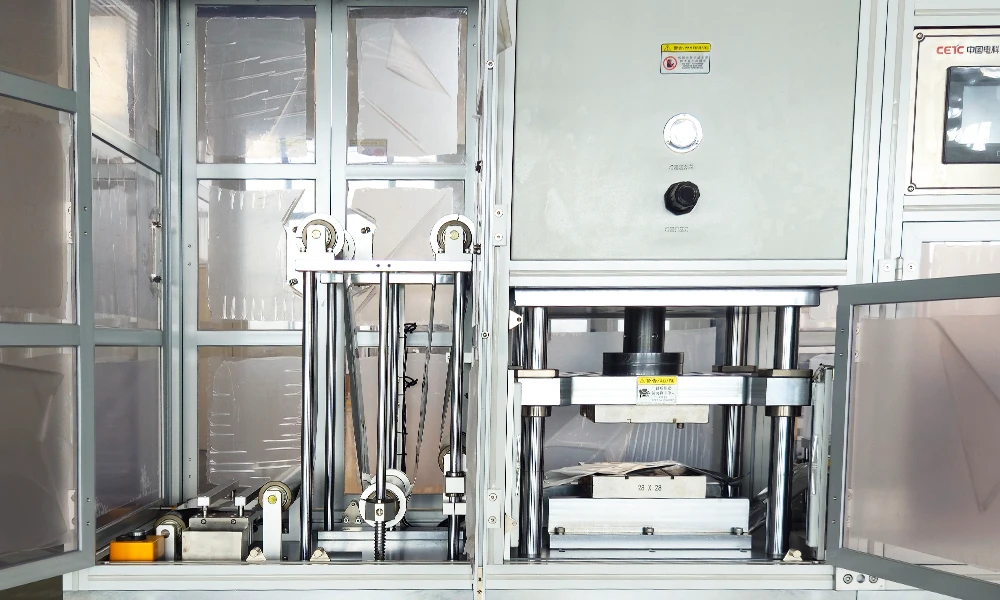
Sistema de Controle
7.1 Modo de controle: controle por PLC, com 10 % dos pontos de E/S reservados para expansão futura.
7.2 Interface do operador: operação homem-máquina amigável com informações abrangentes do status do equipamento para facilitar a operação e a manutenção. O sistema suporta gerenciamento de permissões de três níveis protegido por senha, receitas, estatísticas de dados de produção e registros históricos de alarme.
7.3 Modos de operação: o sistema oferece modos de operação automática, operação manual e manutenção. No modo manual, as partes móveis individuais podem ser operadas separadamente. No modo de manutenção, as partes móveis são travadas para aumentar a segurança do equipamento.
7.4 Sistema de controle PLC:
- A máquina oferece configurações de gerenciamento de múltiplos usuários, com diferentes usuários possuindo diferentes permissões de operação do equipamento.
- Todas as unidades de ação estão equipadas com proteções e um sistema de acesso por porta; a máquina não pode funcionar quando uma porta estiver aberta.
- O painel de operação é uma interface no idioma chinês.
- A interface homem-máquina é projetada para fácil operação, com controles rotulados para maior clareza. A exibição abrange, entre outros: controle do equipamento (quantidade OK, quantidade NG, produção total, capacidade, rendimento, taxa de utilização), status do equipamento, lista de falhas e localização de falhas, funções de depuração e configurações do sistema. Algumas funções de exibição são de leitura ou escrita.
- Nenhuma função de bloqueio por senha ou período de tempo é adicionada no programa.
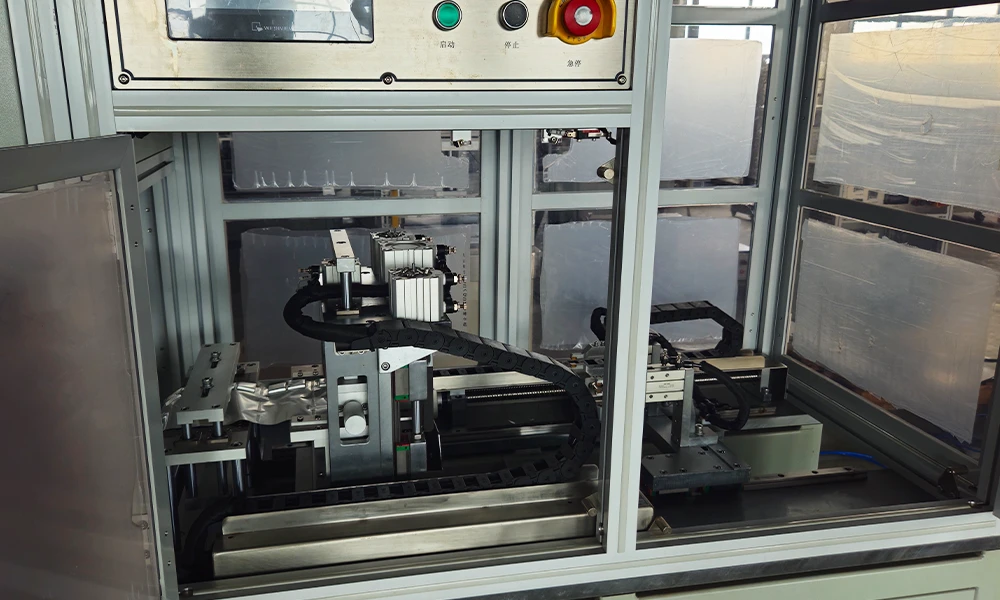
Principais Características de Engenharia do TOB-ZCY-002
- Conformação Contínua Rolo a Rolo - O filme é desenrolado do rolo, conformado, alimentado para a frente por servo e cortado na parte traseira em um fluxo automático contínuo. A máquina requer apenas o carregamento inicial do rolo e a passagem do filme, após o qual funciona automaticamente até ser parada - um projeto adequado para a produção contínua de células pouch.
- Conformação Servocontrolada com Controle Preciso de Profundidade - A profundidade de conformação é de 0 a 15 mm, continuamente ajustável por servo, com a tela sensível ao toque permitindo uma precisão de configuração de 0,01 mm. A precisão da profundidade do bolso é de ±0,1 mm nos quatro cantos, e a precisão da dimensão do contorno conformado é de ±0,1 mm. O cilindro multiplicador gás-líquido de 10 t fecha o molde, enquanto o punção servo inferior executa a conformação por força constante.
- Jogo de Moldes Estável com Alto Paralelismo - O paralelismo do jogo de moldes é ≤ 0,1 mm, o que suporta uma profundidade de bolso e qualidade de parede uniformes em toda a peça conformada. A vida útil do molde é nominalmente de 1.000.000 de ciclos.
- Controle de Filme de Tensão Constante Flutuante - A tensão do filme é controlada por um rolo flutuante, e a velocidade de desenrolamento segue a posição do rolo de tensão. Isso mantém a tensão estável durante a conformação, alimentação e corte, protegendo o filme fino contra estiramento e desalinhamento. O mecanismo inclui um dispositivo de emenda de filme e um rolo de ajuste da altura de alimentação.
- Alimentação Servocontrolada com Corte Preciso - A alimentação é servocontrolada (configurada na tela sensível ao toque) com uma precisão de alimentação de ±0,2 mm, e a precisão de corte da borda superior é de ±0,1 mm. O mecanismo de tração está posicionado após a lâmina de corte, mantendo a tensão constante e minimizando o material acumulado entre a lâmina e o molde para proteger a precisão do corte. O corte de aparas usa corte por posicionamento servoacionado.
- Aparência de Bolso Limpa e Sem Defeitos - Os bolsos conformados são especificados com cantos arredondados, sem rugas ou furos de alfinete, e uma superfície lisa livre de poços, arranhões, trincas e delaminação. O sistema de conformação é configurado para funcionar sem linhas de rabo de peixe ou cantos colapsados nos cantos e na periferia.
- Produção Flexível: Bolso Único ou Duplo, Troca Rápida de Formato - A máquina conforma produtos de bolso único ou bolso duplo, opera com larguras de filme de 50 a 200 mm e conclui uma troca de formato com uma pessoa em até duas horas - suportando tanto a produção de formato fixo quanto oficinas multiformato.
- Coleta Separada de Aparas e Produtos - O dispositivo receptor separa as aparas dos produtos acabados: as peças acabadas são descarregadas pela calha para retirada manual na caixa de material, enquanto as aparas (geralmente ≤ 5 mm de material deixado entre as células) são coletadas separadamente na caixa de aparas, mantendo a área de trabalho organizada.
- Monitoramento de Produção e Funções de Dados - O sistema de controle PLC fornece contagens de OK/NG, produção total, capacidade, rendimento e exibições da taxa de utilização, juntamente com o status do equipamento, lista de falhas e localização de falhas, receitas, estatísticas de produção e registros históricos de alarmes - apoiando a gestão da produção e a rastreabilidade.
- Design voltado para a segurança- Todas as unidades de ação são equipadas com proteções e um sistema de acesso por porta que impede o funcionamento da máquina quando uma porta está aberta, e o modo de manutenção bloqueia as peças móveis durante o serviço.
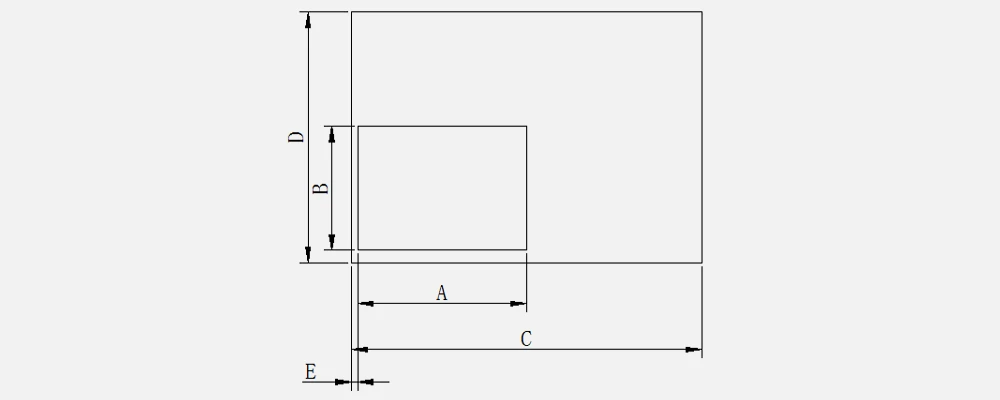
Especificações do produto de filme formado
| Nº | Item | Tamanho (mm) | Precisão | Observação |
| A | Comprimento da cavidade | 20-200 | ±0.1 mm | |
| B | Largura da cavidade | 20-150 | ±0.5 mm | |
| C | Comprimento total do produto | 400 | ±0.1 mm | |
| D | Largura da margem lateral | 40-100 | ±0.5 mm | |
| E | Borda superior | 2-20 | ±0.2 mm | |
| T | Profundidade de formação da cavidade | 0-15 | ±0.1 mm |
Principais parâmetros técnicos
| Item | Especificação |
| Modelo do equipamento | TOB-ZCY-002 |
| Modo de descarga | Um por um (uma peça formada por ciclo da máquina) |
| Modo de carregamento | Carregamento por rolo, desenrolamento por motor, tensão controlada por rolo tensor |
| Dimensões do rolo de filme | Largura (máx.) 200 mm, diâmetro interno 3 polegadas, diâmetro externo |
| Tensão do filme | Controle de tensão do filme laminado de alumínio, usando um rolo flutuante para controle de tensão |
| Modo de descarregamento | Descarga por calha (sucata coletada separadamente), retirada manual da caixa de material |
| Tamanho máximo do filme | Comprimento 200 mm, largura 200 mm (com base nas dimensões máximas do contorno da bateria fornecidas pelo cliente) |
| Aparência da bolsa | Cantos arredondados, lisa, sem rugas, sem furos; superfície lisa sem cavidades, arranhões, rachaduras e delaminação |
| Modo de alimentação | Alimentação por servo (configurada na tela sensível ao toque) |
| Capacidade do equipamento | ≥ 150 células/dia (com base em 8 horas, excluindo o tempo de carregamento e descarregamento) |
| Rendimento do equipamento | ≥ 99 % (defeitos causados apenas pelo equipamento) |
| Taxa de falha do equipamento | ≤ 2 % (falhas causadas pelo equipamento; manutenção regular e preparação pré-produção não incluídas) |
| Troca de formato | Concluída por 1 pessoa em até 2 horas |
| Profundidade de formação da bolsa | 0-15 mm, servo continuamente ajustável |
| Precisão da profundidade da bolsa | ± 0,1 mm (quatro cantos); precisão de configuração da tela sensível ao toque 0,01 mm |
| Precisão da dimensão do contorno formado | ± 0,1 mm |
| Pressão de formação | Máx. 10 t, continuamente ajustável |
| Modo de formação | Formação por servo |
| Ajuste da profundidade da bolsa | Ajuste por servo da profundidade de formação da matriz |
| Vida útil da matriz | 1.000.000 de ciclos |
| Faixa de pressão do punção | Máx. 3 t, continuamente ajustável |
| Paralelismo do conjunto da matriz | ≤ 0,1 mm |
| Largura da borda superior | ≥ 2 mm |
| Precisão da borda superior | ≤ ± 0,2 mm |
| Precisão de alimentação | ± 0,2 mm |
| Precisão de corte da borda superior | ± 0,1 mm |
| Largura de desenrolamento do filme | 50-200 mm |
| Precisão do comprimento total do produto | ≤ ± 0,1 mm |
| Faixa de corte eficaz da lâmina de corte de filme | ≤ 300 mm |
| Vida útil da lâmina de corte de filme | ≥ 1.000.000 de ciclos (reamolhável) |
| Método de conformação | Uma cavidade (1 por ciclo) |
Lista de Configuração do Equipamento (BOM do Módulo)
A máquina é composta por: mecanismo de desenrolamento, mecanismo de rolo e rolo flutuante, mecanismo de conformação (incluindo matriz), estrutura de alimentação e dispositivo de recepção.
Marcas dos Principais Componentes
| Item | Marca | Especificação | Quantidade | Observação |
| PLC | Panasonic | 60 pontos | 1 | 10% dos pontos de E/S reservados para expansão futura |
| Tela sensível ao toque | Weinview | 7 polegadas | 1 | |
| Servomotor | Panasonic + Inovance | 0,4/1,5 kW | 3 | Dois conjuntos de 400 W, um conjunto de 1,0 kW |
| Cilindro | AirTac | Diâmetro de 63 mm e outros tamanhos | 14 no total | |
| Válvula solenoide | AirTac | 4V210 e outros | 10 | |
| Botão | Nacional | diâm. 22 mm | 6 | |
| Cortina de luz de segurança | Panasonic | 8 feixes | 1 |
Observação: Por motivos de prazo de entrega, o fornecedor tem o direito de selecionar componentes de outras marcas de grau equivalente de acordo com a oferta de mercado, sem aviso prévio ao cliente.
Dimensões e instalação do equipamento
| Item | Especificação |
| Dimensões totais (C x L x A) | Aprox. 2250 x 650 x 1900 mm (sujeito ao projeto real) |
| Peso | Aprox. 1,5 t |
| Requisitos de instalação | 220 V / 50 Hz, monofásico; fonte de ar comprimido: 0,5-0,6 MPa (estável em 0,5 MPa); consumo de ar: 0,04 m³/min; potência: 2,5 kW |
| Cor do equipamento | Cinza quente internacional 1C (acabamento em esmalte cozido; pode seguir uma amostra de cor fornecida pelo cliente) |
Requisitos do ambiente de instalação e instalações de suporte
| Item | Requisito |
| Temperatura ambiente | 15 °C - 35 °C |
| Umidade relativa | ≤ 70 %, sem condensação, sem gases inflamáveis ou corrosivos |
| Limpeza | Classe 100.000 |
| Energia principal | AC 220 V ± 10 %, 50 Hz |
| Ar comprimido | Pressão ≥ 0,6 MPa, fluxo 1 m³/min, conector rápido de diâmetro externo da porta de 10 mm |
| Qualidade do ar comprimido | A. Diâmetro máximo de partícula ≤ 1 µm, concentração máxima de partículas |
Recomendações Práticas de Operação
- Preparação do rolo de filme: o rolo de filme deve ser cortado na largura antes do carregamento. A máquina aceita larguras de rolo de 50 a 200 mm, com diâmetro interno de 3 polegadas e diâmetro externo abaixo de 400 mm. Verifique o rolo antes do carregamento, pois um rolo enrolado com tensão irregular perturbará o controle de tensão do rolo flutuante.
- Passagem do filme: passe o filme pelos rolos guia, pela matriz de puncionamento e pela mesa de alimentação, e prenda-o no cilindro de fixação de alimentação. A passagem correta do filme é a base para uma alimentação e corte precisos ao longo de toda a operação.
- Ajuste de profundidade: defina a profundidade de conformação na tela sensível ao toque dentro da faixa de 0 a 15 mm. A precisão da configuração é de 0,01 mm, e a profundidade de conformação pode ser ajustada por servo enquanto a máquina opera a matriz, permitindo a otimização da profundidade para uma nova especificação de filme sem alterar o hardware.
- Verificação de tensão: monitore a posição do rolo flutuante durante os primeiros produtos de cada operação. A velocidade de desenrolamento deve se ajustar à posição do rolo de tensão; se o filme apresentar rugas ou desalinhamento na matriz, verifique a condição de tensão antes de continuar.
- Cavidade única ou dupla: confirme a configuração de cavidade exigida pelo projeto da célula e verifique a preparação da matriz antes da produção. A máquina suporta ambas as configurações.
- Descarte de aparas: verifique a caixa de aparas periodicamente. As aparas são geralmente de 5 mm ou menos por corte, mas a caixa deve ser esvaziada em um intervalo definido para manter a calha de descarga desobstruída.
- Troca de formato: planeje as trocas de formato assumindo uma pessoa e duas horas, conforme especificado. Use a função de receita para armazenar parâmetros por formato, reduzindo o tempo de preparação em operações repetidas.
- Suprimento de ar: a máquina consome aproximadamente 0,04 m³/min de ar comprimido durante a operação. Verifique se o suprimento está estável em 0,5 MPa (dentro da faixa de 0,5-0,6 MPa) e se a qualidade do ar atende aos limites especificados de partículas, ponto de orvalho e conteúdo de óleo.
Perguntas Frequentes de Engenharia
P1: Quais dimensões de cavidade o TOB-ZCY-002 pode conformar?
A especificação do produto de filme conformado abrange comprimento da cavidade de 20 a 200 mm, largura da cavidade de 20 a 150 mm, comprimento total do produto de 400 mm, largura da margem lateral de 40 a 100 mm, borda superior de 2 a 20 mm e profundidade de conformação da cavidade de 0 a 15 mm. As precisões correspondentes são de ±0,1 mm (comprimento da cavidade, comprimento total do produto, profundidade da cavidade), ±0,5 mm (largura da cavidade, largura da margem lateral) e ±0,2 mm (borda superior). O tamanho máximo do filme é de 200 mm por 200 mm, com base nas dimensões máximas do contorno da bateria fornecidas pelo cliente.
P2: A máquina pode conformar cavidades únicas e cavidades duplas?
Sim. Estão disponíveis configurações de cavidade única e cavidade dupla, e as seções de alimentação e corte manipulam as peças conformadas em um fluxo contínuo de rolo para rolo com coleta separada de aparas.
P3: Como a profundidade de conformação é ajustada e qual é a sua precisão?
A profundidade de conformação é de 0 a 15 mm, continuamente ajustável por servo, e é definida na tela sensível ao toque com uma precisão de configuração de 0,01 mm. A precisão da profundidade da cavidade é de ±0,1 mm nos quatro cantos. O punção inferior é acionado por um servomotor e fuso para conformação com força constante, enquanto a matriz superior é fechada por um cilindro multiplicador rápido gás-líquido com saída máxima de 10 t.
P4: Qual desempenho de produção a máquina oferece?
A capacidade do equipamento é ≥ 150 células/dia (com base em 8 horas, excluindo o tempo de carregamento e descarregamento). O rendimento do equipamento é ≥ 99 %, considerando apenas defeitos causados pelo equipamento, e a taxa de falha do equipamento é ≤ 2 %, cobrindo falhas causadas pelo equipamento e excluindo manutenção regular e preparação pré-produção. A troca de formato é concluída por uma pessoa em até duas horas.
P5: Como são manipuladas as aparas e as peças acabadas?
O dispositivo receptor coleta as aparas e os produtos acabados separadamente. As peças acabadas são descarregadas pela calha e retiradas manualmente da caixa de material. As aparas — o material restante entre as células após o corte, geralmente ≤ 5 mm — são coletadas separadamente na caixa de aparas. O corte de aparas utiliza corte com posicionamento por servo.
P6: Quais utilidades e ambiente a máquina requer?
A instalação requer alimentação monofásica de 220 V / 50 Hz (potência de 2,5 kW) e uma fonte de ar comprimido de 0,5-0,6 MPa, estável em 0,5 MPa, com consumo de ar de aproximadamente 0,04 m³/min. O ambiente deve estar entre 15 °C e 35 °C, com umidade relativa ≤ 70 % sem condensação, sem gases inflamáveis ou corrosivos e limpeza Classe 100.000. O ar comprimido deve atender aos limites especificados de partículas, ponto de orvalho e conteúdo de óleo, e o suprimento de ar comprimido da instalação é especificado em ≥ 0,6 MPa e 1 m³/min em um conector rápido de 10 mm.
P7: Quais recursos de segurança a máquina oferece?
Todas as unidades de ação são equipadas com proteções e um sistema de acesso por portas; a máquina não pode operar quando uma porta estiver aberta. O sistema de controle oferece modos automático, manual e de manutenção, sendo que o modo de manutenção trava as partes móveis durante o serviço. Uma cortina de luz de segurança Panasonic é fornecida como componente padrão, e o sistema oferece gerenciamento de múltiplos usuários com diferentes permissões de operação para diferentes usuários.
P8: Como a máquina é controlada e monitorada?
A máquina utiliza um PLC Panasonic (60 pontos, com 10 % dos pontos de I/O reservados para expansão futura) e uma tela sensível ao toque Weinview de 7 polegadas. A IHM suporta gerenciamento de permissões em três níveis protegido por senha, receitas, estatísticas de dados de produção e registros históricos de alarmes, além de exibir dados de controle do equipamento (quantidade OK, quantidade NG, produção total, capacidade, rendimento, taxa de utilização), status do equipamento, lista e localização de falhas, funções de depuração e configurações do sistema.
Pronto para adicionar a conformação contínua e de precisão do invólucro à sua linha de produção de células pouch? Solicite uma cotação para o TOB-ZCY-002 com a especificação do seu rolo de filme (largura, diâmetro interno e externo) e o desenho da sua cavidade. Nossos engenheiros de equipamentos para células pouch podem orientar sobre a configuração da matriz, parâmetros de alimentação e planejamento de troca de formato para os projetos das suas células.
tob.amy@tobmachine.com | +86 181 2071 5609
Você Também Pode Precisar
▶ Máquina automática de conformação de estojos para células tipo bolsa para filme laminado de alumínio - Uma máquina automática de conformação de estojos para filme laminado de alumínio. Uma solução de conformação TOB alternativa para a produção de estojos de células tipo bolsa; compare com a TOB-ZCY-002 para a configuração que corresponda à geometria do seu bolso e ao seu ritmo de produção.
▶ Máquina de conformação de células tipo bolsa de lítio - Uma máquina de conformação para células tipo bolsa de lítio. Uma plataforma de conformação TOB relacionada para a produção de bolsos de células tipo bolsa, complementando a TOB-ZCY-002 para diferentes especificações de produto.
▶ Máquina automática de selagem superior e lateral para células tipo bolsa - Uma máquina automática de selagem superior e lateral para células tipo bolsa. Complementa a TOB-ZCY-002 a jusante: o bolso formado pela máquina de conformação de estojos segue para a selagem superior e lateral à medida que a montagem da célula continua.
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos