Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- máquina de montagem de células de casca de alumínio
- >
- animal de estimação da célula shell de alumínio e máquina de embalagem de pvc
- >
- Máquina de envolvimento de filme de isolamento para células prismáticas | TOB-SFCA-300
Categorias
Produtos quentes
Loading...
Máquina de envolvimento de filme de isolamento para células prismáticas | TOB-SFCA-300
Marca:
TOB NEW ENERGYitem número.:
TOB-SFCA-300pedido (moq):
1 setPagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina automática de envolvimento de película de isolamento para células de bateria prismáticas
Visão geral do produto e aplicações ideais
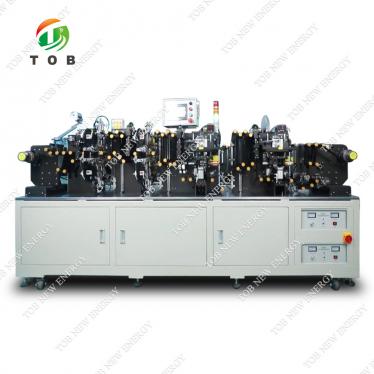
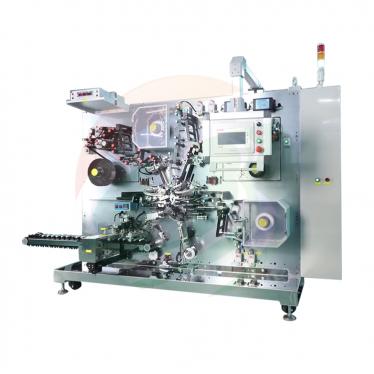
A TOB-SFCA-300 é uma máquina automática de envolvimento de película de isolamento para células de bateria prismáticas que aplica película de isolamento em células de bateria de iões de lítio com invólucro de alumínio prismático acabadas. A etapa de envolvimento é uma operação crítica de qualidade e segurança na produção de células prismáticas: a película de isolamento isola eletricamente o invólucro de alumínio, evita curto-circuitos se as células entrarem em contacto umas com as outras ou com um dispositivo metálico dentro de um módulo, e proporciona uma aparência limpa e uniforme que identifica o produto acabado.
A TOB-SFCA-300 realiza a sequência completa de envolvimento automaticamente: alimentação de células por tapete rolante, desenrolamento da película de isolamento, envolvimento em laço do corpo da célula, dobragem das extremidades superior e inferior e descarga por tapete rolante. A máquina foi concebida para lidar com uma vasta gama de tamanhos de células prismáticas — largura da célula de 115 mm a 300 mm, altura da célula de 90 mm a 200 mm e espessura da célula de 25 mm a 45 mm — cobrindo a maioria dos formatos de células prismáticas comerciais, desde aplicações de armazenamento de energia e VE até formatos de consumo mais pequenos.
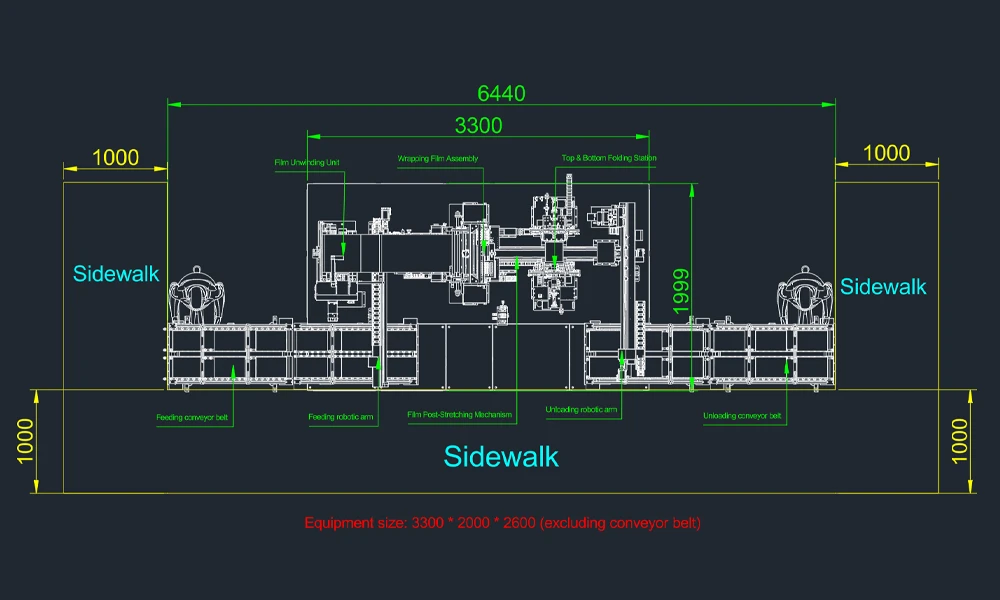
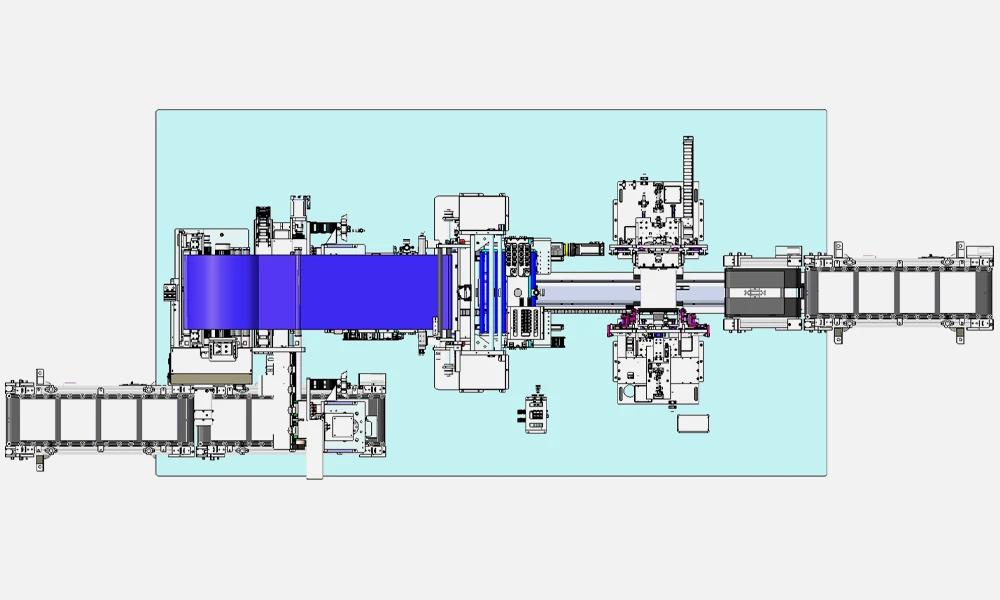
O sistema é construído sobre uma estrutura de tubo quadrado soldado com um fecho de perfil e acrílico, e integra oito módulos funcionais: bastidor e fecho, cablagem elétrica principal, alimentação, desenrolamento, envolvimento, dobragem lateral de envolvimento em laço, dobragem superior e inferior, e descarga. Um robô de translação controlado por servo carrega a célula para a estação de envolvimento, o módulo de desenrolamento alimenta a película de isolamento com guia de banda automática e controlo de tensão, o módulo de envolvimento pressiona a película sobre a parte inferior e ambas as faces grandes, e os módulos de dobragem completam as extremidades superior e inferior antes de a célula acabada ser transferida para o tapete de descarga. Cada máquina é operada por uma pessoa por turno.
Ideal para:
- Linhas de produção de células prismáticas com invólucro de alumínio que requerem que a etapa de envolvimento da película de isolamento seja totalmente automatizada após a formação e a classificação de capacidade.
- Fabricantes de células de armazenamento de energia e VE que processam células prismáticas de grande formato (até 300 mm de largura) onde o envolvimento manual é fisicamente exigente e inconsistente.
- Instalações de produção piloto e de pequena série que necessitam de um único operador por turno para gerir uma estação de envolvimento automática.
- Fabricantes de células cujo sistema de qualidade requer uma qualidade de envolvimento documentada e repetível, carregamento de dados MES para consumo de película e controlo rigoroso de partículas e riscos na superfície da célula.
Onde se enquadra a etapa de envolvimento da película de isolamento na produção de células prismáticas
No fluxo de fabrico de uma célula prismática com invólucro de alumínio, o envolvimento da película ocorre após a montagem da célula, formação, desgaseificação e classificação de capacidade, e imediatamente antes da inspeção final e montagem do módulo. A sequência é:
- Montagem da célula – Empilhamento ou enrolamento de elétrodos, soldadura de abas, inserção no invólucro de alumínio, enchimento de eletrólito e selagem.
- Formação e classificação – Primeira carga e descarga, formação SEI, medição de capacidade e triagem de células.
- Desgaseificação e selagem final – Remoção de gases de formação e fecho hermético.
- Envolvimento da película de isolamento (o papel da TOB-SFCA-300) – Aplicação da película de isolamento no corpo e nas extremidades da célula.
- Inspeção final e montagem do módulo – Verificação visual, verificação OCV e integração do pack.
A película de isolamento serve dois propósitos. Funcionalmente, evita que o invólucro de alumínio eletricamente ativo entre em contacto com outras células ou peças condutoras dentro do módulo, reduzindo o risco de curto-circuitos externos. Comercialmente, proporciona um acabamento consistente e profissional e uma superfície na qual o modelo da célula e as informações de rastreabilidade podem ser impressos.
A TOB-SFCA-300 integra-se nesta cadeia como uma estação autónoma de um operador. O operador carrega as células no tapete de alimentação e a máquina transporta, envolve, dobra e descarrega automaticamente as células acabadas. O sistema de controlo baseado em PLC suporta três modos de funcionamento — automático, manual e manutenção — com o modo manual a permitir a operação individual de cada peça móvel para configuração, e o modo de manutenção a bloquear as peças móveis para uma manutenção segura. Os servoacionamentos comunicam através do barramento EtherCAT, proporcionando uma resposta rápida e um forte desempenho anti-interferência no ambiente de produção.
Como funciona o sistema automático de envolvimento de película de isolamento para células de bateria prismáticas
A TOB-SFCA-300 executa o processo de envolvimento através de uma sequência coordenada de módulos servocontrolados, conforme descrito na especificação do equipamento:
1. Alimentação da célula: A célula é colocada no tapete de alimentação e transportada para a estação de envolvimento. O módulo de alimentação inclui um design de correia de tração ajustável com rolos guia revestidos a borracha de camada dupla de poliuretano, um sensor anticolisão traseira e uma caixa de escova e recolha de pó montada sob a correia de tração para limpeza automática. Um robô de translação controlado por servo — concebido com um braço flexível, sensores duplos para evitar a inclinação da célula e proteção de corte de energia/gás — transfere a célula para a estação de envolvimento. Todas as peças que contactam a célula são feitas de materiais não metálicos e os blocos de posicionamento são chanfrados para evitar riscos.
2. Desenrolamento da película de isolamento: A película de isolamento, fornecida num rolo com um revestimento de libertação, é carregada no eixo de ar de desenrolamento. O revestimento de libertação e a película são separados: a película passa por um rolo de amortecimento, é corrigida pelo sistema de guia de banda automático (resposta de correção ≤ 0,5 s, desvio ≤ ±0,5 mm), passa por um eliminador de estática e chega à posição de tração da película. O revestimento de libertação é rebobinado por um mecanismo de enrolamento de motor e travão. O eixo de desenrolamento foi concebido para suportar uma carga > 30 kg sem dobrar, e o diâmetro do rolo de película é ≥ 420 mm com uma largura máxima ≥ 330 mm. A tensão de desenrolamento é controlada por um servomecanismo e é ajustável, e um sensor de material fornece um aviso de película baixa.
3. Envolvimento em laço: A célula é empurrada para a estação de envolvimento, guiada por rolos inferiores inclinados a 1–2° e posicionada por rodas guia de um lado com uma precisão de posicionamento de ±0,2 mm. Os rolos de pressão superior e inferior — cada um acionado por um servomotor independente com uma precisão de posicionamento de 0,02 mm — pressionam as duas faces grandes da célula enquanto a película é envolvida à volta da superfície inferior e de ambas as faces grandes. Uma haste de tração da película, servocontrolada com uma precisão de posicionamento de ±0,2 mm, roda 10–30° durante a tração para aumentar a área de tração e evitar o descascamento da película. Após a conclusão do envolvimento, a película é cortada por um cilindro sem haste (curso ≥ 400 mm) com guia de calha; o cortador está equipado com uma tampa de proteção de segurança. O bloco de empurrar superior foi concebido para evitar os polos e a válvula à prova de explosão.
4. Dobragem lateral de envolvimento em laço: O módulo de dobragem lateral utiliza rolos laterais de dobragem superiores e inferiores, juntamente com mecanismos de deteção e posicionamento de material, para completar o envolvimento nas extremidades laterais do corpo da célula.
5. Dobragem superior e inferior: A célula chega à parte inferior da estação de dobragem e é primeiro posicionada com precisão (precisão ±0,2 mm), depois pressionada e fixada em todos os cinco lados — esquerda e direita, frente e trás, e a superfície superior. A área de pressão excede 2/3 da área da face grande da célula. A sequência de dobragem é: primeiro as extremidades curtas da parte superior e inferior são dobradas simultaneamente, depois as extremidades longas da parte superior e inferior. Os blocos de dobragem são acionados por cilindros com guia de calha, e o curso dos blocos de dobragem é ajustável. Durante a dobragem, a célula é mantida estacionária sem desvio do ângulo de rotação, e não são permitidas amolgadelas, riscos ou deformações.
6. Descarga:Após a célula prismática envolta ser recolhida por um mecanismo de translação controlado por servo, ela é colocada na correia de descarga. O módulo de descarga inclui batentes de fita de tração ajustáveis, rolos guia de poliuretano (diâmetro 20 ± 2 mm), um sensor anticolisão traseira e uma caixa de escova e coleta de pó para limpeza automática. A correia para cada célula individual pode operar de forma independente, e a altura da fita de tração é de 850 ± 10 mm. Uma correia transportadora plana conecta a estação de descarga ao equipamento a jusante.
Recursos do sistema de controle:
- Os servoacionadores comunicam-se através do barramento EtherCAT para resposta rápida e forte anti-interferência.
- 10% dos pontos de E/S do computador host são reservados para expansão futura; pelo menos 8 pontos de E/S e um espaço para módulo de expansão são reservados no CLP.
- O CLP possui pelo menos duas portas Ethernet — uma para integração com MES e outra para integração com o sistema de controle central — com funcionalidade de controle remoto.
- A interface do usuário suporta controle de acesso por senha de três níveis, estatísticas de receitas e dados de produção, e registro histórico de informações de alarme.
- O sistema é dividido em modos automático, manual e de manutenção. O modo manual permite a operação individual de cada peça móvel; o modo de manutenção trava as peças móveis por segurança.
- O braço robótico possui um design flexível com proteção contra erros (anti-fool-proofing) fotoelétrica e baseada em torque. Após o acionamento de um alarme do braço flexível, a garra e outros mecanismos não se deformam nem quebram, e mecanismos de corte de energia/gás evitam que a célula caia.
- O computador host analisa estatisticamente a capacidade de alimentação/descarga de material e o tempo de espera, com dados armazenados por pelo menos um mês.
Especificações Técnicas
Especificações do Produto de Célula Nua
| Dimensões | Mínimo (mm) | Máximo (mm) |
| Largura da Célula L | 115 | 300 |
| Altura da Célula A | 90 | 200 |
| Espessura da Célula E | 25 | 45 |
Fluxo de Processo do Equipamento
| Etapa | Processo |
| Envolvimento em loop | Alimentação da célula → (Desenrolamento da Película de Isolamento) Envolvimento → Dobra Superior e Inferior → Descarga da Célula |
Dimensões Gerais
| Parâmetro | Especificação |
| Dimensões do equipamento (corpo principal) | Comprimento (C) × Largura (L) × Altura (A): ≤ 3,5 m × 1,8 m × 2 m |
Configuração do Operador
| Turno | Pessoal (pessoas) | Observação |
| Turno diurno (8:00–20:00) | 1 pessoa | Uma pessoa por máquina |
| Turno noturno (20:00–8:00) | 1 pessoa | Uma pessoa por máquina |
Módulos funcionais do equipamento (unidade única, sujeito ao projeto real)
| Nº | Nome do módulo | Componentes principais | Qtd | Unidade | Observação |
| 1 | Módulos de rack e gabinete | Estrutura | 1 | conjunto | Soldagem de tubo quadrado |
| Cobertura | 1 | conjunto | Perfil + Acrílico | ||
| Unidade de controle eletrônico | 1 | conjunto | / | ||
| Interface homem-máquina | 1 | conjunto | / | ||
| 2 | Módulo de fiação elétrica principal | Sistema elétrico | 1 | conjunto | / |
| Sistema pneumático | 1 | conjunto | / | ||
| 3 | Módulo de alimentação | Correia de alimentação | 1 | conjunto | / |
| Robô de manuseio transversal | 1 | conjunto | / | ||
| Sistema de guia de banda | 1 | conjunto | / | ||
| 4 | Módulo de desenrolamento | Sistema de controle de tensão | 1 | conjunto | / |
| Mecanismo de corte de filme isolante | 1 | conjunto | / | ||
| Mecanismo de enrolamento de liner de liberação | 1 | conjunto | / | ||
| Mecanismo de desenrolamento | 1 | conjunto | / | ||
| Mecanismo de fixação de pré-envolvimento | 1 | conjunto | / | ||
| 5 | Módulo de envolvimento | Componentes do mecanismo de alimentação de material | 1 | conjunto | Com função de posicionamento esquerdo e direito |
| Mecanismo de rolo de pressão superior e inferior | 1 | conjunto | / | ||
| Mecanismo de corte de filme de isolamento | 1 | conjunto | / | ||
| Mecanismo de tração de filme | 1 | conjunto | / | ||
| Mecanismo de posicionamento e fixação | 1 | conjunto | / | ||
| 6 | Mecanismo de dobragem lateral de envolvimento em laço | Rolos laterais de dobragem superior e inferior | 1 | conjunto | / |
| Mecanismo de detecção de material | 1 | conjunto | / | ||
| Mecanismo de posicionamento | 1 | conjunto | / | ||
| 7 | Módulo de dobragem superior e inferior | Mecanismo de dobragem do lado curto superior e inferior | 2 | conjunto | / |
| Mecanismo de dobragem do lado longo superior e inferior | 2 | conjunto | / | ||
| Mecanismo de posicionamento | 2 | conjunto | / | ||
| 8 | Módulo de descarga | Mecanismo de manuseio transversal | 1 | conjunto | / |
| Correia de descarga | 1 | conjunto | / |
Principais requisitos técnicos dos módulos de embalagem
Os seguintes parâmetros principais definem a precisão e a qualidade da operação de embalagem da TOB-SFCA-300, conforme especificado para cada módulo.
Módulo de desenrolamento
| Item | Requisito técnico |
| Diâmetro do rolo de filme | ≥ 420 mm |
| Largura máxima do filme | ≥ 330 mm |
| Desvio de guia da banda | ≤ ± 0,5 mm |
| Tempo de resposta da guia da banda | ≤ 0,5 s |
| Capacidade de carga do eixo de desenrolamento | > 30 kg (não deve dobrar ou deformar) |
| Controle de tensão | Controlado por servo, ajustável; revestimento de liberação enrolado usando motor e freio |
| Vida útil do rolo amortecedor | ≥ 1 ano, sem perda de pó |
Módulo de embalagem
| Item | Requisito técnico |
| Método de embalagem | Processo de embalagem em laço |
| Posicionamento de embalagem | Rolos inferiores inclinados de 1–2°, rodas guia de lado único; precisão de posicionamento ± 0,2 mm |
| Precisão do furo da base de montagem da roda guia | ± 0,05 mm |
| Largura total da roda guia | Ajustável por manivela |
| Mecanismo de tração de filme | Haste controlada por servo; precisão de posição ± 0,2 mm; gira 10–30° durante a tração para aumentar a área de tração e evitar o descascamento do filme |
| Rolos de pressão superior e inferior | Servomotores independentes; precisão de posição 0,02 mm; espessura do revestimento de borracha recomendada ≥ 7 mm |
| Corte de filme | Após o envolvimento; cilindro sem haste (curso ≥ 400 mm) + guia de trilho; paralelismo de instalação do trilho + cilindro sem haste 0,02 mm |
Módulo de dobra superior e inferior
| Item | Requisito técnico |
| Método de envolvimento | Dobre as bordas curtas superior e inferior simultaneamente primeiro, depois dobre as bordas longas superior e inferior |
| Posicionamento | ± 0,2 mm; célula pressionada em todos os cinco lados (esquerda/direita, frente/trás, superfície superior); área de prensagem excede 2/3 da área da face grande |
| Mecanismo de dobra | Filme isolante dobra as bordas superior e inferior; base de dobra acionada por cilindro |
| Paralelismo do bloco de dobra superior e inferior | 0,02 mm |
| Curso do bloco de dobra | Ajustável |
| Qualidade da dobra | Sem amassados, arranhões ou deformações; célula mantida estacionária sem desvio do ângulo de rotação |
Requisitos gerais do equipamento
| Item | Requisito técnico |
| Ambiente operacional | Temperatura 22 ± 3 °C, ponto de orvalho ≤ −35 °C, limpeza Classe 10000 |
| Ruído do equipamento | ≤ 75 dB, medido a 1000 mm do equipamento |
| Cor do equipamento | Cinza computador RAL 7035 |
| Cores das correias | Correia de tração da bandeja: preta; correia de tração sem palete: verde; correia de tração de produto NG: amarela |
| Peças expostas sujeitas a impacto | Cromado duro (espessura ≥ 0,02 mm) ou revestido em aço inoxidável 304 |
| Codificação de cores dos tubos de ar | Entrada de ar comprimido: azul, exaustão: preta; vácuo: transparente; nitrogênio: amarelo; hélio: branco |
| Design à prova de poeira | Sem fricção metal com metal ao longo do caminho de fluxo da bateria; dispositivos de coleta ou isolamento de poeira instalados; materiais não metálicos usados sempre que possível |
| Restrição de cobre/níquel/zinco/cádmio | Materiais contendo Cu, Ni, Zn ou Cd são evitados; estritamente proibidos em peças que entrem em contato ou contato indireto com o produto; proibidos dentro de 1 m acima e 0,4 m em outras direções da área de passagem do produto |
| Parafusos de aço inoxidável | Preferenciais para montagem de equipamentos; parafusos galvanizados proibidos |
Marcas dos principais componentes e peças elétricas
A tabela a seguir lista as marcas especificadas para os principais componentes da TOB-SFCA-300.(Para considerações de entrega, o fornecedor reserva-se o direito de selecionar marcas equivalentes do mesmo nível de acordo com o fornecimento do mercado sem notificar o cliente.)
| Nº | Categoria | Nome da peça padrão | Marca |
| 1 | Transmissão mecânica | Rolamentos | THK / Japão |
| 2 | Deslizador / trilho | IKO / Japão | |
| 3 | Rolamentos lineares | NSK / Japão | |
| 4 | Parafuso de avanço | TBI / Taiwan | |
| 5 | Acoplamento | COUP-LINK / China | |
| 6 | Correia síncrona | MITSUBOSHI / Japão | |
| 7 | Braço robótico de quatro eixos | Epson / Japão | |
| 8 | Cilindro elétrico | IAI / Japão | |
| 9 | Redutor de velocidade | Alfa / Alemanha | |
| 10 | Caixa de rolamento | FAG / Alemanha | |
| 11 | Componentes pneumáticos | Bomba pneumática | WILDEN |
| 12 | Conjunto F.R.L. | CKD / Japão | |
| 13 | Manômetro | KEYENCE / Japão | |
| 14 | Válvula solenoide | FESTO / Alemanha | |
| 15 | Cilindro | FESTO / Alemanha | |
| 16 | Elemento de vácuo | FESTO / Alemanha | |
| 17 | Válvula reguladora de pressão | FESTO / Alemanha | |
| 18 | Válvula de controle de fluxo | FESTO / Alemanha | |
| 19 | Ventosa | FESTO / Alemanha | |
| 20 | Conexões de tubulação | Airtac / Taiwan | |
| 21 | Tubo de ar | FESTO / Alemanha | |
| 22 | Amortecedor hidráulico | CKD / Japão | |
| 23 | Componentes elétricos | Interruptor | OMRON / Japão |
| 24 | Botão | APT / Alemanha | |
| 25 | Fonte de alimentação chaveada | Weidmüller / Alemanha | |
| 26 | Motor de passo | Oriental Motor / Japão | |
| 27 | Servomotor | MITSUBOSHI / Japão |
Lista de Fornecimento de Equipamentos
| N.º | Nome | Modelo | Marca | Qtd | Unidade | Padrão/Não padrão | Observação |
| 1 | Máquina de embalagem | TOB-SFCA-300 | TOB | 1 | conjunto | Não padrão |
Especificações do Sistema de Controle
| Item | Especificação |
| Comunicação servo | Barramento EtherCAT; resposta rápida, forte anti-interferência |
| Reserva de E/S | 10% da E/S do computador host reservada para expansão; ≥ 8 pontos de E/S e ≥ 1 espaço de módulo de expansão reservado no CLP |
| Portas Ethernet do CLP | ≥ 2 (uma para MES, uma para controle central; segmentos de rede diferentes configuráveis); suporte a controle remoto |
| Interface do usuário | Tela sensível ao toque; acesso por senha de três níveis; estatísticas de receita e dados de produção; registro histórico de alarmes |
| Modos de operação | Automático, manual, manutenção |
| Segurança | Circuitos independentes para parada de emergência, cortinas de luz e portas de segurança; controle de acesso de segurança e intertravamento; o equipamento interrompe todas as operações quando pessoal entra |
| Braço robótico | Design flexível; proteção contra erros (anti-fool-proofing) fotoelétrica e baseada em torque; proteção contra corte de energia/gás; medidas de autoproteção e anticolisão |
| Estatísticas de dados | Capacidade de alimentação/descarga e tempo de espera analisados; armazenados por pelo menos 1 mês |
Perguntas frequentes de engenharia
P1: Quais formatos de célula a TOB-SFCA-300 pode envolver?
A TOB-SFCA-300 foi projetada para células prismáticas com carcaça de alumínio com largura de 115–300 mm, altura de 90–200 mm e espessura de 25–45 mm. A troca entre tamanhos dentro desta faixa é feita através da largura ajustável da roda guia (manivela), dos batentes ajustáveis da correia de tração e do sistema de receitas na IHM com tela sensível ao toque. Os ajustes de ferramental para um modelo de célula específico são realizados no modo manual.
P2: Como a máquina garante que o filme de isolamento não descasque ou enrugue durante o envolvimento?
Três características de design abordam a qualidade do filme. Primeiro, o módulo de desenrolamento mantém uma tensão ajustável controlada por servo no filme e corrige o desvio da bobina para ≤ ±0,5 mm com um tempo de resposta de ≤ 0,5 s, para que o filme se aproxime da estação de envolvimento de forma reta e plana. Segundo, a haste de tração do filme gira 10–30° durante a tração, aumentando a área de tração e evitando o descascamento do filme. Terceiro, os rolos de pressão superior e inferior, cada um acionado por um servo independente com precisão de posicionamento de 0,02 mm, pressionam o filme uniformemente sobre o corpo da célula antes da etapa de dobra.
P3: Como o consumo de material do filme de isolamento é rastreado?
O módulo de envolvimento envia o consumo de material do filme para o sistema MES. Além disso, um sensor de material fornece um aviso de filme baixo, e uma função de aviso prévio de uso de material alerta o operador antes que o rolo acabe. Esses dados suportam o rastreamento de custos de produção e o planejamento de consumíveis.
P4: O que acontece se houver uma interrupção no fornecimento de energia ou gás durante a operação?
A TOB-SFCA-300 está equipada com proteção contra corte de energia e gás. O braço robótico foi projetado para que, em caso de interrupção de energia ou gás, as células da bateria não caiam e sejam danificadas. Quando a energia ou o gás são restaurados, o equipamento retoma sua sequência operacional segura e intertravada. O sistema de controle também registra o evento nos registros históricos de alarmes.
P5: Como o equipamento evita a contaminação por partículas na superfície da célula?
A TOB-SFCA-300 foi projetada em torno de requisitos rigorosos de controle de partículas. Todas as peças com deslizamento relativo são conectadas por trilhos-guia ou cilindros, eliminando o atrito de deslizamento; uma caixa de coleta de poeira é instalada abaixo das peças móveis para capturar detritos de desgaste; as peças que entram em contato com a célula são feitas de materiais não metálicos, com blocos de PEEK/PP/POM usados nos pontos de contato de posicionamento; e materiais de cobre, níquel, zinco e cádmio são proibidos na área de passagem do produto. O equipamento opera em um ambiente Classe 10000 conforme especificado.
Pronto para automatizar a etapa de envolvimento de filme de isolamento em sua linha de produção de células prismáticas? Solicite uma cotação para a TOB-SFCA-300, incluindo uma análise de compatibilidade para as dimensões específicas de suas células e configuração de bandeja. Nossos engenheiros de equipamentos de produção podem fornecer uma proposta técnica e recomendação de layout de instalação.
tob.amy@tobmachine.com| +86 181 2071 5609
Você também pode precisar
-
Máquina manual de envolvimento de filme para células prismáticas (TOB-MBFW-300) — Uma estação de trabalho de envolvimento de filme de isolamento operada manualmente para células prismáticas com carcaça de alumínio. Complementa a TOB-SFCA-300 fornecendo uma solução de envolvimento flexível e de baixo custo para produção de baixo volume, construção de protótipos ou retrabalho, onde uma máquina automática não se justifica.
-
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.




 assine-nos