Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- máquina de montagem de células de casca de alumínio
- >
- máquina de formação e classificação de células de casca de alumínio
- >
- Máquina de Formação de Pressão Negativa de 16 Canais para Célula Prismática
Categorias
Produtos quentes
Loading...
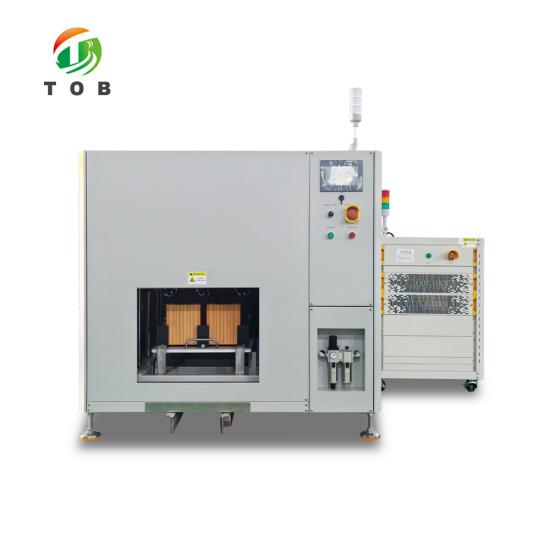
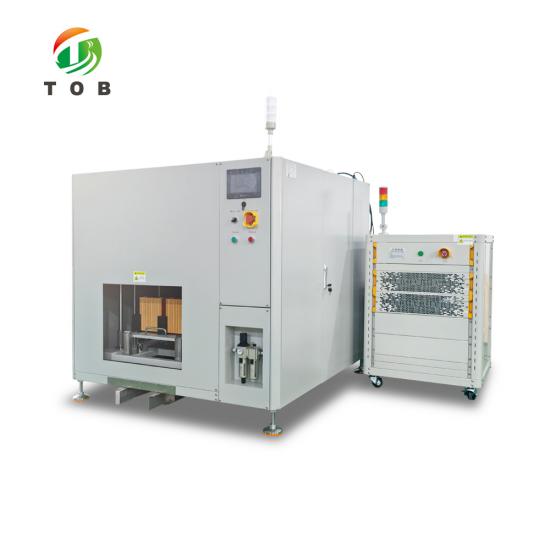
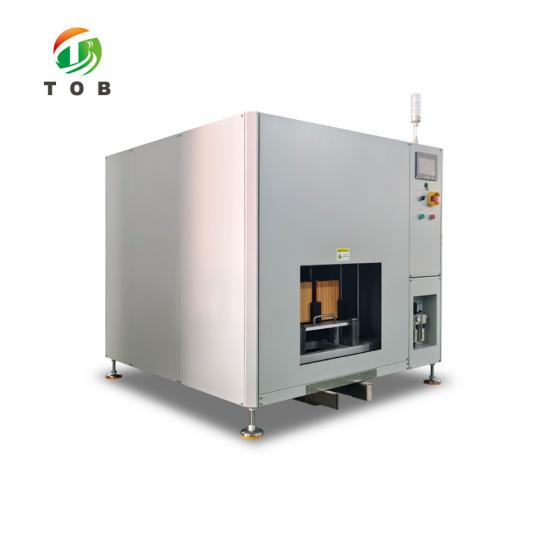
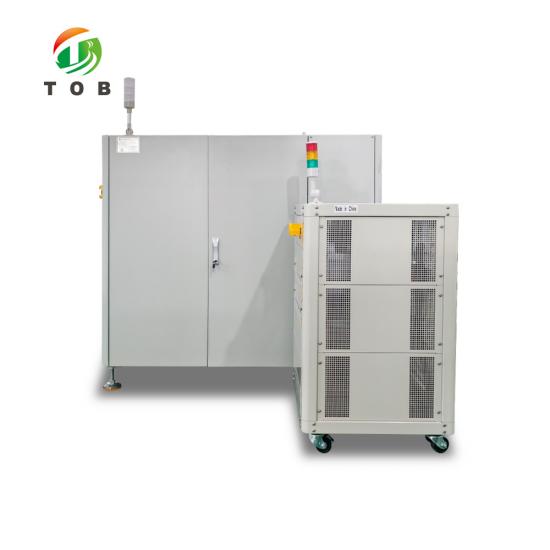
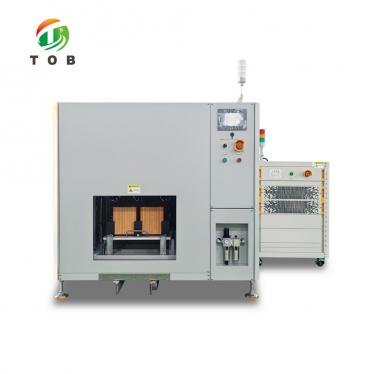
Máquina de Formação de Pressão Negativa de 16 Canais para Célula Prismática
Marca:
TOB NEW ENERGYitem número.:
TOB-FH-5V60A-16CHpedido (moq):
1setPagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina de Formação a Pressão Negativa de 16 Canais 5V60A para Célula Prismática - TOB-FH-5V60A-16CH
Gabinete de camada única, dezesseis canais a 5 V e 60 A, uma bandeja 2 x 8 por seção, com portão de taxa de vazamento antes da carga e uma porta corta-fogo automática
Visão Geral do Produto e Aplicações Ideais
O TOB-FH-5V60A-16CH é um gabinete de formação a pressão negativa para células prismáticas: dezesseis canais a 5 V e 60 A em um gabinete de camada única e fileira única, uma bandeja fabricada por máquina por seção disposta em 2 x 8. Cada canal pressiona uma única agulha de amostragem contra as lingüetas e sela um bocal em formato de pétala sobre a porta de enchimento, de modo que a carga e o vácuo ocorrem em uma única estação.
A formação fixa a SEI, e o gás que ela produz deve sair enquanto a célula ainda pode despressurizar na porta. Este gabinete bombeia através do bocal, condensa o solvente em um separador gás-líquido e retorna o eletrólito quando o vácuo é quebrado à pressão atmosférica. A 60 A, a base da sonda é a peça limitante, portanto os contatos são banhados a ouro e a queda é medida no terminal. Para menos canais, consulte nosso máquina de formação a pressão negativa de 8 canais para célula prismática.
O gabinete fica com menos de 2 m de altura, carrega o piso com no máximo 1 t e mantém o gabinete de energia separado para que o lado de formação permaneça um compartimento de cinco lados. Dois sensores de fumaça por unidade cortam a energia, retiram as sondas das células e fecham a porta corta-fogo dianteira. Os tamanhos das células variam de 95 a 218 mm de largura, 27 a 73 mm de espessura e 148 a 175 mm de altura.
Ideal para:
- Linhas de células prismáticas, produção piloto ou em massa, onde a formação e o vácuo pertencem a uma única estação.
- Células com 95 a 218 mm de largura, 27 a 73 mm de espessura e 148 a 175 mm de altura, tendo como referência uma célula de projeto de 204 x 71 x 173 mm.
- Processos que necessitam de um portão de taxa de vazamento antes do primeiro ampère: 0,3 kPa por minuto durante três minutos.
- Oficinas onde a perda de eletrólito e a contaminação cruzada devem ser delimitadas por projeto.
- Não para células do tipo bolsa (pouch) ou cilíndricas, ou onde a corrente por célula excede 60 A.
Informe-nos o tamanho da sua célula, a corrente de formação por célula e o país de entrega. Nosso engenheiro confirmará a configuração dos canais, o layout das bandejas e a faixa de pressão negativa antes de você fazer o pedido.
Preencha o formulário de consulta abaixo e nosso engenheiro analisará seus requisitos. Prefere e-mail? Entre em contato com tob.amy@tobmachine.com.
Especificações Completas
Os valores abaixo são os valores contratados para a configuração padrão. Quando um requisito possui uma faixa, a faixa é a janela de aceitação no comissionamento, não uma meta a ser negociada na entrega.
1. Gabinete, Canais e Classificação Elétrica
| Parâmetro | Valor |
|---|---|
| Modelo | TOB-FH-5V60A-16CH |
| Classificação do canal | 5 V / 60 A por canal |
| Canais por gabinete | 16, camada única e fileira única |
| Bandeja por seção | 1 bandeja por seção, arranjo 2 x 8 |
| Carregamento e descarregamento | Manual, por bandeja |
| Invólucro do gabinete | Compartimento de cinco lados com uma porta corta-fogo dianteira automática; normalmente aberta, fechada em caso de alarme de incêndio |
| Gabinete de energia | Separado do gabinete de prensa |
| Controle | CLP, acionando válvulas solenóides, botões e luzes indicadoras, com controle independente de cada unidade mecânica |
| Monitoramento | Temperatura e fumaça, contínuas 24 horas por dia |
| Carga no piso | No máximo 1 t |
| Altura total | Menos de 2 m |
2. Compatibilidade de células e troca
| Item | Faixa de compatibilidade | Modelo de referência |
|---|---|---|
| Largura da célula (H) | 95 mm a 218 mm | 204 mm |
| Espessura da célula (W) | 27 mm a 73 mm | 71 mm |
| Altura da célula (T) | 148 mm a 175 mm | 173 mm |
| Troca de formato | Substituir o revestimento dentro da faixa de compatibilidade | - |
| Precisão de posicionamento da bandeja | Dentro de ± 0,5 mm | - |
| Precisão de posicionamento da prensa | ± 2 mm, com posicionamento secundário de ± 0,2 mm durante a elevação | - |
| Método de localização da bandeja | Blocos de guia nos quatro lados mais pinos de posicionamento diagonal, com detecção por chave de curso diagonal e design anti-reverso da bandeja | - |
O formato de referência citado acima é a célula para a qual o gabinete foi configurado: 204 mm de largura, 71 mm de espessura, 173 mm de altura. Ele fica posicionado na prensa com o bico no bocal de enchimento e as sondas nas abas, que é a posição que todos os outros formatos na janela devem ser capazes de assumir.
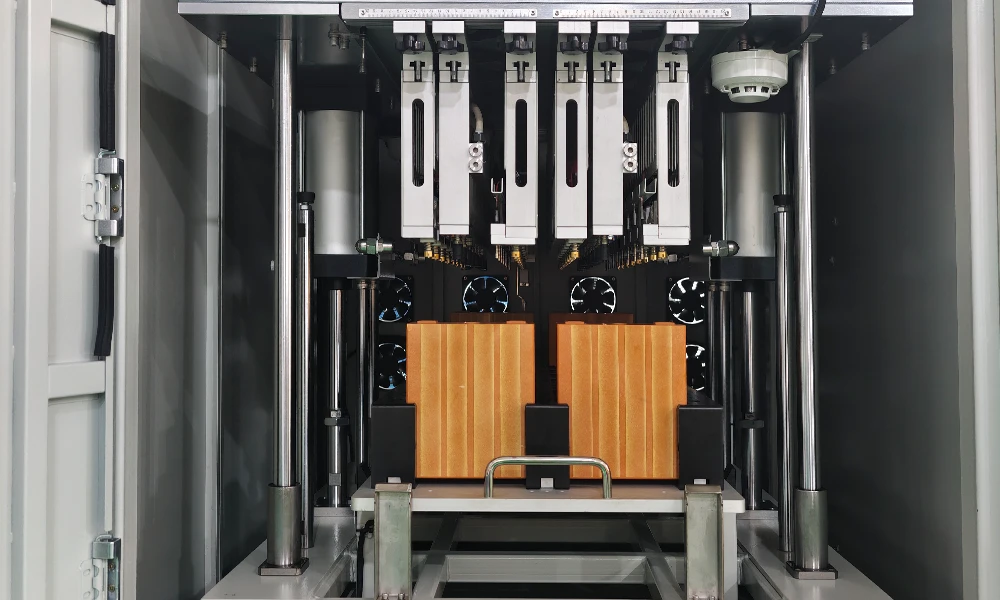
Uma célula de referência de 204 x 71 x 173 mm alojada na prensa durante o comissionamento, com o bico voltado para baixo no bocal de enchimento e as sondas nas abas.
3. Leito de sondas, contato e medição de temperatura
| Item | Especificação |
|---|---|
| Tipo de sonda | Agulha única, agulha de amostragem do tipo interruptor |
| Conjunto de sondas | Sonda e sonda de temperatura em um conjunto modular, removível como uma unidade |
| Revestimento de contato | Sondas de carga e descarga banhadas a ouro, seleção com base na resistência de contato, geração de calor e no máximo de 60 A |
| Resistência de contato | Soma da impedância de contato positiva e negativa não superior a 2 mΩ |
| Perda de linha | Não superior a 800 mV do terminal até a extremidade de conexão do módulo de potência |
| Elevação de temperatura na junta | Não superior a 15 ℃ a 60 A para todo o ciclo de formação, medido com resfriamento natural a 25 ℃ |
| Indentação do terminal | Não superior a 0,1 mm nos terminais positivo e negativo |
| Vida útil da sonda | Pelo menos 30.000 acionamentos, ou 3 anos, no ambiente de trabalho projetado |
| Superfície da agulha | Padrão recartilhado fino que não risca a superfície do terminal |
| Ajuste de largura | Esquerda e direita na direção da largura, com escala, para acompanhar diferentes espaçamentos de abas |
| Conexão de cabos | Blocos de terminais de engate rápido para cabos de potência e de amostragem |
| Sensor de temperatura | PT100, ponto único na tampa da célula |
| Precisão de temperatura | ± 1 ℃, com frequência de aquisição ajustável e intervalo mínimo de amostragem de 1 s |
| Parafusos | Aço inoxidável SUS304 em todo o leito de agulhas |
4. Desempenho do Módulo de Pressão Negativa
| Item | Requisito técnico |
|---|---|
| Precisão de posicionamento do bocal de sucção | Dentro de 0,5 mm em todas as direções |
| Tipo e material do bocal | Bocal de contato plano em formato de pétala em borracha EPDM, resistente ao calor e a eletrólitos, tolerante a irregularidades da célula de até 1 mm |
| Vida útil do bocal | Pelo menos 500 ciclos, substituído a cada 3 meses |
| Copo de pressão negativa | Pelo menos 60 ml, excêntrico com fundo inclinado, design antirrotação, anéis de vedação de camada dupla e uma tela de filtro |
| Faixa de vácuo | -90 kPa ± 5 kPa, adequado para ajuste de vácuo alto e baixo |
| Manômetro | Medidor digital no desvio da tubulação frontal, -100 kPa a 100 kPa, dados de vácuo gravados no registro da bandeja |
| Taxa de vazamento | Não superior a 0,3 kPa por minuto, medida em uma retenção de três minutos após o fechamento da fonte de vácuo |
| Flutuação de vácuo | No máximo ± 3 kPa no valor definido, nas duas fases antes e depois do início da formação |
| Velocidade de bombeamento | Pelo menos 5 kPa por minuto de 0 kPa a -80 kPa, ajustável |
| Velocidade de liberação | Pelo menos 5 kPa por minuto de -80 kPa a 0 kPa |
| Filtragem de impurezas | Resistente à corrosão, fácil de substituir, filtro livre de poeira na entrada de quebra de vácuo de cada módulo |
| Copo de coleta de eletrólito | Pelo menos 600 ml, com alarme de copo cheio |
| Perda de eletrólito causada pelo equipamento | Menos de 2 g, sem eletrólito residual deixado no fundo do dispositivo tampão |
| Bomba de vácuo | Bomba de vácuo isenta de óleo GWSP75, um conjunto fornecido com a máquina |
5. Segurança, Intertravamentos e Monitoramento
| Função | Como se comporta |
|---|---|
| Detecção de fumaça | Dois sensores por unidade mecânica, um sensível a gás e um do tipo partícula |
| Ação sobre fumaça | A energia é cortada imediatamente, o cilindro se abre para separar a bateria da sonda e um alarme é acionado |
| Porta corta-fogo | A porta dianteira fecha-se automaticamente em caso de alarme de incêndio; o painel frontal é vedado contra fumaça e fogo |
| Falha de energia ou de ar | A plataforma de elevação não tem permissão para descer sem motivo, incluindo uma válvula solenoide anômala ou pressão de ar anômala |
| Bandeja no lugar | Sensor de curso dentro da base da prensa, relatando a posição da bandeja em tempo real, com proteção e alarme |
| Bandeja antirreverso | Design mecânico mais detecção por chave de curso diagonal, de modo que uma bandeja invertida é detectada em vez de ser prensada |
| Prevenção de erros de sequência | A sonda faz contato antes de o bico sair, e o bico sai antes que a sonda faça contato novamente |
| Tensão no fundo da bandeja | Carregamento uniforme durante a elevação, para que a bandeja não entorte e perturbe a formação |
| Acesso para manutenção | Os módulos de sonda, pressão negativa e temperatura podem ser removidos individualmente; os componentes da sonda são de encaixe e possuem marcação de escala |
| Coleta de líquido | Bandeja coletora de líquido removível sob a área de armazenamento da prensa, para gotejamento de eletrólito dos bicos |
6. Fornecimento Padrão e Peças de Reposição
| Grupo | Item | Qtd |
|---|---|---|
| Máquina | Gabinete de camada única e fileira única, compartimento de cinco lados com porta corta-fogo | 1 conjunto |
| Máquina | Unidade mecânica, 16 canais em disposição 2 x 8 | 1 conjunto |
| Máquina | Sensores de fumaça | 2 conjuntos |
| Máquina | Sensor de temperatura | 1 conjunto |
| Máquina | Sistema de controle de pressão negativa | 1 conjunto |
| Outro | Bomba de vácuo isenta de óleo GWSP75 | 1 conjunto |
| Peças vulneráveis | Sonda | 10 pçs |
| Peças vulneráveis | Sonda de temperatura | 10 pçs |
| Peças vulneráveis | Bocal de sucção de pressão negativa | 300 pçs |
| Peças vulneráveis | Copo de pressão negativa | 10 pçs |
| Módulo de pressão negativa | Peneira molecular | 1 pç |
| Módulo de pressão negativa | Separador gás-líquido | 1 pç |
| Módulo de pressão negativa | Unidade FRL | 1 pç |
| Módulo de pressão negativa | Copo de líquido residual | 1 pç |
A quantidade de equipamento e as quantidades de peças de reposição são confirmadas de acordo com o contrato comercial. Caso a especificação indique um intervalo, o valor de aceitação será aquele estabelecido no referido contrato.
Disposição da Máquina e Princípio de Funcionamento
O armário possui uma camada, uma fileira, dezesseis canais e uma bandeja produzida por máquina por seção disposta em 2 x 8. A bandeja é carregada e descarregada manualmente, o que é intencional: com dezesseis canais, a bandeja é a unidade de rastreabilidade; logo, uma bandeja que precisa ser retirada também é uma bandeja cujo registro pode ser verificado antes de retornar.
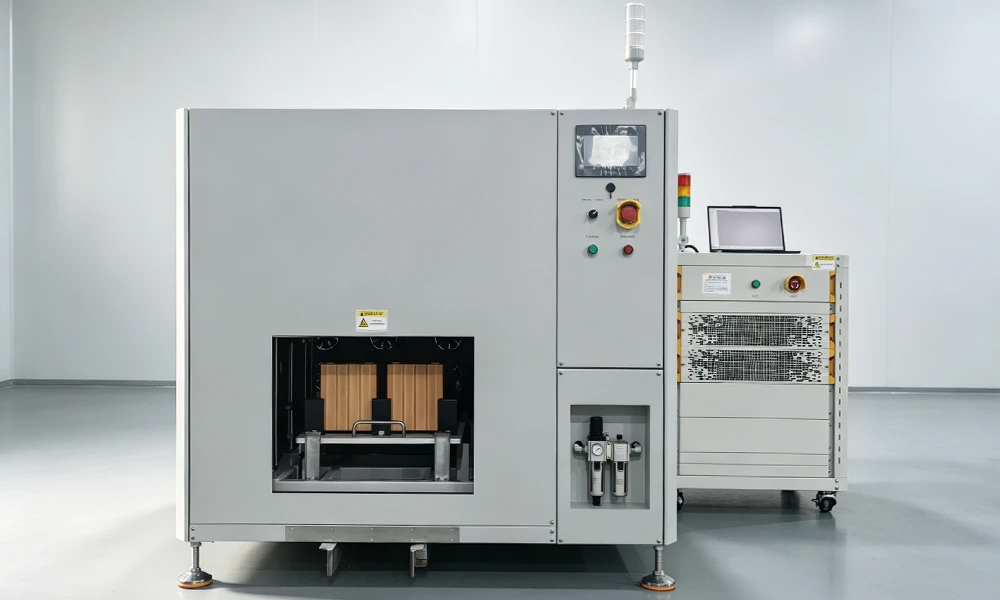
O armário no piso de produção: lado de formação à esquerda, sistema de controle de pressão negativa no lado do armário, armário de potência separado.
Dentro da prensa, a unidade mecânica se desloca de baixo para cima, enquanto a placa de sondas permanece fixa e a bandeja se move. Portanto, os fios das sondas e os dutos de ar não se movem junto com a bandeja, o que elimina a flexão que normalmente transforma um cabo em um item de consumo. A bandeja é posicionada duas vezes: blocos guia em quatro lados somados a pinos de posicionamento diagonal a colocam dentro de uma margem de ± 0,5 mm, e um guia secundário mantém ± 0,2 mm enquanto a plataforma se eleva, fazendo com que o bocal se alinhe perfeitamente à porta de enchimento em vez de ser forçado ao alinhamento pela borracha.
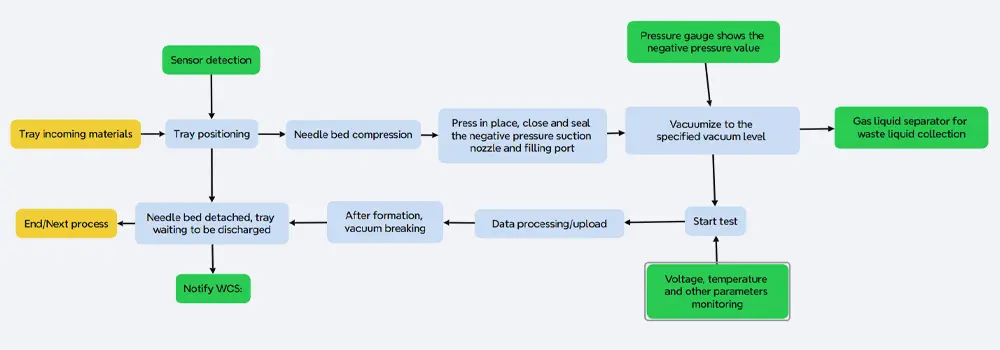
A sequência executada pelo CLP: bandeja posicionada, bocal vedado na porta, teste de vazamento aprovado, vácuo e corrente aplicados conjuntamente, vácuo desfeito à pressão atmosférica, eletrólito retornado, bandeja liberada.
A parte inferior da bandeja é carregada de maneira uniforme durante a elevação. Esse requisito existe porque uma bandeja que sofre deflexão sob a prensa altera a pressão de empilhamento nas células no meio de um ciclo de formação, e uma célula que é pressionada com mais força do que suas vizinhas carrega a uma taxa diferente. Pelo mesmo motivo, a altura de elevação da bandeja é ajustada por um batente limite mecânico, que não pode se descalibrar após uma atualização de software.
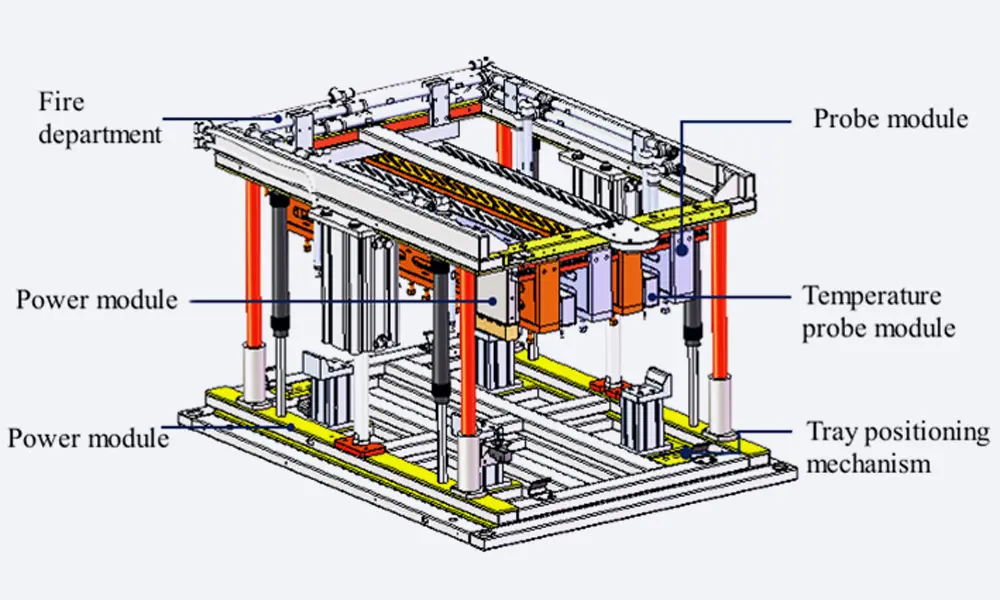
O módulo da prensa: blocos guia e pinos diagonais posicionam a bandeja, o sensor de curso fica localizado dentro da base da prensa e a altura de elevação é definida por um limite em vez de um valor de programa.
Um sensor de curso dentro da base da prensa relata se a bandeja está efetivamente no lugar, e uma chave de curso diagonal no design antirretorno detecta uma bandeja que tenha sido virada. Ambos enviam relatórios antes que o fechamento do cilindro seja permitido, de modo que uma bandeja posicionada incorretamente seja recusada em vez de pressionada.
Leito de Sondas e Sistema de Contato
A 60 A por canal, o contato é o componente que determina se os dados de formação devem ser mantidos. Um contato que seja meramente adequado aquecerá, e uma junção que aquece altera a resistência; uma resistência que se altera manifesta-se na voltagem registrada como uma célula que se comportou de maneira diferente das suas vizinhas. Portanto, o leito de sondas é especificado em função da junção, e não da agulha.
As sondas de carga e descarga são banhadas a ouro, escolhidas considerando três restrições simultaneamente: resistência de contato, geração de calor e o máximo de 60 A. A soma da impedância de contato positiva e negativa é mantida em ou abaixo de 2 mΩ, a perda de linha desde o terminal até a conexão do módulo de potência em ou abaixo de 800 mV, e a elevação de temperatura na junção em ou abaixo de 15 ℃ durante todo o ciclo de formação, medida sob resfriamento natural a 25 ℃. A resistência de contato e a voltagem da aba são exibidas em tempo real, permitindo que uma junção que esteja começando a falhar seja identificada como um número antes de se tornar uma bandeja descartada.
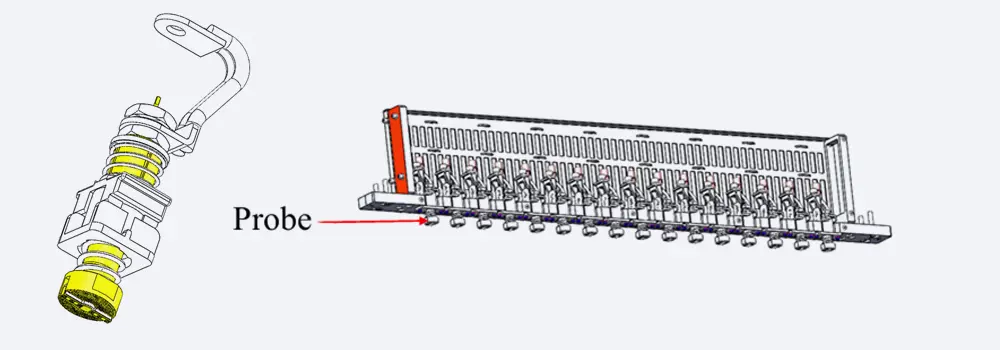
Uma agulha por polaridade, suportada em um módulo que também acomoda o PT100. O módulo desliza sobre uma escala para que o par possa acompanhar um espaçamento de abas diferente.
A superfície da agulha possui um recartilhado fino, e o padrão é especificado de modo a não riscar o terminal. O limite de indentação é de 0,1 mm em ambos os terminais, o que representa a linha divisória prática entre uma marca de referência e um concentrador de tensões na solda. A vida útil é de pelo menos 30.000 prensagens ou 3 anos, o que ocorrer primeiro, e as peças não metálicas da sonda devem durar pelo menos tanto quanto a própria sonda.
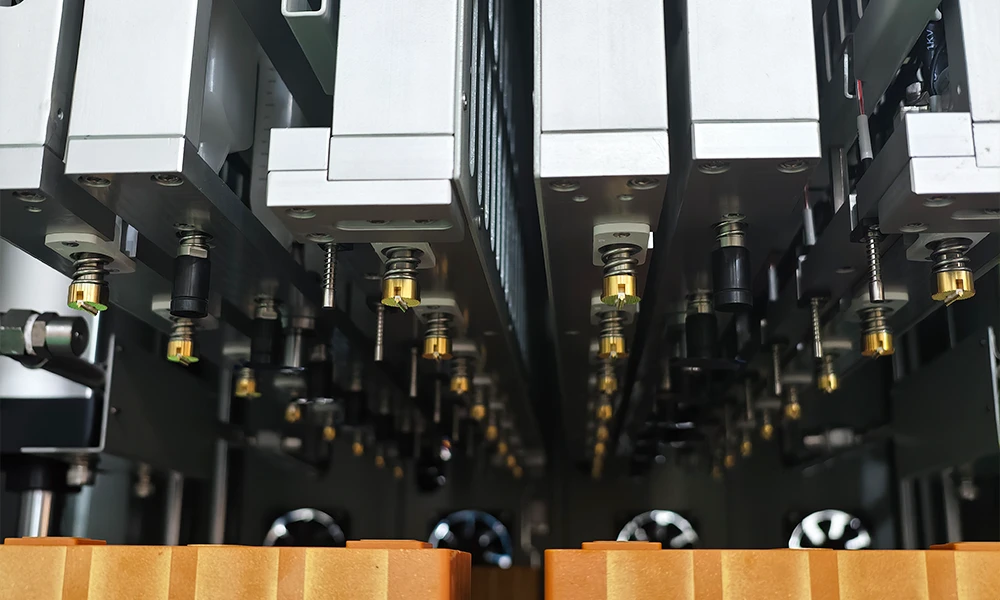
A sonda utilizada a 60 A: uma única agulha banhada a ouro, recartilhada na ponta, com a sonda de temperatura integrada no mesmo conjunto modular.
Tudo o que sofre desgaste é modular. A sonda, a pressão negativa e os conjuntos de temperatura podem ser removidos individualmente; os componentes da sonda são de encaixe e marcados com uma escala, permitindo que a posição de largura seja restaurada após uma substituição sem a necessidade de um gabarito. Os cabos de potência e amostragem conectam-se a blocos de terminais de encaixe rápido. Todos os parafusos no leito de agulhas são em SUS304, o que é essencial em um ambiente onde há névoa de eletrólito.
A temperatura é lida por um PT100 em um único ponto da tampa da célula, com precisão de ± 1 ℃. A frequência de aquisição é configurável por faixa de temperatura, com um intervalo mínimo de amostragem de 1 s, de modo que uma etapa que opera a uma temperatura mais alta seja amostrada com maior frequência do que uma etapa que não opera.
Módulo de Pressão Negativa: Bocal, Copo e Teste de Vazamento
O bocal, a haste de conexão e o copo de pressão negativa formam uma peça integrada, o que impede que a face de vedação seja perturbada a cada manutenção do copo. O bocal é um elemento de contato plano em formato de pétala feito de EPDM, pressionado contra a tampa em vez de empurrado para dentro da porta, tolerando até 1 mm de desnível na superfície da tampa. A vida útil do bocal é de pelo menos 500 ciclos e o intervalo prático de substituição é de três meses.
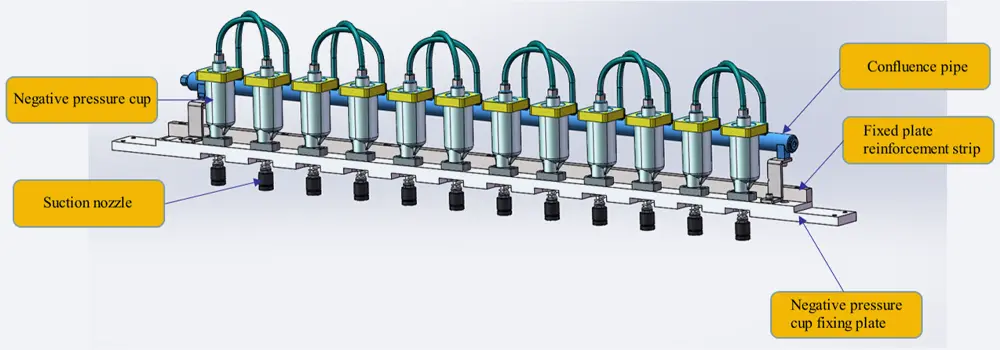
Bocal, haste e copo de 60 ml como um único conjunto. O copo é excêntrico com fundo inclinado para que o eletrólito escoe em vez de ficar acumulado em um canto e cristalizar.
O copo comporta pelo menos 60 ml e foi projetado contra rotação, pois um copo que pode girar acabará se desrosqueando contra um tubo fixo. Ele utiliza anéis de vedação de camada dupla e uma tela de filtro, e seu fundo inclinado excêntrico mantém o eletrólito residual em movimento em direção ao dreno. Cada módulo opera por meio de uma válvula de controle proporcional, permitindo que o valor do vácuo seja alterado durante uma etapa em vez de apenas entre as etapas.
Atrás do módulo, a linha de vácuo possui um separador gás-líquido e um tanque de amortecimento antes da válvula solenoide, com uma válvula manual na parte inferior do tanque de amortecimento para descarregar o material coletado. Uma válvula unidirecional impede que o gás extraído durante a formação retorne para a célula. O copo coletor comporta pelo menos 600 ml e aciona um alarme de copo cheio, sendo exigido que o líquido separado deixe o separador rapidamente em vez de permanecer acumulado nele.
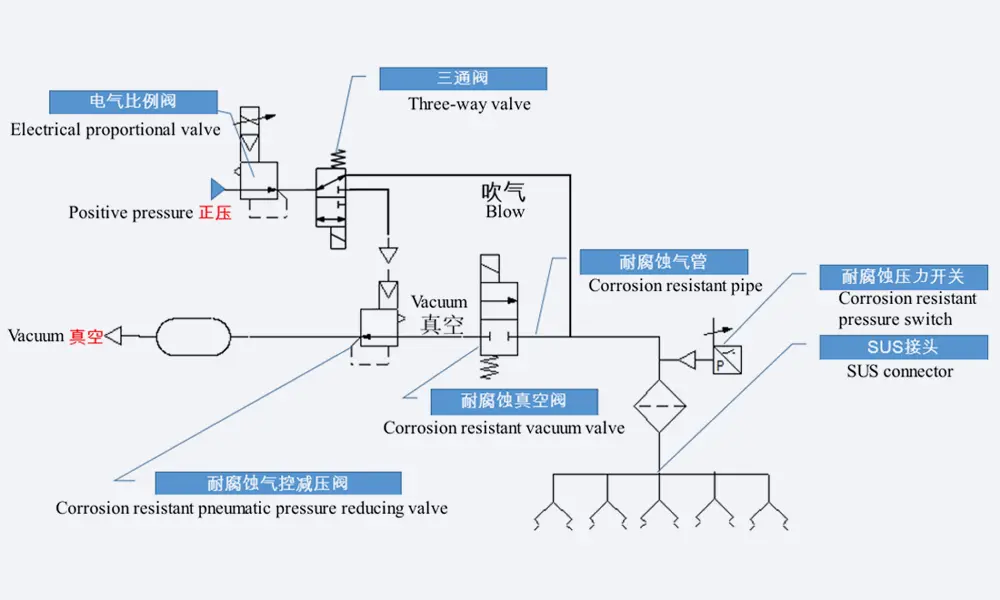
Esquema de referência do lado de controle: separador e reservatório antes da válvula, válvula unidirecional contra fluxo reverso, copo coletor com alarme de nível e medidor digital no desvio.
Cada módulo deve comprovar seu funcionamento antes de poder iniciar a carga. O teste bombeia até o vácuo definido, fecha a fonte, mantém por três minutos e exige que a queda permaneça em ou abaixo de 0,3 kPa por minuto; a marca de aprovação é definida na tela do software de potência, e a formação não pode iniciar até que seja atingida. Durante a execução, o vácuo não pode flutuar mais do que ± 3 kPa no valor definido em ambos os estágios em cada lado do início da formação. Os módulos não podem interferir uns nos outros, portanto, um canal aplicando sucção não pode deprimir o vácuo de um canal vizinho que já esteja em processo de formação.
Quando a formação termina, o vácuo é desfeito com gás de secagem à pressão atmosférica e o eletrólito que havia sido extraído retorna para a célula. A perda de eletrólito causada pelo equipamento deve permanecer abaixo de 2 g, sem nenhum resíduo acumulado no fundo do reservatório. Após o bocal se afastar da célula, o sistema mantém uma micropressão negativa para que a gota pendurada no bocal não caia sobre a tampa. A entrada de quebra de vácuo possui um filtro, e a área de armazenamento situada abaixo da prensa conta com uma bandeja removível de recebimento de líquido.
O sistema de controlo está montado na lateral do armário, fora da zona de formação. A velocidade de bombagem, a velocidade de libertação e o valor de vácuo são todos configuráveis por passo, o programa de vácuo e carga-descarga pode ser executado separadamente ou controlado a partir do software principal, e os dados de vácuo são gravados no registo do tabuleiro. O manómetro digital lê de -100 kPa a 100 kPa num bypass na parte frontal da linha, onde pode ser visualizado sem abrir nada.
Principais Características de Engenharia
- 60 A através de uma agulha banhada a ouro: impedância de contacto igual ou inferior a 2 mΩ, perda de linha igual ou inferior a 800 mV e elevação de temperatura na junção igual ou inferior a 15 ℃, com os valores exibidos enquanto a célula está a formar-se.
- Porta de taxa de fuga antes do primeiro ampere: três minutos no vácuo definido com um declínio não superior a 0,3 kPa por minuto, ou a formação não inicia.
- Um copo de 60 ml que se drena a si próprio: corpo excêntrico, fundo inclinado, localização anti-rotação, vedações duplas e um crivo de filtro, para que o eletrólito saia em vez de cristalizar no fundo.
- O eletrólito regressa à célula: o vácuo é quebrado com gás de secagem e o eletrólito extraído retorna, com a perda causada pelo equipamento mantida abaixo de 2 g.
- Dois sensores de fumo por unidade e uma porta que se fecha sozinha: sensível a gás e deteção de partículas, corte de energia, cilindro aberto para levantar as sondas das células, alarme acionado e a porta corta-fogo dianteira fechada.
- Uma plataforma que não cai: em caso de falha de energia, válvula solenoide anormal ou pressão de ar anormal, a plataforma de elevação mantém a sua posição em vez de descer sobre o tabuleiro.
- Um leito de sondas definido por escala, não por tacto: os módulos deslizam para a esquerda e para a direita contra uma escala marcada, a altura de elevação é definida por um limitador e cada peça de desgaste sai por si própria.
- Um tabuleiro 2 x 8 que não pode ser carregado ao contrário: blocos de guia, pinos diagonais, deteção por interruptor de curso diagonal e um sensor de curso no leito da prensa, posicionando-se a ± 0,5 mm e mantendo ± 0,2 mm durante a elevação.
Porquê que as Células Prismáticas São Formadas Sob Pressão Negativa
A primeira carga constrói a SEI, e faz isso enquanto o eletrólito se decompõe na superfície do ânodo. Essa decomposição produz gás. Numa célula de caixa rígida, o gás não tem para onde ir até que a porta seja selada, pelo que a questão não é se ele se forma, mas em que momento sai e o que leva consigo. A formação sob pressão negativa responde a ambas as questões: o gás é extraído através da porta de enchimento enquanto a célula ainda está aberta, e o vapor que o acompanha é condensado em vez de se perder para a divisão.
Criar vácuo na porta também mantém a célula num estado em que a pressão interna está abaixo da ambiente. Isso faz duas coisas ao mesmo tempo. Mantém o gás a mover-se em direção à porta em vez de deixá-lo acumular-se contra o separador, e retém o eletrólito que foi sugado para o bocal e para o copo em vez de o deixar cair de volta na tampa. Uma célula formada à pressão ambiente continuará a funcionar; simplesmente transportará uma bolha de gás e uma tampa húmida para o processo seguinte, e ambos aparecerão mais tarde como uma rejeição cosmética ou uma dispersão de capacidade que ninguém consegue atribuir.
O vácuo e a carga são definidos separadamente neste armário, e essa separação é o ponto principal. A extração de gás é uma operação de canalização com a sua própria temporização; a carga é elétrica. Uma máquina que os junta força o engenheiro de processo a comprometer-se com qualquer um dos dois que seja menos conveniente. Aqui, o passo de bombagem, o passo de quebra e o ciclo de vácuo podem ser programados individualmente, ou entregues ao software principal, enquanto a vedação no bocal é mantida durante todo o processo para que nenhuma atividade perturbe a outra. Se estiver a comparar estilos de armários em vez de contagens de canais, a máquina de formação a pressão negativa para células prismáticas cobre a mesma etapa de formação e vale a pena ler lado a lado com esta.
O teste de fuga existe porque o vácuo que se mantém durante um segundo e o vácuo que se mantém durante um ciclo não são a mesma afirmação. Três minutos no valor definido com um declínio não superior a 0,3 kPa por minuto são suficientes para que uma fuga lenta numa face de vedação se manifeste, e curtos o suficiente para poder ser executada antes de cada tabuleiro em vez de numa amostra. Uma falha de vedação neste teste irá admitir ar durante a formação, e o ar no ânodo durante a primeira carga é exatamente a condição que produz um ponto seco e uma célula com resultados baixos nos testes. Bloquear o início é mais barato do que explicar a cauda da distribuição mais tarde.
O que sai da célula não é apenas gás. O vapor de eletrólito condensa-se na linha, e o eletrólito condensado no sítio errado é uma falha lenta: cristaliza num canto, bloqueia um furo e acaba por viajar de volta. É por isso que o copo é excêntrico com um fundo inclinado em vez de um cilindro, porque é que a linha possui uma válvula antirretorno e porque é que o separador deve descarregar rapidamente em vez de armazenar o que separou. A contaminação cruzada entre canais é excluída por conceção pelo mesmo motivo, porque um coletor partilhado permitiria que o eletrólito de uma célula se tornasse a impureza de outra.
Dezasseis canais a 60 A numa única camada é uma decisão de espaço tanto quanto elétrica. O armário mantém-se abaixo de 2 m de altura, coloca no máximo 1 t no chão e mantém o armário de energia separado, o que lhe permite ser instalado numa sala seca existente em vez de numa nova. Quando a linha precisa que a energia da formação seja recuperada em vez de dissipada, esse é um armário diferente: consulte a máquina de formação de baterias de lítio com feedback de energia. Este foi construído em torno do caminho de vácuo e do contacto, e não em torno do balanço energético.
Recomendações de Funcionamento, Manutenção e Segurança
1. Antes do primeiro tabuleiro de um lote
- Verifique o revestimento em relação à célula em mãos. A janela compatível é de 95 a 218 mm de largura, 27 a 73 mm de espessura e 148 a 175 mm de altura; uma célula dentro da janela mas com um formato diferente ainda precisa de alteração do revestimento.
- Confirme o par de sondas em relação ao espaçamento das patilhas na escala, depois pressione uma célula manualmente e leia a resistência de contacto antes de carregar um tabuleiro completo.
- Execute o teste de fuga com um tabuleiro vazio ou simulado e observe o declínio, e não o valor absoluto: 0,3 kPa por minuto durante três minutos é o critério de aprovação.
- Esvazie o depósito tampão e verifique o nível do copo de recolha. Um copo que esteja quase cheio emitirá um alarme a meio do ciclo e interromperá um tabuleiro que já está a carregar.
- Verifique se o bocal assenta na tampa sem ser forçado. O bocal tolera 1 mm de desnível; uma tampa fora disso exige a verificação da célula, e não o aperto do bocal.
- Teste os sensores de fumo e a porta corta-fogo com o tabuleiro vazio, para que a primeira vez que a porta feche não seja a primeira vez que alguém a vê fechar.
2. Mudança para um formato de célula diferente
- Mude primeiro o revestimento, depois redefina a largura da sonda na escala e, em seguida, redefina a altura de elevação do tabuleiro através do respetivo limitador. Fazer pela ordem inversa significa que a elevação é definida contra um revestimento que está prestes a mover-se.
- Volte a executar o teste de fuga após qualquer alteração no bocal ou no copo, porque um bocal recolocado constitui uma nova face de vedação.
- Verifique novamente a localização da bandeja de ± 0,5 mm com uma primeira peça e a indentação de ± 0,1 mm em ambos os terminais, antes de liberar o formato para produção.
3. Manutenção e segurança
- Substitua o bocal de sucção a cada três meses, mesmo que não tenha atingido 500 ciclos. O EPDM que inchou não falha visivelmente, ele apenas para de vedar sob vácuo.
- Limpe a bandeja coletora de líquido sob a área de armazenamento da prensa em um cronograma fixo. É o lugar onde um gotejamento lento do bocal se torna um problema de corrosão.
- Substitua o filtro na entrada de quebra de vácuo quando a velocidade de bombeamento cair abaixo de 5 kPa por minuto de 0 a -80 kPa, e não quando ele estiver completamente bloqueado.
- Monitore a vida útil da sonda em prensas em vez de em meses: 30.000 prensas ou 3 anos, o que ocorrer primeiro, e as peças não metálicas são especificadas para durar pelo menos o mesmo tempo.
- Nunca desative o intertravamento de sequência que mantém o bocal na porta até que a sonda faça contato. Ele está lá porque a alternativa é um arco elétrico em uma tampa úmida.
- Mantenha a lateral do gabinete desimpedida. O sistema de controle de pressão negativa fica ali deliberadamente, tanto para protegê-lo da zona de formação quanto para que a manutenção não exija a abertura da prensa.
Certificação, patentes e histórico de entrega
1. Certificados do sistema de gestão
A fábrica que constrói este gabinete possui certificação ISO 9001 sob o número 3050260408100Q, emitida em 8 de abril de 2026 e válida até 7 de abril de 2029, juntamente com a ISO 14001 (305026082585E) e a ISO 45001 (305026082584HS) para gestão ambiental e de segurança ocupacional. O escopo certificado abrange máquinas de laboratório, linha piloto e linha de produção, além de materiais e tecnologias de baterias, que é o escopo em que este gabinete se enquadra.
A avaliação presencial da fábrica também foi realizada pela SGS (relatório 19520939_T) e pela TUV (relatório 493330274_T) por meio da verificação de fornecedores do Alibaba.com. Esses relatórios atestam a fábrica e sua capacidade; eles não constituem uma avaliação de conformidade de nenhuma máquina individual, e nós não os apresentamos como tal.
Sobre a marcação CE, somos explícitos em vez de convenientes: nenhum certificado CE é mantido atualmente para o TOB-FH-5V60A-16CH. Um certificado é vinculado à designação de modelo impressa na placa de identificação, e não a uma família de produtos, portanto não pode ser emprestado de uma máquina irmã, e não exibimos um que não exista. Se a marcação CE for um requisito de compra, diga isso na fase de consulta: este modelo pode passar por avaliação de conformidade e certificação para o mercado de destino mediante solicitação, e a cotação indicará o que está envolvido em vez de deixar isso para o cronograma de entrega.
|
|
|
2. Patentes detidas pelo fundador
Dany Huang, Ph.D., fundador e CEO da TOB NEW ENERGY, possui 55 patentes chinesas: 5 patentes de invenção concedidas, 45 patentes de modelo de utilidade e 5 pedidos publicados. Ele entrou na indústria em 2002 por meio de materiais de células do tipo bolsa (pouch), depois células cilíndricas, em seguida invólucros prismáticos de alumínio, e fundou a empresa em 2012.
As patentes estão do lado da célula e não do lado da máquina. Elas cobrem estruturas de células, formulações e manuseio de gás, e nenhuma delas é uma patente sobre este gabinete. Declaramos esse limite porque a contagem de patentes só é útil se o leitor souber do que é a contagem.
3. Histórico de pesquisa
Nosso índice de citações contém 707 registros que fazem referência a equipamentos ou materiais da TOB, 612 deles com um DOI. 70 desses registros nomeiam um modelo específico da TOB na seção experimental. Nenhum dos 70 nomeia o TOB-FH-5V60A-16CH; este gabinete é novo no índice, e preferimos dizer isso a anexar uma citação que pertence a outra máquina.
Quando um modelo é nomeado em um artigo, citamos o artigo como evidência de que o equipamento foi utilizado, e não como evidência do que o equipamento pode fazer. As descobertas nesses artigos pertencem aos seus autores, e a citação é para a máquina, e não para uma reivindicação de desempenho.
4. Projetos de referência
Dois projetos entregues mostram a escala em que esta etapa do processo é construída. Ambas são linhas de células do tipo bolsa (pouch) e cilíndricas, em vez de prismáticas, e dizemos isso porque a etapa de formação é o mesmo problema de engenharia em cada uma: o gás precisa sair, o eletrólito precisa retornar e o registro precisa sobreviver à bandeja.
A base de produção em massa de células pouch de íon-lítio e íon-sódio de alta flexibilidade e automação de 20MWh de um cliente europeu opera a cerca de 100.000 células por ano em uma área de 1.500 m² que inclui uma oficina de formação dedicada, com equipamento de formação por prensa térmica e desgaseificação no lado da formação na mesma linha.

Equipamento de formação dentro da oficina de formação de 20MWh, onde o registro de vácuo e temperatura está vinculado à bandeja e não ao turno.
Uma linha de produção de células cilíndricas sem abas (tabless) 32140 com latas de aço inoxidável entregue na Europa trata a formação e a triagem como uma única etapa de produção, mantendo formação, envelhecimento, testes, classificação e triagem em um registro conectado para que uma célula possa ser rastreada até o seu lote.
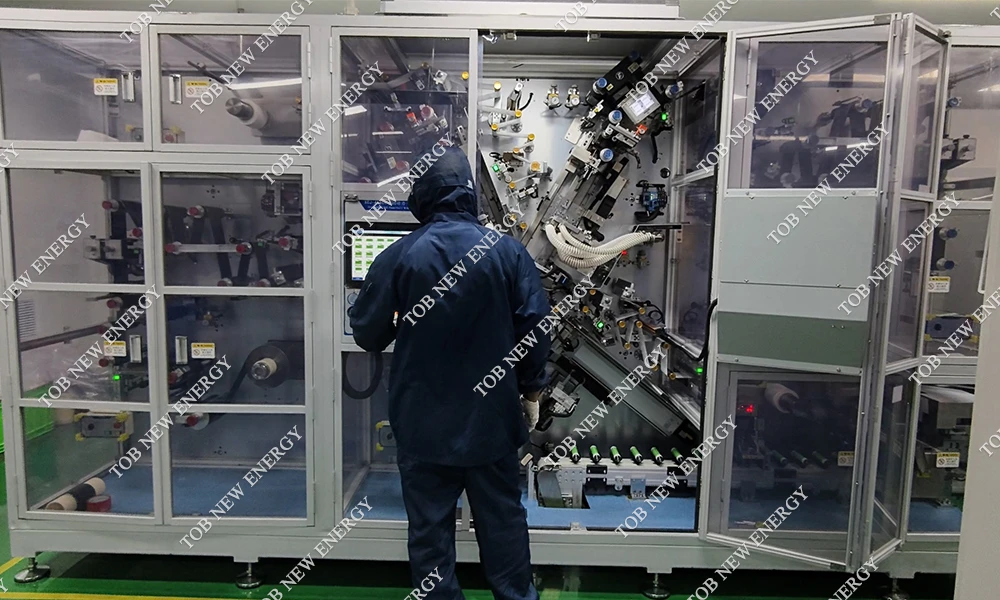
Comissionamento no local na Europa, onde a parte traseira da linha inclui formação, envelhecimento, testes, classificação e triagem como uma única etapa rastreável.
Perguntas frequentes de engenharia
P1: Por que realizar a formação sob pressão negativa em vez de formar primeiro e desgaseificar depois?
Porque o gás é produzido durante a primeira carga, e não depois dela. Desgaseificar uma célula acabada significa esperar o gás se acumular e depois removê-lo por um caminho que já foi selado uma vez. Aplicar vácuo na porta de enchimento o remove à medida que se forma, e o vapor que sai com ele pode ser condensado e retornado, em vez de ser liberado no ambiente.
P2: O que o teste de vazamento de 0,3 kPa por minuto realmente detecta?
Ele detecta uma vedação que se mantém no momento do contato, mas vaza sob uma diferença de pressão sustentada, que é o modo de falha que uma verificação rápida de vácuo não detecta. O teste bombeia até o valor definido, fecha a fonte e observa por três minutos; uma queda superior a 0,3 kPa por minuto bloqueia a inicialização. Esse limite é definido no software de energia, para que um engenheiro de processo possa ajustá-lo por produto sem mexer nas tubulações.
P3: Por que o copo de pressão negativa tem 60 ml enquanto o copo de coleta tem 600 ml?
Eles desempenham funções diferentes. O copo de 60 ml fica localizado diretamente sob o bocal e é o local onde o eletrólito se condensa pela primeira vez, portanto, deve ser pequeno o suficiente para manter o líquido em movimento e moldado para drenar: corpo excêntrico, fundo inclinado, localização anti-rotação. O copo de 600 ml é o recipiente de coleta atrás do separador gás-líquido, com um alarme de nível, e seu tamanho é dimensionado para que um turno de bandejas não o encha no meio do ciclo.
P4: Um gabinete pode operar dezesseis canais a 60 A para um ciclo completo de formação?
É para isso que a especificação de contato foi redigida: 60 A com a elevação da temperatura da junta mantida em ou abaixo de 15 ℃ em resfriamento natural de 25 ℃, impedância de contato em ou abaixo de 2 mΩ e perda de linha em ou abaixo de 800 mV em todo o ciclo. O gabinete de energia é separado do gabinete da prensa pelo mesmo motivo, para que o calor do lado elétrico não fique dentro do invólucro de formação. A resistência de contato e a tensão da aba são exibidas enquanto o ciclo é executado, o que é a maneira prática de saber se uma determinada bandeja ainda está dentro desse limite.
P5: Para onde vai o eletrólito que é retirado da célula?
Ele se condensa no copo e na linha, acumula-se no tanque tampão e no copo de coleta, e retorna para a célula quando o vácuo é quebrado com gás de secagem à pressão atmosférica. A perda causada pelo equipamento é mantida abaixo de 2 g, e o reservatório tampão deve ficar completamente vazio em seu fundo. Uma válvula unidirecional impede que o material extraído flua de volta, e a contaminação cruzada entre os canais é evitada em vez de gerenciada, porque um coletor compartilhado transformaria o eletrólito de uma célula na impureza de outra.
P6: Como é feita a alteração para um formato de célula diferente?
Alterando o revestimento, depois redefinindo a largura da sonda em sua escala, em seguida redefinindo a altura de elevação da bandeja em seu batente de limite e, finalmente, executando novamente o teste de vazamento e uma primeira peça. A janela compatível tem 95 a 218 mm de largura, 27 a 73 mm de espessura e 148 a 175 mm de altura, tendo como referência uma célula de projeto de 204 x 71 x 173 mm. Uma célula que se encaixa na janela, mas não no revestimento, ainda precisa que o revestimento seja alterado; a janela não substitui a troca.
P7: Quando este gabinete é a escolha errada?
Quando a célula é tipo bolsa ou cilíndrica, quando a corrente de formação por célula é superior a 60 A, ou quando a linha precisa que a energia de formação seja recuperada em vez de dissipada. Também é a escolha errada se o processo exige que a formação e o vácuo sejam operações separadas com manuseio independente, já que o objetivo deste gabinete é que elas ocorram em uma única estação. Em cada um desses casos, a restrição é o processo, não o preço, e é melhor dizer isso antes que uma especificação seja criada em torno da máquina errada.
Conte-nos o tamanho da célula, a corrente de formação e o vácuo que seu processo já utiliza, e nós confirmaremos a configuração dos canais, o layout das andadejas e o ponto de ajuste da taxa de vazamento antes de você fazer o pedido, para que a primeira bandeja que você operar seja aquela que você poderá repetir.
E-mail: tob.amy@tobmachine.com | Telemóvel: +86-18120715609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última atualização: 2026-11-10
Anterior:
Máquina de classificação e formação de células prismáticas de lítio 5VMax240APróxima:
Máquina de formação de pressão negativa de 8 canais para célula prismática
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos