Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- equipamento de célula tipo moeda
- >
- revestidor de laboratório
- >
- Máquina de Revestimento por Slot Die de Camada Dupla de Alta Precisão
Categorias
Produtos quentes
Loading...
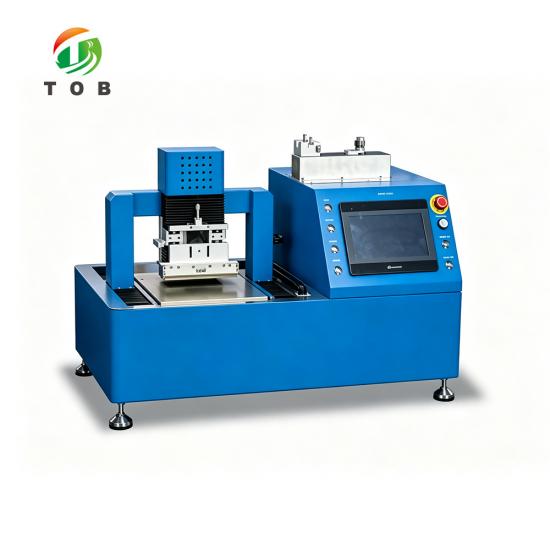
Máquina de Revestimento por Slot Die de Camada Dupla de Alta Precisão
Marca:
TOB NEW ENERGYitem número.:
TOB-EFCB300X200pedido (moq):
1 setPagamento:
L/C, T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina de Revestimento Slot Die de Camada Dupla de Alta Precisão - TOB-EFCB300X200
Duas bombas de seringa alimentam uma matriz slot die: curso de 300 mm, largura de revestimento de 200 mm, filme seco de 10 a 250 μm, em uma placa aquecida a 150 °C
Visão Geral do Produto e Aplicações Ideais
O TOB-EFCB300X200 é uma máquina de revestimento slot die que aplica filmes finos em substratos em folha. Duas bombas de seringa alimentam uma única matriz, de modo que uma pilha de duas camadas sai da ranhura em uma única passada em vez de duas, e o substrato é mantido em uma placa de vácuo aquecida a 150 °C durante todo o curso.
É construído a partir de quatro partes: a cabeça da matriz slot die, a plataforma de revestimento, o sistema de alimentação e o sistema de controle. Um motor servo conduz a matriz ao longo de um curso de 300 mm a uma velocidade definida na tela sensível ao toque. A folga entre a matriz e a placa é definida com um micrômetro de 0 a 5 mm, e o calço (shim) dentro da matriz fixa a folga úmida pela qual a pasta passa.
Ideal para:
- Filmes finos cerâmicos, onde a suspensão deve ser aplicada com uma espessura úmida uniforme antes de ser seca e queimada.
- Filmes finos cristalinos, onde a espessura da camada determina como o cristal cresce.
- Filmes de materiais de bateria, operados com LFP e pastas semelhantes a velocidades de revestimento de até 120 mm/s.
- Filmes finos nanométricos especiais, onde a extremidade fina da faixa de 10 a 250 μm é o ponto de trabalho.
Este é um instrumento slot die para substratos em folha, não um revestidor de produção roll-to-roll: a folha deve assentar de forma plana sobre a placa de 385 x 300 mm e manter sua forma sob vácuo. Se o filme for fundido com uma lâmina em vez de uma matriz, a máquina automática de revestimento e secagem de filme é o mesmo formato de bancada com uma lâmina raspadora (doctor blade). Se a camada for única e o substrato for mais largo que 200 mm, o revestidor de laboratório slot die com curso de 800 mm é a máquina mais longa da linha.
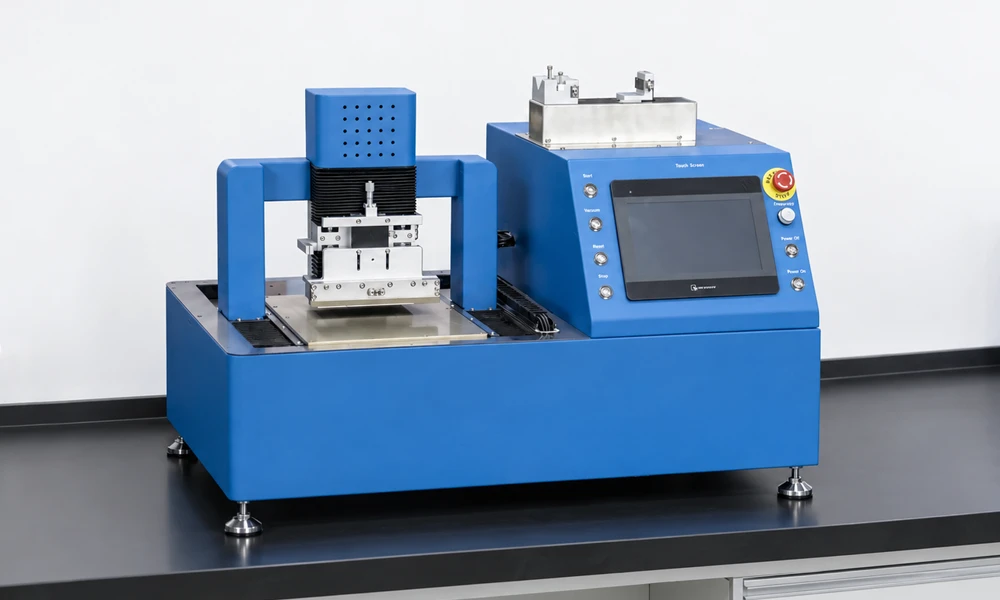
O TOB-EFCB300X200 em uma bancada em um laboratório de baterias.
Especificações Completas
As 19 especificações são agrupadas pelo que limitam: como o filme é formado, como o substrato é fixado e o que a máquina exige da sala em que está instalada.
1. Revestimento e Alimentação
| Parâmetro | TOB-EFCB300X200 |
|---|---|
| Método de revestimento | Revestimento slot die de camada dupla |
| Método de alimentação | 2 bombas de seringa de alta precisão, capacidade selecionável |
| Velocidade de revestimento | 0 a 120 mm/s (por exemplo, com pasta de LFP) |
| Acionamento de revestimento | Servomotor, velocidade definida de forma contínua na tela sensível ao toque |
| Largura de revestimento | 200 mm |
| Curso efetivo | 300 mm |
| Distância entre matriz e placa | 0 a 5 mm, ajustável |
| Ajuste da matriz | Ajuste micrométrico |
| Precisão | ±3 μm (indicador de discagem opcional de 1 μm) |
| Espessura do filme seco | 10 a 250 μm |
2. Substrato, Aquecimento e Vácuo
| Parâmetro | TOB-EFCB300X200 |
|---|---|
| Placa de vácuo | Placa de vácuo de alumínio |
| Tamanho da placa de vácuo | C 385 mm x L 300 mm x A 29 mm |
| Fixação do substrato | Retenção por vácuo |
| Fonte de vácuo | Externo |
| Temperatura máxima de aquecimento do substrato | Temperatura ambiente até 150 °C, controlador de temperatura digital, ±2 °C |
3. Alimentação, Peso e Instalação
| Parâmetro | TOB-EFCB300X200 |
|---|---|
| Fonte de alimentação | 220 V / 50 Hz |
| Potência | 2.5 kW |
| Peso | 110 kg |
| Dimensões | C 1000 mm x L 600 mm x A 710 mm |
As dimensões descrevem a máquina conforme fornecida. A fonte de vácuo é externa, portanto a bomba e sua mangueira ficam fora da área ocupada de 1000 x 600 mm.
Por que duas camadas através de uma única matriz mudam a operação
Uma máquina de camada única constrói a mesma pilha em duas passagens. Entre elas, a primeira camada precisa ser seca, manuseada e realinhada, e cada uma dessas etapas é uma oportunidade para a segunda camada ficar ligeiramente desalinhada em relação à primeira. Alimentar ambas as camadas através de uma única ranhura elimina a etapa de secagem e o realinhamento com ela: as duas camadas são posicionadas uma em relação à outra pela matriz, e não pelo operador.
Cada bomba é configurada individualmente, de modo que as duas camadas não precisam ter a mesma espessura. A proporção entre elas é uma configuração da bomba, e alterar uma proporção dessa forma leva um minuto em vez de uma troca de calço.
O calço determina quais suspensões a máquina pode processar. Várias espessuras se ajustam à mesma matriz, portanto, um filme nanométrico de baixa viscosidade e uma pasta cerâmica mais espessa são processados nesta máquina alterando um calço em vez de um cabeçote.
Baixo fluxo é onde uma bomba de seringa justifica seu preço. Uma camada fina sobre uma pista de 200 mm consome muito pouca suspensão por segundo, e uma bomba que não consegue manter um fluxo constante tão pequeno entrega um filme que é mais espesso em alguns lugares do que em outros. Estas bombas são especificadas para essa faixa de baixa vazão, que é a parte do intervalo de 10 a 250 μm mais difícil de manter.
O calor chega por baixo, através da placa e do substrato, de modo que o filme forma uma película a partir do lado do substrato para cima, enquanto o solvente sai pelo topo. Uma placa mantida a ±2 °C é o que mantém essa frente movendo-se uniformemente por toda a largura do revestimento.
Onde a camada é construída por extração em vez de por uma ranhura dosada, o revestidor por imersão com forno de temperatura constante é o outro método na faixa.
Principais Características de Engenharia
- Duas bombas, uma matriz. Cada camada é dosada por sua própria bomba de seringa e as duas se encontram dentro do cabeçote, de modo que a pilha é formada de uma só vez na ranhura em vez de ser construída em duas passagens com uma etapa de secagem no meio.
- Aquecimento uniforme de grande área. A placa aquece em toda a sua área até ±2 °C, que é o que mantém um alvo de 10 μm de uma ponta à outra do curso de 300 mm; uma faixa fria apareceria como uma área mais espessa no filme.
- Carro servo, velocidade contínua. 0 a 120 mm/s é definido na tela sensível ao toque sem etapas fixas, de modo que o mesmo calço pode ser executado mais devagar para uma camada fina sem alterar o hardware.
- Abertura da matriz por micrômetro. A distância entre a matriz e a placa é definida em um micrômetro de 0 a 5 mm, de modo que a abertura seja um número que pode ser escrito em uma etiqueta e repetido pelo próximo operador.
- Corpo da matriz em aço inoxidável. A cabeça fica a alguns milímetros acima de uma placa operando a até 150 °C, e ela deve manter sua forma nesse ambiente e resistir à corrosão que acompanha essas pastas.
- Calços substituíveis. Várias espessuras servem na mesma matriz, que é como uma única máquina cobre uma faixa de viscosidades de pasta sem precisar de uma segunda cabeça.
- Fixação por vácuo, não por grampos. Nada pressiona as bordas da folha e nada precisa ser colado com fita adesiva, portanto, toda a largura de 200 mm permanece disponível e o substrato não se deforma enquanto é segurado.
- Alimentação integrada. Bombas, carro e temperatura da placa são iniciados e configurados a partir de uma única tela em vez de três chaves separadas, o que torna uma receita reproduzível.
Recomendações de Operação, Manutenção e Segurança
1. Antes e durante uma operação de revestimento
Conecte a linha de vácuo antes que a primeira folha seja colocada; sem ela, a placa não segura nada e a matriz arrastará o substrato. Defina a abertura entre a matriz e a placa no micrômetro com o carro estacionado, encaixe o calço escolhido para a pasta, carregue ambas as seringas e purgue até que nenhuma linha transporte ar. Execute a primeira passada em uma folha de sucata na velocidade que pretende usar, zmessa o filme seco e corrija com a vazão da bomba em vez do calço: o calço define a abertura úmida e não deve ser alterado no meio da operação.
A placa permanece na temperatura após a parada do carro. Mova as amostras com pinças em vez de dedos e dê tempo para a placa esfriar antes de alterar qualquer coisa dentro da área da matriz.
2. Manutenção e segurança
- Limpe a matriz após cada operação. A pasta deixada na ranhura seca e altera a abertura na próxima inicialização, o que aparece como um degrau no filme em vez de uma falha óbvia.
- Lave ambas as bombas. Empurre o solvente usado na pasta através de cada linha antes que a máquina fique sem uso por mais de um dia.
- Limpe a placa. Use um pano macio umedecido com álcool após o resfriamento da placa; uma partícula seca sob a folha aparece como uma área fina no revestimento.
- Mantenha a superfície de vácuo plana. Uma partícula elevada entre a placa e o substrato levanta a folha localmente e o filme afina sobre esse ponto.
- Manuseie os calços com cuidado. Um calço torto não pode ser desentortado para uma abertura conhecida, e uma borda danificada deixa um rastro ao longo do revestimento.
- O vapor de solvente não é removido pela máquina. Opere-a sob o sistema de exaustão de laboratório que seu solvente requer, e use luvas e proteção para os olhos ao manusear pastas.
Perguntas Frequentes de Engenharia
Q1: Por que duas bombas em vez de misturar as duas camadas antes da matriz?
Porque as duas camadas são geralmente materiais diferentes em espessuras diferentes. Duas bombas permitem que cada fluxo seja configurado individualmente e mantêm os materiais separados até se encontrarem na ranhura, de modo que o limite da camada é posicionado pela matriz e não por quão bem duas pastas foram misturadas.
Q2: A máquina seca o filme?
Ela aquece o substrato, não o ar. A placa opera da temperatura ambiente até 150 °C, portanto, o filme seca por baixo enquanto a folha repousa sobre ela, mas não há túnel de secagem separado nem sistema de fluxo de ar. Solventes de baixo ponto de ebulição formarão casca rapidamente a 150 °C; os de alto ponto de ebulição podem precisar de mais tempo na placa ou de um forno separado.
Q3: Posso executar uma única camada nela?
A matriz e o sistema de alimentação são construídos para duas camadas. Se uma execução de camada única é prática depende do calço e de como a entrada está configurada, portanto, informe-nos o alvo e confirmaremos a configuração antes do pedido, e não depois.
Q4: O que realmente define a espessura do filme seco?
Três coisas, nesta ordem: a espessura do calço, a vazão da bomba e a velocidade do carro. A temperatura da placa é uma quarta variável, mas ela atua na secagem e não na abertura úmida, portanto, é ajustada após as outras três estarem fixadas.
Q5: Qual tamanho de substrato cabe e o que precisa ser verdade a respeito dele?
A placa mede C 385 mm x L 300 mm, a largura do revestimento é de 200 mm e o curso é de 300 mm. A folha deve ser plana e rígida o suficiente para assentar sobre a placa e manter sua forma sob vácuo; um filme maleável não se fixará e a matriz não passará por ele.
P6: O que a máquina precisa da sala?
Uma alimentação de 220 V / 50 Hz a 2,5 kW, uma linha de vácuo externa e uma bancada que suporte 110 kg em uma área de ocupação de C 1000 mm x L 600 mm x A 710 mm. A fonte de vácuo não faz parte da máquina, portanto, planeje essa conexão antes da instalação.
Envie-nos as duas espessuras de camada, a viscosidade da lama e o tamanho da sua maior folha, e confirmaremos a espessura do calço, a capacidade da bomba e se a folha cabe na placa antes de você fazer o pedido.
tob.amy@tobmachine.com | +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Linhas de Baterias | Última atualização: 2026-10-22
Anterior:
Máquina de Revestimento por Slot Die de Alta PrecisãoPróxima:
Máquina Automática de Revestimento e Secagem de Filmes, Curso de 300 e 400 mm
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos