Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- materiais da bateria e análise de materiais
- >
- material de revestimento de célula cilíndrica
- >
- invólucro de célula cilíndrica 21700
Categorias
Produtos quentes

Loading...


invólucro de célula cilíndrica 21700
Marca:
TOB NEW ENERGYitem número.:
TOB-21700-Cpedido (moq):
50Pagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Invólucro Cilíndrico à Prova de Explosão 21700 com Ventilação e Tampa CID - TOB-21700-C
Invólucro em SPCC niquelado, 21,1 x 74,3 mm, fornecido em conjunto com uma tampa de cinco peças: CID abre a 1,3 MPa, disco de ventilação rompe a 2,1 MPa, entalhe inferior abre a 3,5 MPa
Visão Geral do Produto e Aplicações Ideais
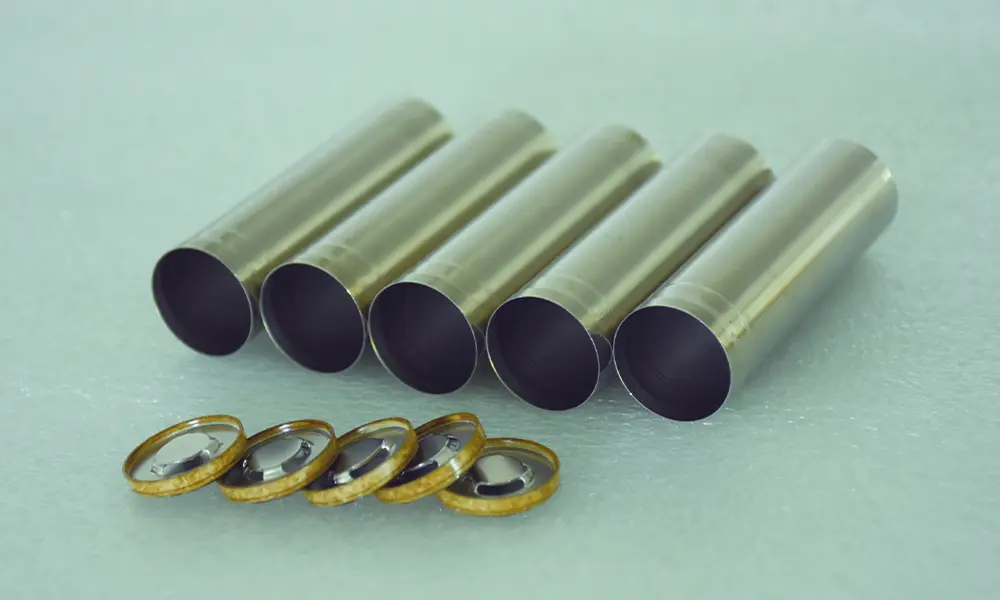
Uma célula 21700 precisa de duas partes que cheguem combinadas. A lata é estampada a partir de chapa de aço, a tampa é cravada na boca sobre uma gaxeta e, se as duas não foram feitas uma para a outra, a cravação vaza ou a tampa fica alta. O TOB-21700-C é esse par, cotado como um único conjunto.
O invólucro é estampado a partir de fita SPCC importada e banhado após a conformação, de modo que a borda da boca e o entalhe inferior fiquem cobertos, assim como a parede. A parede reta tem 0,2 mm, os primeiros 9 mm abaixo da boca medem 0,25 mm, e a boca é expandida para 21,5 mm para que uma tampa de 20,95 mm possa entrar. Um entalhe de 10 mm no fundo é o alívio final. O formato menor está na página deinvólucro de célula cilíndrica 18650.
A tampa possui cinco partes: uma tampa superior em SPCC de 0,5 mm, um disco de ruptura 1060-H24, uma gaxeta de PBT impregnada com asfalto, uma placa de orifício 1060-H24 e uma arruela de PBT de 0,28 mm. Possui ventilação e um CID, e não possui PTC. O CID abre a 1,3 MPa e o disco rompe a 2,1 MPa, ambos antes do entalhe inferior de 3,5 MPa. A resistência de contato é de 0,5 mΩ ou menos a 25 °C.
Ideal para:
- linhas 21700 já equipadas para uma lata de 21,1 mm
- montagem de células em laboratório com cravação manual
- baterias que precisam de um CID sem PTC
- grupos que comparam as três pressões de abertura
- compradores que desejam o invólucro e a tampa de um único fornecedor
Conte-nos o design da sua célula, o comprimento da lata necessário e a quantidade por remessa. Nosso engenheiro confirmará o invólucro, a tampa e a espessura do revestimento em relação ao seu selador.
Preencha o formulário de consulta abaixo e nosso engenheiro analisará seus requisitos. Prefere e-mail? Entre em contatotob.amy@tobmachine.com
Especificações Completas
Duas partes, dois conjuntos de dimensões. As dimensões do invólucro decidem se o rolo de gelatina entra e se o crimpador fecha; as dimensões e pressões da tampa decidem quando a célula se desconecta e quando ela ventila. Ambas as tabelas abaixo são os valores de desenho para o TOB-21700-C. Formatos maiores são desenhados separadamente, como na página deinvólucros cilíndricos de aço inoxidável 4680 para bateria de carro elétrico.
1. Dimensões do invólucro
| Item | Valor | Notas |
| Altura total | 74,3 ± 0,1 mm | Vista frontal, altura total |
| Diâmetro externo da parede reta | Ø21,1 ± 0,05 mm | Diâmetro do corpo principal |
| Espessura da parede | 0,2 ± 0,02 mm | Parede reta |
| Diâmetro externo da boca | Ø21,5 ± 0,05 mm | Borda externa da boca e do fundo |
| Espessura da parede da seção da boca | 0,25 ± 0,02 mm | Vista detalhada da boca |
| Dimensão da face da extremidade da boca | 0 a 0,05 mm | Conforme marcado no topo da vista detalhada |
| Comprimento da seção de parede fina | 9 ± 1 mm | Medido a partir da face da extremidade da boca |
| Comprimento total da transição da boca | 10 ± 1 mm | Medido a partir da face da extremidade da boca |
| Espessura do fundo | 0,3 ± 0,02 mm | Vista em corte |
| Raio de concordância do fundo | R0,7 ± 0,1 mm | Borda inferior da carcaça |
| Diâmetro do entalhe de ventilação | Ø10 mm | Círculo entalhado no fundo |
| Diâmetro externo do fundo | Ø21,5 mm | Vista inferior |
| Pressão de abertura inferior | 3.5 ± 0.5 MPa | Pressão na qual o entalhe abre |
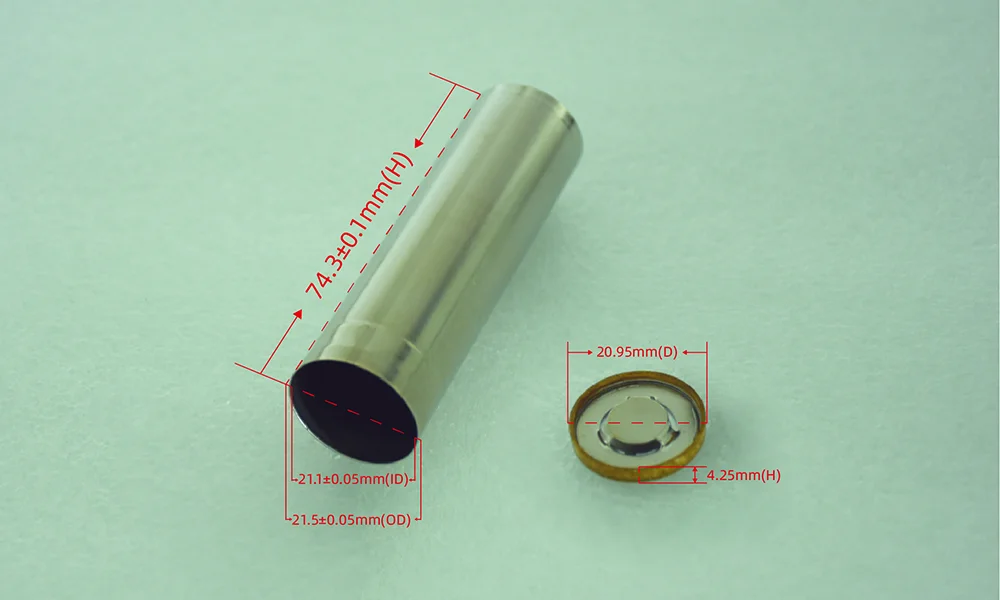
Altura da carcaça, diâmetro da parede reta, diâmetro da boca e altura da tampa, conforme cotado no desenho.
2. Componentes da montagem da tampa
A tampa é fornecida montada. As dimensões seguem o padrão diâmetro x altura x espessura do material x altura do ombro, de modo que o valor do ombro se aplica apenas ao disco de ruptura, que é a única peça que possui um degrau formado.
| Peça | Diâmetro x altura x espessura x ombro (mm) | Material |
| Tampa superior | 19.15 x 2.0 x 0.5 | SPCC |
| Disco de ruptura | 19.75 x 1.2 x 0.3 x 0.55 | alumínio 1060-H24 |
| Junta de vedação | 20.95 x 4.25 x 0.6 | PBT |
| Placa de orifício | 14,2 x 0,8 x 0,5 | Alumínio 1060-H24 |
| Anilha pequena | 14,8 x 0,8 x 0,28 | PBT |
Dimensões exteriores da tampa: Ø20,95 x 4,25 mm, com respiradouro e CID, sem PTC.
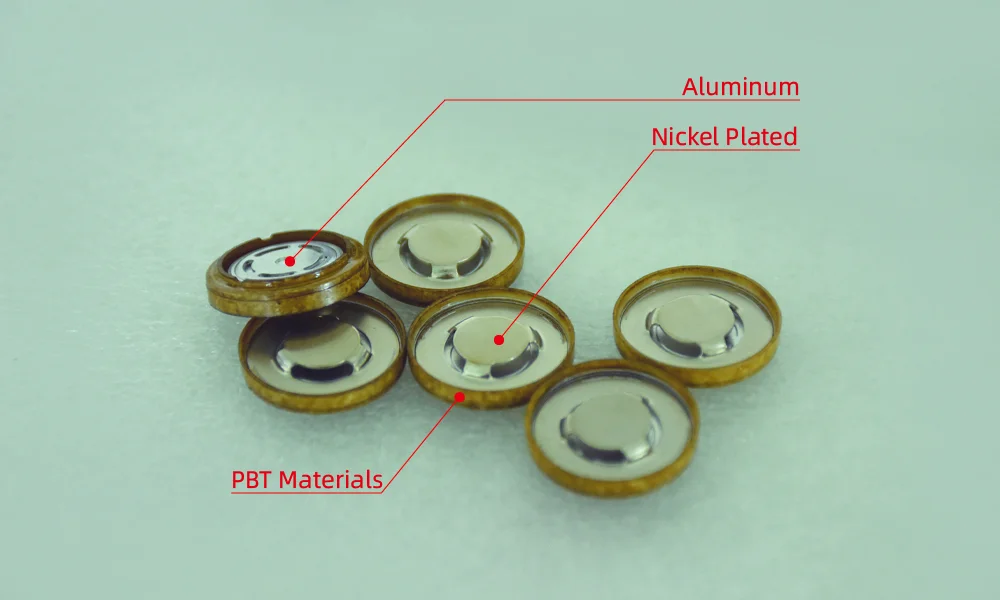
Os três materiais na tampa: discos de alumínio, tampa superior em aço niquelado, junta de PBT.
3. Requisitos técnicos da carcaça
- Fita de aço SPCC importada, niquelada após a conformação.
- Niquelagem em ambas as superfícies interior e exterior; 2 a 5 μm no meio da parede exterior.
- Cor do revestimento uniforme, sem picadas, sem descolamento, sem bolhas.
- Adesão do revestimento através de teste de curvatura: cortar um segmento de arco de 30° da carcaça, dobrar para fora no ponto C, 5 mm abaixo da face da extremidade da boca, de 0 a 120°, três vezes ou mais, sem perda de revestimento na curvatura.
- Sem mossas, riscos ou óleo visíveis em ambas as superfícies.
4. Requisitos técnicos da tampa
- Pressão de abertura do CID de 1,3 ± 0,2 MPa, a pressão de desativação marcada no desenho.
- Pressão de rutura do disco de ventilação de 2,1 ± 0,2 MPa.
- Resistência de contacto de 0,5 mΩ ou menos a 25 °C.
- Superfícies limpas, isentas de óleo e pó visível.
- Selante aplicado nas posições marcadas; o cordão exterior não deve atingir a parede lateral.
- Junta impregnada com asfalto.
- Soldadura a laser do disco de rutura à placa de orifice: sem queima, sem fugas; resistência da soldadura tal que a soldadura não muda visivelmente quando o CID abre. Soldadura da tampa superior ao disco de rutura: quando descascada, uma proporção especificada de alumínio deve permanecer na tampa superior.
Materiais e Inspecção de Receção
A carcaça começa como uma fita laminada a frio SPCC importada, é estirada e calibrada, e só depois passa pela niquelagem. O revestimento após a conformação é a razão pela qual a linha de entalhe e a extremidade cortada na boca estão cobertas: uma fita pré-revestida deixaria aço nu exatamente onde o respiradouro tem de abrir e onde a junta tem de vedar.
A espessura do revestimento é especificada no meio da parede exterior, de 2 a 5 μm, porque esse é o ponto que sobrevive ao estiramento. A cor deve ser uniforme, sem picadas, descolamento ou bolhas, e a superfície deve estar isenta de mossas, riscos e óleo. A adesão é verificada por curvatura em vez de tração: um segmento de arco de 30° é cortado da carcaça e dobrado para fora num ponto 5 mm abaixo da boca, de 0 a 120°, três vezes ou mais. Qualquer perda de revestimento na curvatura reprova o lote.
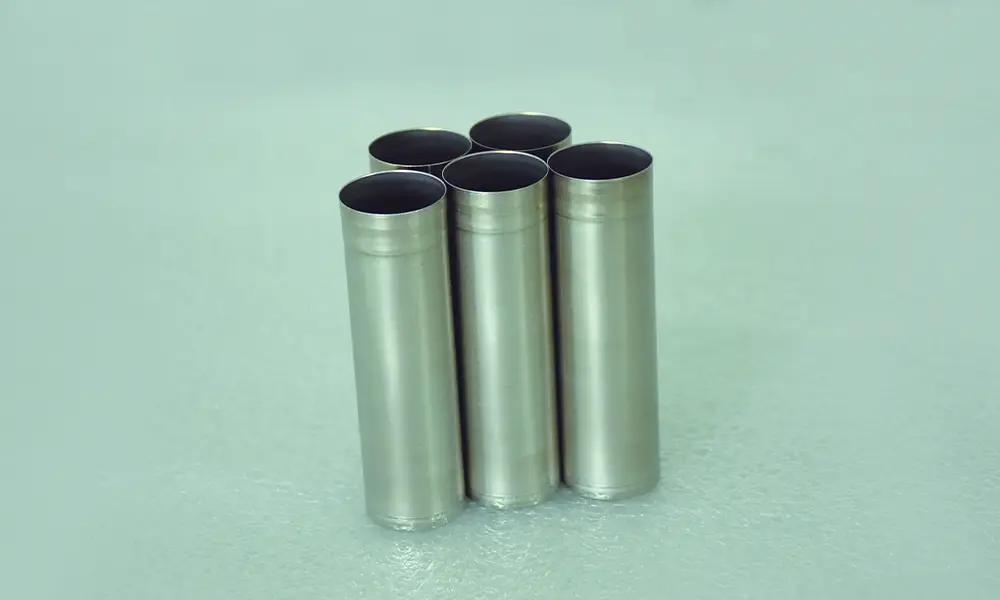
Cinco carcaças acabadas, com as bocas para cima: a cor do revestimento, a extremidade da boca e a linha de entalhe são as três superfícies inspecionadas primeiro.
1. O que é medido num lote recebido
| Verificação | Método | Critério |
| Dimensões da carcaça | Paquímetro ou ótico, 13 itens do desenho | Dentro da coluna de tolerância da tabela acima |
| Espessura do revestimento | XRF no meio da parede exterior | 2 a 5 μm |
| Adesão do revestimento | Curvatura de arco de 30°, 0 a 120°, três curvaturas | Sem perda de revestimento na curvatura |
| Entalhe do respiradouro | Lote de amostra numa rampa de pressão | Abre a 3,5 ± 0,5 MPa |
| Resistência de contato da tampa | Medição a quatro fios a 25 °C | 0,5 mΩ ou menos |
| Pressões da tampa | Lote de amostra em rampa de pressão | CID 1,3 ± 0,2 MPa, ruptura 2,1 ± 0,2 MPa |
| Integridade da solda | Teste de descolamento da tampa para o disco de ruptura, visual do disco para a placa | Sem perfuração ou vazamento, resíduo de alumínio na tampa |
As verificações dimensionais e de revestimento são por lote. As verificações de pressão e solda são destrutivas, portanto, são realizadas em amostras e não nas peças que você recebe.
Principais Características de Engenharia
- Duas espessuras de parede em uma peça estirada. 0,2 mm ao longo da parede reta, 0,25 mm através da seção da borda, com a transição concluída dentro de 10 mm da face final. A borda mais espessa é o material que a crimpagem deve dobrar sobre a junta.
- A borda é expandida, o corpo não. O diâmetro externo é de 21,1 mm na parede e 21,5 mm na borda. A expansão existe para que uma tampa de 20,95 mm possa entrar; não é uma folga para o rolo de eletrodos.
- Entalhe inferior em Ø10 mm, abertura a 3,5 ± 0,5 MPa. O entalhe é um ranhura circular prensada em um fundo de 0,3 mm com um arredondamento R0,7 na borda, de modo que o fundo permaneça a parte mais rígida da carcaça até que o entalhe seja atingido.
- A tampa atua em dois estágios antes que a carcaça atue. CID a 1,3 ± 0,2 MPa, ruptura do disco de ventilação a 2,1 ± 0,2 MPa, entalhe inferior a 3,5 ± 0,5 MPa. Três limites, nessa ordem, em uma célula.
- Sem PTC. O caminho da corrente através da tampa é a tampa superior, o disco de ruptura, a placa de orifício. Não há elemento PTC, portanto, o CID é o único dispositivo de interrupção de corrente na tampa e o projeto do conjunto deve levar isso em consideração.
- Baixa resistência na pilha de solda. 0,5 mΩ ou menos a 25 °C na tampa montada, que é o número que determina quanto calor a tampa adiciona: a 10 A, a tampa dissipa cerca de 0,05 W.
- Revestimento que resiste à conformação. 2 a 5 μm na parede média, verificado por um teste de dobramento de 0 a 120° em vez de apenas pela espessura, porque um depósito espesso e quebradiço falha no dobramento.
Por que os Três Limites de Pressão São Escalonados
Uma tampa com um CID e um disco de ventilação não são dois recursos de segurança somados. É uma sequência, e os números nesta tampa são definidos para que cada etapa ocorra antes que a próxima se torne necessária. A 1,3 MPa o CID abre: a pressão interna empurrou o disco de ruptura para cima o suficiente para quebrar sua solda com a placa de orifício, e a célula é desconectada do conjunto enquanto o invólucro ainda está intacto.
Se a geração de gás continuar após a desconexão, a pressão continuará subindo e, a 2,1 MPa, o próprio disco de ruptura se romperá, abrindo um caminho através da tampa. Essa etapa é irreversível e encerra a vida útil da célula, o que é exatamente o motivo pelo qual o CID é definido como inferior: a maioria das falhas é interrompida a 1,3 MPa sem nunca atingi-lo.
O entalhe inferior de 3,5 MPa é o terceiro passo e protege contra o caso que a tampa não consegue suportar, que é um caminho de ventilação bloqueado ou restrito. Se a tampa não puder liberar rapidamente o suficiente, o entalhe inferior se abre e o invólucro é poupado de uma rachadura ao longo da parede lateral ou na crimpagem, onde o rasgo seria descontrolado e poderia atingir uma célula vizinha.
As margens entre os três limites tornam a ordem confiável na produção. 1,3 a 2,1 MPa é uma janela de 0,8 MPa e 2,1 a 3,5 MPa é de 1,4 MPa, ambas maiores do que as tolerâncias combinadas das duas peças que elas separam, de modo que um lote que se desvie para o topo de sua tolerância em uma peça ainda não consegue saltar um passo. Uma tampa a 1,5 MPa ainda abre antes de um disco a 1,9 MPa, e um disco a 2,3 MPa ainda abre antes de um entalhe a 3,0 MPa.
Estes são valores de pressão, não temperaturas, e a sequência é uma estratégia de proteção para abuso gradual: sobrecarga, descarga excessiva, uma célula quente gerando gás. Em uma fuga térmica real, a pressão interna sobe mais rápido do que qualquer um desses dispositivos foi projetado para escalonar, e a célula é perdida. O que o escalonamento proporciona é que uma célula em um conjunto falha em uma ordem conhecida, em teste, antes de falhar em campo.
O desenho chinês rotula a primeira figura como pressão de desconexão e a segunda como pressão de ruptura. Os termos em inglês usados aqui são os que um engenheiro de conjuntos reconhecerá.
Notas de Montagem e Manuseio
1. Antes de colocar a tampa
Verifique a borda, não toda a carcaça. As duas dimensões que determinam se a crimpagem veda são o diâmetro externo da borda, 21,5 ± 0,05 mm, e a seção de parede fina de 9 ± 1 mm abaixo dela. Uma amassadura nessa faixa não pode ser re-arredondada: o material já foi trabalhado duas vezes e dobrá-lo de volta deixa uma trinca que se abrirá na crimpagem. Rejeite a carcaça em vez disso.
A borda também deve estar limpa. A especificação proíbe óleo em qualquer uma das superfícies, e isso se aplica em dobro na borda, porque a vedação é feita pela junta pressionando contra o aço revestido. Resíduos de solvente e impressões digitais fazem a mesma coisa que o óleo em menor intensidade, portanto, manuseie as carcaças pelo corpo, nunca pela borda da abertura.
A crimpagem é feita na seladora, que em uma linha completa é a estação de fechamento da linha de produção de baterias cilíndricas sem abas 21700. O enrolamento e a inserção são iguais aos de qualquer lata de 21,1 mm, com uma exceção que vale a pena verificar: a borda expandida significa que o diâmetro interno útil nos 9 mm superiores é de cerca de 21,0 mm, enquanto o diâmetro interno do corpo é de cerca de 20,7 mm. Um rolo de eletrodos que está apertado na parte superior não está apertado no corpo, e vice-versa, portanto, meça o rolo onde ele irá se alojar.
2. Manuseio de tampas
A tampa é um dispositivo de pressão com dois limites calibrados. Deixá-la cair, empilhá-la com a face para baixo ou pressionar o disco de ruptura altera esses limites, e o desvio não aparece em uma verificação dimensional. Mantenha as tampas na bandeja em que chegam até o momento em que forem selecionadas, e pegue-as pelo flange.
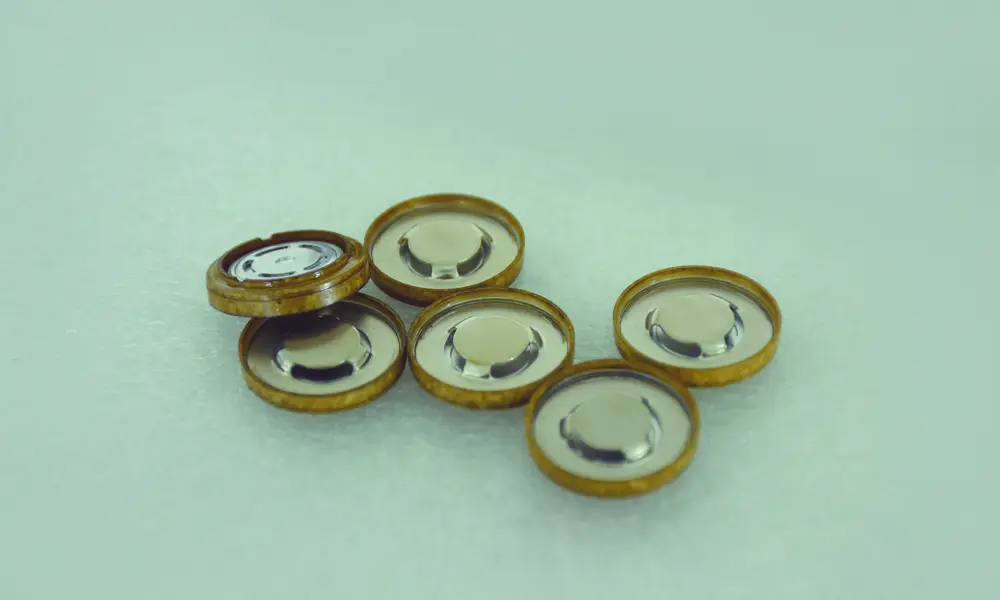
Tampas montadas, flange para cima. O anel da junta é a borda marrom; a face prateada é a tampa superior sobre o disco de ruptura.
A aplicação do selante faz parte da peça, e não algo a ser adicionado na linha. O cordão é aplicado nas posições marcadas e o cordão externo não deve atingir a parede lateral; se isso acontecer, o selante migra para a zona de crimpagem e a junta deixa de se assentar sobre o revestimento limpo.
3. Armazenamento e segurança
- Guarde as carcaças e tampas secas e seladas. A junta é a peça que absorve humidade e poeira primeiro.
- Não teste o respiro com ar comprimido na linha. Tanto a incisão quanto o disco de ruptura são calibrados em MPa, e o ar da oficina a 0,6 MPa não diz nada sobre nenhum dos dois, embora submeta a peça a um impacto de carga.
- Casquilhos e tampas rejeitados são sucata metálica, e não retrabalho. Uma tampa cujo disco foi prensado não pode ser recalibrada.
- As células usadas e os resíduos vão para o fluxo de resíduos de baterias. O revestimento de níquel é fino o suficiente para que a carcaça seja reciclável como aço, mas apenas depois que a célula tiver sido descarregada e desmontada.
O que vem em um conjunto
Um conjunto consiste em um invólucro mais uma tampa montada. A tampa chega completa, com sua tampa superior, disco de ruptura, junta, placa de orifício e arruela já soldadas e com junta, de modo que não há etapa de montagem da tampa no cliente. Nada disso se aplica a células prismáticas, cujo invólucro segue um caminho diferente:materiais da carcaça de célula prismática.
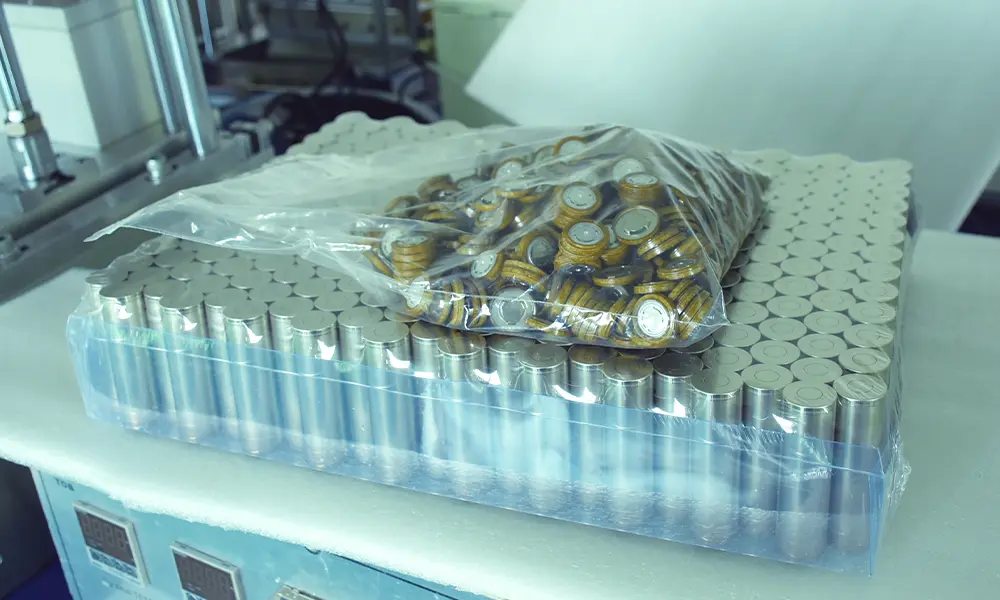
Conchas encaixadas em bandejas, tampas em um saco selado por cima. Este é o padrão de embalagem; a quantidade do pacote interno é confirmada na cotação.
- As conchas estão encaixadas em bandejas moldadas para que as aberturas não encocem umas nas outras durante o transporte.
- As tampas são ensacadas separadamente das conchas, porque uma tampa que chocalha contra a borda de uma concha perde a pilha de solda.
- A quantidade por embalagem interna, por caixa e por palete é definida na cotação, pois depende da mistura de conchas e tampas no pedido.
- Mantenha os sacos fechados até que as peças cheguem à sala seca ou à antecâmara da caixa de luvas.
Certificação, Patentes e Registro de Entrega
1. Certificados do sistema de gestão
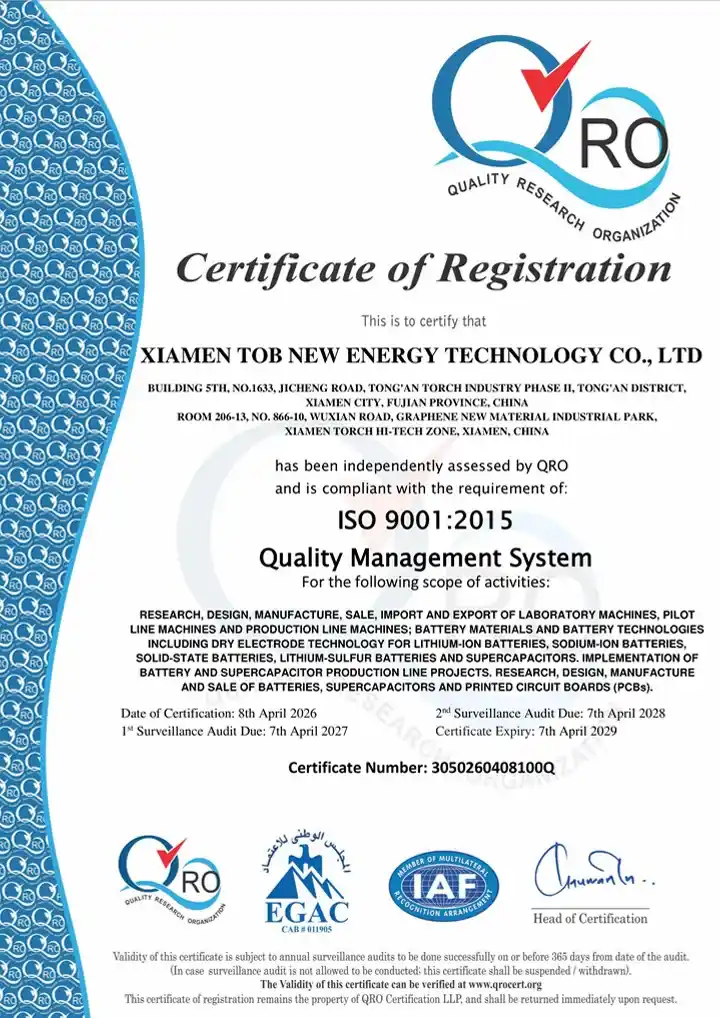
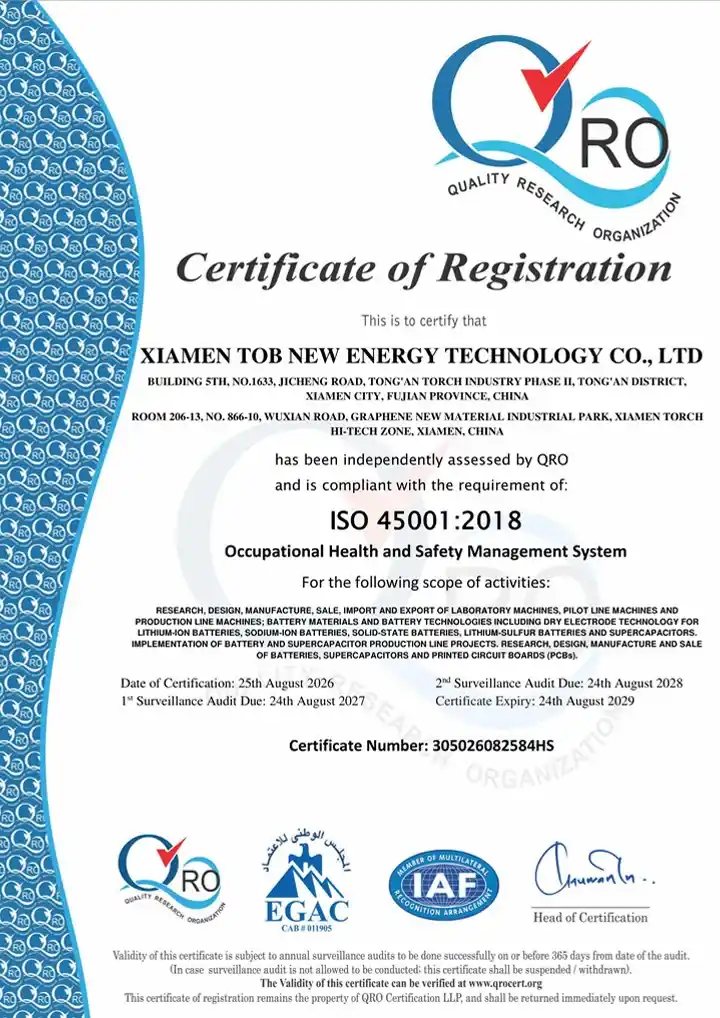
A fábrica que estampa, reveste e inspeciona estes invólucros possui certificação ISO 9001 sob o número 3050260408100Q, emitida em 8 de abril de 2026 e válida até 7 de abril de 2029, juntamente com a ISO 14001 (305026082585E) e a ISO 45001 (305026082584HS). Nenhum certificado CE menciona o TOB-21700-C: os arquivos CE mantidos aqui cobrem máquinas, e a carcaça de uma célula é um componente e não uma máquina.
|
|
|
2. Patentes detidas pelo fundador
Dany Huang, Ph.D., fundador e CEO, entrou na indústria em 2002 por meio de materiais para células do tipo bolsa, passou por células de carcaça de alumínio cilíndricas e prismáticas, e fundou a TOB NEW ENERGY em 2012. Até setembro de 2026, ele detém 55 patentes chinesas: 5 patentes de invenção concedidas, 45 modelos de utilidade e 5 pedidos publicados. Nenhuma das 55 se refere a uma lata de célula ou a uma tampa de célula. Uma patente de invenção concedida, sobre uma válvula de segurança de pressão ajustável para células de íon de lítio, funciona com o mesmo princípio do respiro ranhurado, mas suas reivindicações recaem sobre a válvula e não sobre este invólucro.
3. Histórico de pesquisa
Nosso índice de citações contém 707 registros e 70 deles mencionam um modelo específico da TOB; nenhum menciona o TOB-21700-C. Esta é a situação normal para um componente: os artigos citam o equipamento que fabricou a célula ou o material que entrou nela, e uma lata é adquirida com base em seu desenho e em seu teste de pressão, e não em uma publicação. Listamos o número para que a ausência seja visível em vez de implícita.
4. Projetos de referência
Nenhum dos projetos abaixo encomendou esta carcaça; ambos são construções de células cilíndricas onde um par de invólucro e tampa deste tipo está presente na linha, e eles são citados por esse motivo. A linha de produção de células cilíndricas sem abas 32140 com latas de aço inoxidável é a etapa final de produção, e o projeto de linha de laboratório de supercapacitores cilíndricos na Europa é uma montagem laboratorial onde as células são fabricadas em pequenos lotes.
Ambos os projetos utilizaram latas de aço inoxidável em suas próprias especificações. Esta página descreve uma lata de SPCC niquelado; o material da lata segue o design da célula, e não o projeto.
Perguntas frequentes de engenharia
Q1: O invólucro é de aço inoxidável?
Não. O invólucro é de tira de aço laminado a frio SPCC, trefilado e depois niquelado, com 2 a 5 μm de níquel no meio da parede externa. Versões anteriores desta página descreviam um invólucro de aço inoxidável 304; isso foi substituído. Se o seu processo precisa de uma lata de aço inoxidável, informe isso antes de fazer o pedido, porque o 304 e o 316 alteram a soldagem e o comportamento de crimpagem.
Q2: Qual é a diferença entre o valor de 1,3 MPa e o de 2,1 MPa?
1,3 ± 0,2 MPa é o CID: o disco de ruptura se eleva, sua solda com a placa de orifício se rompe e a célula é desconectada enquanto a lata ainda está vedada. 2,1 ± 0,2 MPa é o rompimento do próprio disco de ruptura, o que abre um caminho de ventilação através da tampa e encerra a vida útil da célula. O primeiro deve acontecer, o segundo deve acontecer apenas se o primeiro não tiver sido suficiente.
Q3: Por que não há PTC na tampa?
Esta tampa é especificada com um respiro e um CID e sem um PTC, de modo que o caminho da corrente é a tampa superior, o disco de ruptura, a placa de orifício e nada mais. Isso mantém a tampa em 0,5 mΩ ou menos a 25 °C e deixa a proteção contra sobrecorrente para o pack, que é onde um pack 21700 normalmente a posiciona. Uma tampa com um PTC é um número de peça diferente, com uma resistência diferente e uma altura diferente.
Q4: Esta tampa se encaixará em uma lata padrão de 21,1 mm?
Isso serve nesta lata, e a aritmética explica o porquê. A borda é expandida para um diâmetro externo de 21,5 mm com uma parede de 0,25 mm nessa seção, de modo que o diâmetro interno ali é de cerca de 21,0 mm. A tampa tem 20,95 mm de diâmetro externo, o que deixa aproximadamente 0,05 mm de folga para a junta ser comprimida durante a agrafagem. Uma lata cuja borda não seja expandida para 21,5 mm não a aceitará.
P5: Como a pressão de abertura de 3,5 MPa é verificada se não for possível testar todos os invólucros?
Não pode ser testado em todas as cápsulas, porque o teste destrói a peça. O vinco é formado na mesma operação de prensagem que o fundo, portanto, as variáveis que alteram a pressão de abertura são a profundidade do vinco e o desgaste da ferramenta, e estas são mantidas pela prensa e verificadas em amostras de cada lote em uma rampa de pressão. A faixa de ±0,5 MPa é ampla o suficiente para absorver o desgaste normal da ferramenta entre as verificações.
Q6: O que exatamente vem em um conjunto e como ele é embalado?
Um invólucro e uma tampa montada de cinco partes. Os invólucros são transportados encaixados em bandejas moldadas, as tampas são transportadas ensacadas separadamente, e os dois são embalados juntos na mesma caixa. A quantidade por embalagem interna, caixa e palete é confirmada na cotação, pois depende da proporção entre invólucro e tampa no pedido.
Envie o desenho da pilha ou as dimensões do cartucho com as quais você está trabalhando, a espessura de galvanização necessária e a quantidade por remessa, e nós cotaremos o conjunto com base nisso.
E-mail: tob.amy@tobmachine.com | Telemóvel: +86-18120715609
Revisado por: Pinery Gong, Montagem de Baterias e Processo de Rendimento | Última atualização: 13/11/2026
Anterior:
Caixa da célula do cilindro 18650Próxima:
26650 caixa da bateria do cilindro
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos