Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Guia de Configuração de Laboratório de Baterias de Estado Sólido Turnkey
- Materiais Condutores para Baterias de Lítio: Guia de CNT vs Grafeno
- Guia Passo a Passo para Fazer Parceria com um Desenvolvedor de Tecnologia de Baterias de Íon-Sódio na China
- Um Guia Completo para Implementar Tecnologia Industrial de Baterias de Estado Sólido na Fabricação
- Como Selecionar um Fornecedor Profissional de Equipamentos para Baterias para Produção em Alto Volume
Um Guia Completo para Implementar Tecnologia Industrial de Baterias de Estado Sólido na Fabricação
Por Dany Huang, Ph.D.
"As baterias de estado sólido atingirão a produção em massa em cinco anos." Variações desta afirmação têm aparecido em apresentações do setor e roteiros tecnológicos há mais de uma década. O cínico vê um horizonte que se afasta perpetuamente. O engenheiro vê algo diferente: a lacuna entre a demonstração em laboratório e a fabricação em escala industrial — uma lacuna que as baterias de íon-lítio líquidas levaram vinte anos para fechar — está sendo comprimida em tempo real. Nos últimos três anos, a conversa mudou qualitativamente. Não é mais dominada por artigos universitários que relatam dados de ciclos de células tipo moeda. É cada vez mais impulsionada por números de rendimento de linhas piloto, especificações de equipamentos e parâmetros de processos de fabricação — a linguagem da industrialização, não da descoberta.
Empresas chinesas de equipamentos e materiais para bateriasestão atendendo à crescente demanda por equipamentos de linha piloto de estado sólido, sistemas de revestimento integrados em porta-luvas e salas secas capazes de sustentar as condições ambientais que o processamento de estado sólido exige. Este guia aborda o que é necessário para fabricar baterias de estado sólido em escala — não se elas funcionam.
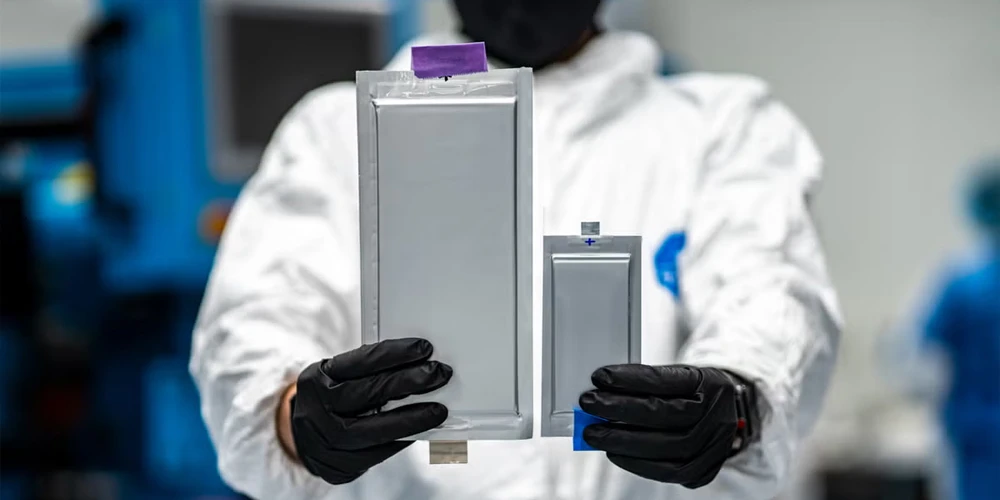
Bateria de estado sólido
Elemento 1: Por que o estado sólido é importante
Quatro vantagens estruturais impulsionam o investimento na tecnologia de baterias de estado sólido. Cada uma traz implicações de fabricação que são frequentemente ignoradas em anúncios de tecnologia.
Segurança. Substituir um eletrólito líquido orgânico inflamável por um eletrólito sólido não inflamável remove a fonte de combustível para a fuga térmica. A realidade da engenharia é mais sutil. Eletrólitos de sulfeto reagem com a umidade para liberar sulfeto de hidrogênio — tóxico em concentrações acima de 100 partes por milhão. Eletrólitos de óxido são quimicamente estáveis, mas quebradiços. A segurança do estado sólido não é a ausência de perigos. É um conjunto diferente de perigos que requer controles diferentes.
Densidade energética. Um eletrólito sólido que bloqueia fisicamente a penetração de dendritos de lítio permite o uso de um ânodo de metal de lítio — capacidade teórica de 3.860 miliamperes-hora por grama, contra 372 para o grafite. A realidade da engenharia: os dendritos de lítio ainda podem crescer ao longo dos limites dos grãos nos eletrólitos sólidos. Suprimi-los requer engenharia interfacial — revestimentos, camadas intermediárias, aplicação de pressão — que adicionam complexidade e custo ao processo.
Operação em ampla faixa de temperatura. Certos eletrólitos de sulfeto mantêm alta condutividade iônica em temperaturas nas quais os eletrólitos líquidos congelam ou tornam-se lentos, simplificando o gerenciamento térmico no nível do pacote. A compensação na fabricação: manter as condições de sala seca que os sulfetos exigem enquanto se controla a temperatura em todas as linhas de produção é um desafio de HVAC em escala de fábrica.
Simplificação em nível de sistema. Células inerentemente mais seguras exigem menos estrutura de proteção no nível do pacote, melhorando a densidade energética do sistema. O empilhamento bipolar — onde as células são empilhadas em série dentro de um único invólucro — melhora ainda mais a eficiência do pacote. Esses benefícios aparecem em modelos de custo, não em dados de laboratório.
Elemento 2: Três rotas de eletrólitos
Três famílias de eletrólitos sólidos dominam o desenvolvimento. Elas exigem abordagens de fabricação fundamentalmente diferentes.
Eletrólitos de óxido — LLZO e LATP são os principais candidatos — oferecem excelente estabilidade química e uma ampla janela eletroquímica. Eles são estáveis contra o metal de lítio e toleram cátodos de alta voltagem. Sua condutividade iônica à temperatura ambiente, tipicamente de 10⁻⁴ a 10⁻³ siemens por centímetro, aproxima-se da dos eletrólitos líquidos. O desafio de fabricação: os óxidos são cerâmicos. Eles exigem sinterização em temperaturas superiores a 1.000 graus Celsius para atingir a densidade necessária para a condução iônica. Durante a sinterização, os materiais do eletrólito e do cátodo reagem em sua interface, formando fases secundárias de alta impedância. Reduzir a temperatura de sinterização — por meio de auxiliares de sinterização, nanopartículas ou rotas de processamento alternativas — é o principal problema de fabricação para a rota de óxido. Um desafio separado é mecânico: folhas cerâmicas finas e densas são quebradiças. Produzir camadas de eletrólito abaixo de 50 mícrons — necessário para uma densidade energética competitiva — enquanto se mantém a integridade mecânica durante a montagem da célula é um problema de fabricação não resolvido em escala de produção.
Eletrólitos de sulfeto — a família LGPS e argiroditas como Li₆PS₅Cl — atingem condutividade iônica à temperatura ambiente superior a 10⁻² siemens por centímetro. Isso é maior do que a dos eletrólitos líquidos. Os sulfetos são mecanicamente macios e podem ser densificados por prensagem a frio em vez de sinterização em alta temperatura. Esta é uma vantagem de fabricação profunda: sem fornos de mil graus, sem reações de interface de co-sinterização. A compensação é a extrema sensibilidade à umidade. Os sulfetos reagem irreversivelmente com a água, liberando H₂S. Toda a cadeia de fabricação — mistura, revestimento, montagem — deve operar em pontos de orvalho de -50 graus Celsius ou abaixo. Em um ponto de orvalho de -50°C, o ar na sala seca contém menos umidade do que o hálito exalado de um único operador. Uma pessoa que entra sem seguir o protocolo de câmara de ar pode elevar o ponto de orvalho em 10 graus em menos de um minuto — e cada lote de eletrólito de sulfeto exposto torna-se sucata. A infraestrutura de sala seca para processamento de sulfeto não é uma atualização incremental de uma sala seca de íon-lítio. É uma classe diferente de instalação. A TOB NEW ENERGY, cuja instalação em Xiamen inclui salas secas com controle de ponto de orvalho demonstrado a -50°C, está entre os fornecedores de equipamentos integrados com a infraestrutura ambiental que o processamento de sulfeto exige.
Eletrólitos de polímero — sistemas baseados em PEO são os mais desenvolvidos — oferecem o caminho de fabricação mais simples. Soluções de PEO e sal de lítio podem ser revestidas em equipamentos rolo-a-rolo existentes com pequenas modificações. Sem sinterização de mil graus. Sem salas secas de menos 50 graus. A compensação: a condutividade iônica à temperatura ambiente do PEO é de 10⁻⁶ a 10⁻⁵ siemens por centímetro — duas a três ordens de magnitude abaixo dos eletrólitos líquidos. Células de estado sólido de polímero normalmente exigem temperaturas de operação de 60 a 80 graus Celsius para fornecer energia utilizável. Isso limita sua aplicação ao armazenamento estacionário e usos industriais de nicho. Eletrólitos compostos — PEO misturado com cargas inorgânicas como nanopartículas de LLZO — melhoram a condutividade à temperatura ambiente para a faixa de 10⁻⁴, diminuindo a lacuna.
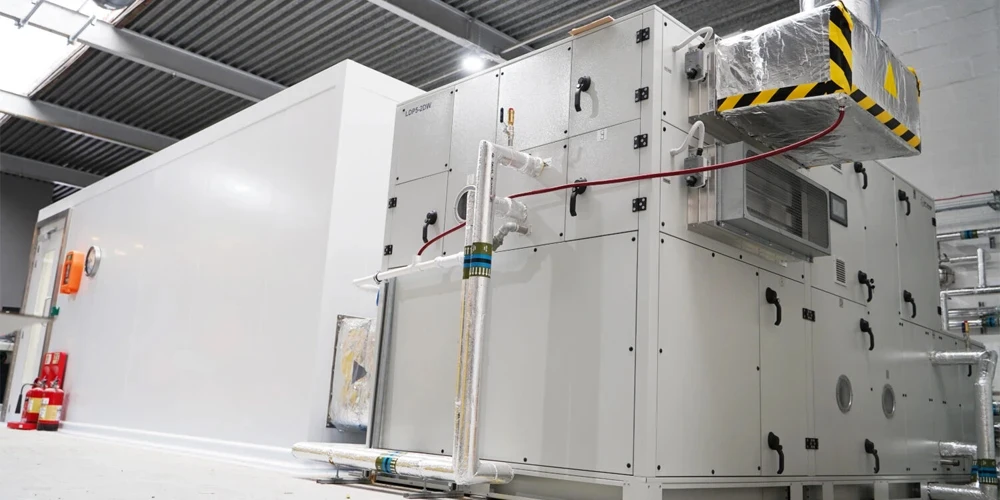
Sala seca para bateria de estado sólido
Elemento 3: Realidade de fabricação por rota
O gargalo de fabricação da rota de óxido é a etapa de sinterização. Um forno de túnel processando células de estado sólido a mais de 1.000 graus Celsius consome megawatts de energia e representa dezenas de milhões de dólares em capital para uma fábrica em escala de gigawatt-hora. O problema da reação de interface de co-sinterização não tem solução completa — as estratégias de mitigação atuais incluem revestimentos de superfície de cátodo aplicados por sol-gel ou pulverização catódica, adicionando etapas de processo e custo.
O gargalo de fabricação da rota de sulfeto é a sala seca. Manter um ponto de orvalho de menos 50 a menos 60 graus Celsius em uma instalação em escala de produção — com câmaras de ar de entrada e saída de material, câmaras de ar de pessoal e o equipamento de desumidificação associado — representa um custo de capital e operacional que pode exceder o próprio equipamento de revestimento e montagem. Além disso, os sulfetos são incompatíveis com o sistema padrão de pasta NMP/PVDF. Eles exigem solventes não polares — tolueno, xileno, heptano — e aglutinantes compatíveis, o que significa que todo o sistema de revestimento e recuperação de solvente deve ser projetado para uma nova química. Para empresas que avaliam fornecedores de equipamentos para fabricação de sulfeto de estado sólido, a presença ou ausência dessa infraestrutura de sala seca é um filtro binário: um fornecedor ou pode processar sulfetos ou não pode.
O gargalo de fabricação da rota de polímeros é o desempenho, não a fabricação. O equipamento existe. O processo é compreendido. As células funcionam — a 60 graus Celsius. Para aplicações que podem aceitar temperatura operacional elevada, as baterias de estado sólido de polímero são a realidade de fabricação de curto prazo mais próxima. Para eletrônicos automotivos e de consumo — onde a operação em temperatura ambiente é inegociável — os eletrólitos de polímero exigem formulações compostas que ainda estão em desenvolvimento.
Elemento 4: Requisitos de Equipamento — Um Conjunto de Máquinas Diferente
A fabricação de baterias de estado sólido não utiliza o mesmo equipamento que a fabricação de íons de lítio com pequenas modificações. Ela requer máquinas fundamentalmente diferentes para várias etapas críticas.
Salas secas para processamento de sulfeto exigem pontos de orvalho 10 a 20 graus mais baixos do que as melhores salas secas de íons de lítio. O custo de energia para remover essa umidade adicional não é linear — é exponencial. Cada grau adicional de redução do ponto de orvalho requer desproporcionalmente mais capacidade de refrigeração à medida que o teor de umidade do ar se aproxima de zero.
O empilhamento controlado por pressão substitui o empilhamento ou enrolamento convencional. Em uma célula líquida, o eletrólito preenche as lacunas entre o eletrodo e o separador. Em uma célula de estado sólido, a interface é sólido-sólido. Pressão externa — uniforme em toda a área do eletrodo — é necessária para manter o contato interfacial. Pressão insuficiente produz alta impedância interfacial. Pressão excessiva racha eletrólitos cerâmicos. O equipamento de empilhamento para células de estado sólido deve aplicar e manter uma pressão precisa — um requisito que o equipamento de empilhamento de células líquidas não atende.
O processamento de ânodo de metal de lítio introduz um desafio de manuseio de material totalmente novo. A folha de lítio — normalmente com 20 a 50 mícrons de espessura — é macia, pegajosa e reativa. Ela não pode ser manuseada com os mesmos rolos, sistemas de controle de tensão e mecanismos de corte usados para folha de cobre e alumínio. Projetos sem ânodo — onde o metal de lítio é galvanizado in situ durante a primeira carga — eliminam o manuseio da folha de lítio, mas transferem o desafio de fabricação para a etapa de formação, que deve alcançar uma galvanização de lítio uniforme em toda a área do eletrodo sob pressão e densidade de corrente precisamente controladas.
O equipamento de revestimento e deposição diverge de acordo com a rota do eletrólito. O revestimento de pasta de sulfeto requer cabeçotes de revestimento compatíveis com solventes não polares, sistemas de secagem selados e recuperação de solvente para solventes orgânicos — uma especificação de engenharia diferente do revestimento à base de NMP. A deposição de eletrólito de óxido pode usar métodos de fase de vapor — CVD, PVD — emprestados da indústria de semicondutores, não da indústria de baterias. Estas são plataformas de fabricação fundamentalmente diferentes com diferentes estruturas de custo e capacidades de rendimento.
Elemento 5: Parceria para a Industrialização
As empresas e instituições que industrializarão com sucesso a tecnologia de bateria de estado sólido são aquelas que conseguem fechar o ciclo entre o desenvolvimento de materiais e a engenharia de fabricação — porque, no estado sólido, esses são o mesmo problema.
O modelo de "pesquisa fundamental universitária mais implementação de engenharia empresarial" que provou ser eficaz em íons de lítio é ainda mais crítico para o estado sólido. Os desafios dos materiais — estabilidade de interface, supressão de dendritos, processamento de eletrólitos — exigem a compreensão fundamental que os laboratórios acadêmicos fornecem. Os desafios de fabricação — engenharia de sala seca, empilhamento controlado por pressão, manuseio de metal de lítio — exigem a experiência de chão de fábrica que os fabricantes de equipamentos possuem. Nenhum dos dois pode resolver o problema sozinho.
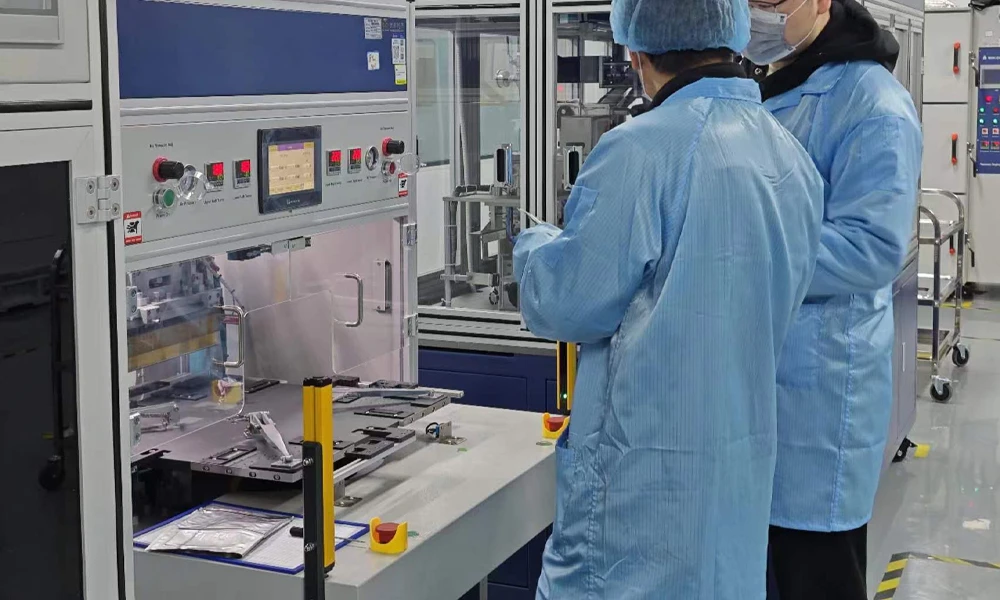
Pesquisa de bateria de estado sólido no laboratório conjunto TOB
Um laboratório conjunto universidade-empresa entre a TOB NEW ENERGY e o grupo de pesquisa de baterias de estado sólido da Central South University opera com base neste princípio. A pesquisa universitária sobre materiais de eletrólitos e mecanismos de interface informa o projeto de equipamentos e o desenvolvimento de processos. Dados de linha piloto sobre a capacidade de fabricação retroalimentam a direção da pesquisa da universidade. Este não é um acordo de patrocínio. É uma colaboração de engenharia funcional — uma das várias parcerias desse tipo no ecossistema de pesquisa de baterias da China que conecta a descoberta acadêmica à implementação industrial.
Elemento 6: Cronogramas Realistas
A industrialização da tecnologia de bateria de estado sólido não será um evento de avanço único. Será uma série de problemas de engenharia resolvidos sequencialmente ao longo de anos.
Células de estado sólido à base de polímero e compósitos de polímero estão entrando em mercados de nicho não automotivos agora — armazenamento estacionário, equipamentos industriais, aplicações onde a temperatura operacional elevada é aceitável. Essas implantações estão gerando a experiência de fabricação que informará a próxima geração.
Células de grau automotivo à base de sulfeto estão em uma trajetória para a produção inicial no período de 2027 a 2028, consistente com os cronogramas publicados pela Toyota, Samsung SDI e CATL. A infraestrutura de fabricação — salas secas, linhas de revestimento de solvente não polar, sistemas de manuseio de metal de lítio — está sendo construída agora. As células que sairão dessas linhas em 2028 estão sendo prototipadas em equipamentos piloto hoje.
Células totalmente de estado sólido à base de óxido, que devem resolver os desafios de sinterização e integridade mecânica, estão posicionadas para produção inicial após 2028. Abordagens semissólidas — eletrólitos de óxido combinados com pequenas quantidades de eletrólito líquido — podem chegar ao mercado mais cedo como uma tecnologia de transição.
Para fabricantes de baterias e investidores, a postura correta hoje não é apostar em qual rota de eletrólito irá "vencer". É começar a acumular dados de fabricação sobre a rota que corresponde à sua aplicação — em escala piloto, em equipamentos representativos de produção, com o seu projeto de célula alvo. A empresa que começar isso em 2026 terá três anos de aprendizado de fabricação quando o mercado abrir. A empresa que esperar a tecnologia ser "comprovada" entrará três anos atrasada.
Resumo da Fabricação de Baterias de Estado Sólido: As baterias de estado sólido substituem eletrólitos líquidos inflamáveis por eletrólitos sólidos, permitindo ânodos de metal de lítio e células intrinsecamente mais seguras. Três rotas de eletrólitos dominam: óxidos que exigem sinterização em alta temperatura, sulfetos que exigem condições extremas de sala seca com ponto de orvalho de menos 50 a menos 60 graus Celsius, e polímeros que oferecem o caminho de fabricação mais simples ao custo do desempenho em temperatura ambiente. A fabricação de células de estado sólido requer equipamentos fundamentalmente diferentes — empilhamento controlado por pressão para interfaces sólido-sólido, sistemas de manuseio de metal de lítio e equipamentos de revestimento compatíveis com sistemas de solventes não polares. O cronograma de industrialização depende da rota, com células de compósito de polímero entrando em mercados de nicho agora, células automotivas de sulfeto visando 2027 a 2028 e células totalmente de estado sólido de óxido posicionadas após 2028. Parcerias bem-sucedidas dependem da integração da ciência dos materiais com engenharia de fabricação — uma capacidade que o modelo colaborativo universidade-empresa, conforme exemplificado pelo laboratório conjunto da TOB NEW ENERGY com a Central South University, foi especificamente projetado para fornecer.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 assine-nos