Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Relatório do Mercado de Baterias da China 1º Semestre de 2026: Seis Tendências que Remodelam a Demanda por Equipamentos de Bateria
- Guia de Configuração de Laboratório de Baterias de Estado Sólido Turnkey
- Materiais Condutores para Baterias de Lítio: Guia de CNT vs Grafeno
- Guia Passo a Passo para Fazer Parceria com um Desenvolvedor de Tecnologia de Baterias de Íon-Sódio na China
- Um Guia Completo para Implementar Tecnologia Industrial de Baterias de Estado Sólido na Fabricação
Materiais Condutores para Baterias de Lítio: Guia de CNT vs Grafeno
Materiais Condutores em Baterias de Íons de Lítio: Nanotubos de Carbono, Grafeno e Além
O material ativo determina quanta energia uma célula pode armazenar. O aditivo condutor determina se essa energia pode ser extraída.
Essa distinção é subestimada na maioria das formulações de eletrodos. Um catodo com 96% de NMC e 2% de negro de fumo parece eficiente no papel—máximo de material ativo, mínimo de peso morto. Na prática, essa formulação pode fornecer 15% a menos de capacidade útil do que uma formulação com 94% de NMC e uma rede condutora adequadamente projetada.
O aditivo condutor é o sistema de rodovias eletrônicas do eletrodo. Quando ele é subespecificado, superdisperso ou mal distribuído, o material ativo torna-se eletroquimicamente isolado. Os íons de lítio conseguem se mover. Os elétrons não.
Este guia compara as quatro classes dominantes de materiais condutores—negro de fumo, nanotubos de carbono, grafeno e grafite condutor—em relação a critérios mensuráveis de aquisição: requisitos de carga, comportamento de percolação, dificuldade de dispersão e custo de equipamentos.
A Matriz Comparativa de Aditivos Condutores
| Material | Carga Típica (% em peso) | Área de Superfície Específica (m²/g) | Razão de Aspecto | Condutividade Elétrica (S/cm) | Índice de Custo Relativo |
| Negro de fumo (Super P) | 2–5 | 60–70 | ~1 (esférico) | 10–100 | 1,0x |
| Negro de acetileno | 2–4 | 60–80 | ~1 | 50–200 | 1,2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1.400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0,5–2 | 200–400 | 100–1.000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1.200 | 1.000–10.000 | 10⁴–10⁵ | 40–80x |
| Nanoplaquetas de grafeno | 1–3 | 500–1.500 | 100–1.000 (2D) | 10³–10⁴ | 10–20x |
| Grafite condutor | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
O índice de custo não é a métrica de decisão. A métrica de decisão é o custo por unidade de condutividade do eletrodo alcançada — e esse valor depende quase inteiramente da qualidade da dispersão.
Negro de fumo: a referência da indústria e seus limites
O negro de fumo continua sendo o aditivo condutor padrão para mais de 90% da produção de íons de lítio. É barato, bem compreendido e compatível com praticamente todas as químicas de cátodo.
O mecanismo é o contato ponto a ponto. As partículas de negro de fumo formam cadeias e aglomerados que fazem a ponte entre as partículas de material ativo. Com uma carga de 2–3% em peso, existem contatos suficientes para estabelecer um caminho eletrônico contínuo — o limiar de percolação.
A limitação:As redes de contato pontual são frágeis. Durante a calandragem, as cadeias de negro de fumo são comprimidas e quebradas. Após a calandragem para 3,2 g/cm³, uma rede Super P pode perder 30–40% de sua condutividade original. A célula ainda cicla, mas a capacidade de taxa e o desempenho de alta corrente degradam-se.
Onde o negro de fumo para de funcionar:
- NMC de alto teor de níquel (Ni > 80%) com baixa condutividade eletrônica na superfície da partícula
- Anodos dominados por silício, onde a expansão de volume interrompe a rede de carbono a cada ciclo
- Eletrodos espessos (>4 mAh/cm² de carga superficial), onde o comprimento do caminho do elétron excede o alcance da rede de contato pontual
- Cátodos de estado sólido, onde o eletrólito não fornece ponte iônica e a rede eletrônica deve ser autossustentável
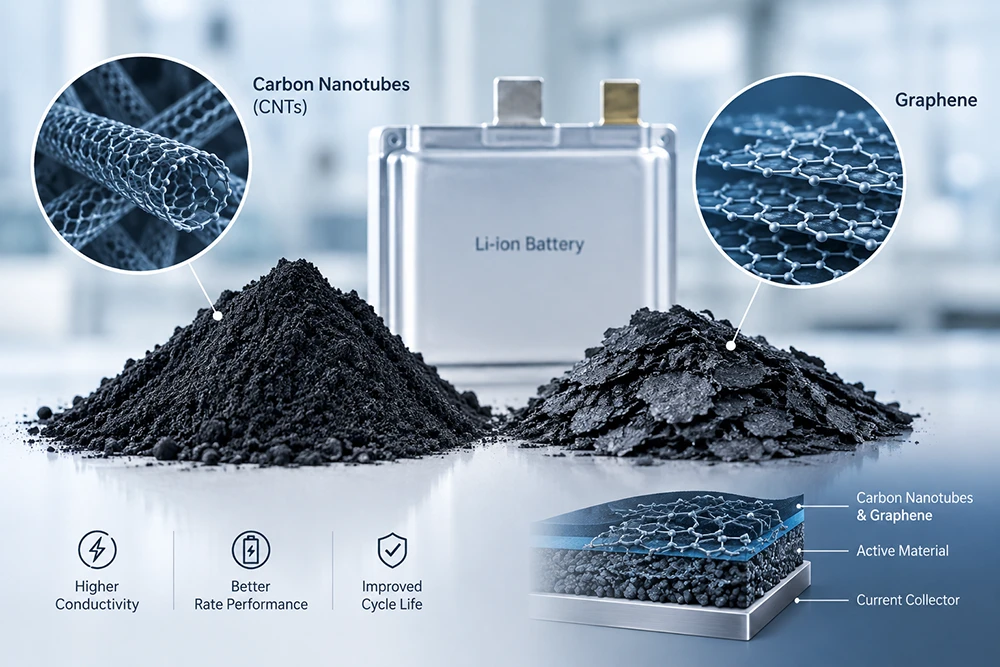
Nanotubos de carbono: percolação com carga fracionária
Os CNTs mudam a equação de percolação. Um único nanotubo de paredes múltiplas com uma razão de aspecto de 500 fornece a mesma conectividade eletrônica que várias centenas de partículas de negro de fumo — a uma fração da massa.
A mudança na dosagem é substancial:
| Sistema condutor | Carga necessária para condutividade equivalente | Impacto na densidade de energia (vs. 3% em peso de negro de fumo) |
| Apenas negro de fumo | 3,0% em peso | Referência |
| Preto de fumo + 0,5% em peso de MWCNT | 2,0% em peso no total | +0,5% de material ativo |
| Apenas MWCNT | 1,0% em peso | +1,5% de material ativo |
| MWCNT + 0,1% em peso de SWCNT | 0,5% em peso no total | +2,2% de material ativo |
Ao nível da célula, 2% de material ativo adicional traduz-se em aproximadamente 2% mais de densidade energética — um ganho significativo para programas de VE e armazenamento de energia onde cada Wh/kg é disputado.
O problema de dispersão que mata a adoção de CNT
Os CNTs chegam como feixes emaranhados mantidos juntos por forças de van der Waals. Esses feixes devem ser separados em tubos individuais para oferecer a sua vantagem de proporção de aspeto.
Se a dispersão falhar, ocorrem três resultados:
- Os aglomerados atuam como defeitos.Feixes de CNT não dispersos comportam-se como partículas condutoras, não como redes. A melhoria da condutividade é marginal. O custo é totalmente incorrido.
- Sobreconcentração localizada.Os aglomerados criam regiões de alta condutividade adjacentes a regiões sem nenhuma. A densidade de corrente torna-se não uniforme durante o carregamento. Segue-se a deposição localizada de lítio.
- Falha mecânica no revestimento.Grandes feixes de CNT obstruem os filtros da matriz de ranhura (slot die) e criam linhas de matriz em toda a superfície do elétrodo.
Caso de falha documentado:Uma linha de produção substituiu 0,8% em peso de MWCNT por 2% em peso de preto de fumo sem atualizar o processo de mistura. O revestimento produziu linhas de matriz visíveis em intervalos de 15 mm ao longo da banda. A resistência do elétrodo mediu 40% mais do que a linha de base de preto de fumo. A causa raiz foi a presença de aglomerados de CNT com mais de 50 μm de diâmetro a passar pela folga da matriz de ranhura e a interromper o campo de fluxo.
Informação de engenharia:A dispersão de CNT é um problema de energia de cisalhamento, não um problema de tempo. Prolongar o tempo de mistura com baixo cisalhamento não separa os feixes — apenas os circula. Alcançar a separação individual dos tubos requer dispersão rotor-estator de alto cisalhamento, moagem de três rolos ou uma pasta de CNT pré-dispersa com uma métrica de qualidade de dispersão verificada. A TOB New Energy forneceequipamento de mistura e dispersão de alto cisalhamento para pasta condutora de CNTcom testes validados de qualidade de dispersão (tamanho de partícula D50
Grafeno: O problema do reempilhamento com o qual ninguém orçamenta
As nanoplaquetas de grafeno oferecem alta área de superfície e condutividade no plano que excede a dos CNTs em teoria. A geometria 2D proporciona um amplo contacto com as partículas de material ativo, em vez do contacto pontual ou linear do preto de fumo e dos CNTs.
A realidade da fabricação difere da ficha técnica.
As nanoplaquetas de grafeno têm uma forte tendência a reempilhar-se em estruturas semelhantes ao grafite durante a secagem. À medida que o solvente evapora, as forças capilares puxam as plaquetas adjacentes umas para as outras. O resultado é um aditivo condutor que chega como grafeno de alto desempenho e acaba como grafite de baixo desempenho no elétrodo acabado.
Estratégias de mitigação e os seus compromissos:
| Estratégia | Eficácia | Impacto no custo |
| Funcionalização de superfície (grupos carboxilo, hidroxilo) | Moderada; reduz o reempilhamento, mas diminui a condutividade no plano | +30–60% no custo do material |
| Sistema híbrido: grafeno + CNT | Alta; os CNTs atuam como espaçadoresentre as plaquetas | +10–20% no custo total do aditivo condutor |
| Perfil de secagem rápida | Moderado; limita a janela de reempilhamento | Restringe o design do forno de secagem |
| Aditivo de eletrólito para separação in-situ | Em desenvolvimento | Não comprovado em escala de produção |
Para a maioria das formulações de eletrodos, o grafeno oferece melhores resultados em uma arquitetura híbrida com CNTs, não como um aditivo condutor independente.
Grafite condutor: a opção subestimada para ânodos
O grafite condutor é raramente discutido em formulações de cátodos, mas desempenha um papel específico e valioso na engenharia de ânodos.
Grafite natural ou sintético com área superficial de 10–30 m²/g é adicionado a 3–8% em peso às formulações de ânodo, particularmente para:
- Ânodos misturados com silício, onde o grafite melhora o contato eletrônico entre as partículas de silício e acomoda alguma expansão de volume
- Ânodos de carga rápida, onde o caminho condutor deve suportar altas densidades de corrente sem polarização excessiva
- Ânodos de LFP em algumas configurações
O grafite condutor é barato e dispersa muito mais facilmente do que CNT ou grafeno. Sua limitação é a carga de massa—3–8% em peso é peso morto que reduz a densidade de energia. Isso o restringe a aplicações onde a capacidade de taxa e a vida útil do ciclo superam a densidade de energia gravimétrica.
Guia de solução de problemas: Defeitos na rede condutora
| Sintoma | Causa raiz provável | Método de diagnóstico | Ação corretiva |
| Alta resistência do eletrodo (>50 Ω·cm após calandragem) | Carga condutora insuficiente ou rede rompida | Medição por sonda de quatro pontos através do eletrodo | Aumentar a carga em 0,5% em peso ou mudar para negro de fumo de alta estrutura |
| Perda de capacidade em taxa >1C | Falha na rede de contato pontual em alta corrente | Teste de capacidade de taxa; análise dQ/dV | Substituir 50% do negro de fumo por MWCNT a 0,5–1% em peso |
| Linhas de matriz no revestimento | Aglomerados de CNT ou grafeno não dispersos | Teste de filtração; grindômetro na pasta | Atualizar para dispersão de alto cisalhamento; verificar D99 |
| Resistência do eletrodo não uniforme através da bobina | Má uniformidade de dispersão | Mapeamento de resistência em 5 posições através da largura | Aumentar a energia de mistura; validar com distribuição de tamanho de partícula |
| Rachadura do eletrodo após a secagem | Área superficial excessiva do aditivo condutor | Inspeção visual; teste de descascamento de adesão | Reduzir a carga de Ketjenblack ou grafeno; aumentar o aglutinante em 0,3% em peso |
| Baixa eficiência do primeiro ciclo | Aditivo condutor que consome lítio | Formação dQ/dV; análise ICP da célula ciclada | Reduzir o teor de carbono de alta área superficial |
Implicações para o equipamento: a dispersão é o gargalo
A seleção do material condutor determina o custo da formulação. O equipamento de dispersão determina se esse custo é realizado ou desperdiçado.
Requisitos de equipamento por tipo de material condutor:
| Material condutor | Método de mistura | Especificação principal do equipamento |
| Negro de fumo | Mistura planetária a vácuo padrão | Vácuo até -0,09 MPa; taxa de cisalhamento 1.000–5.000 s⁻¹ |
| MWCNT (pó) | Dispersão de alto cisalhamento + mistura planetária | Velocidade da ponta do rotor >20 m/s; tempo de dispersão 30–90 min |
| MWCNT (pasta pré-dispersa) | Planetáriaapenas mistura a vácuo | Teor de sólidos da pasta 5–10%; D99 verificado |
| Nanoplaquetas de grafeno | Dispersão de alto cisalhamento + secagem controlada | Tamanho da plaqueta D50 5–15 μm; taxa de rampa de secagem |
| Híbrido CNT/grafeno | Adição sequencial: CNT primeiro, grafeno depois | Dispersão em dois estágios com verificação intermediária do tamanho da partícula |
A diferença de custo de equipamento entre uma sala de mistura padrão e uma sala de mistura capaz de processar CNT é significativa. Um dispersor de alto cisalhamento com a velocidade de ponta e a capacidade de vácuo necessárias adiciona US$ 80.000–200.000 a uma linha de produção. Uma pasta de CNT pré-dispersa elimina esse custo de capital, mas adiciona US$ 15–40 por quilograma ao custo do material.
Perguntas frequentes (FAQ)
P: Qual é a carga mínima de CNT necessária para substituir o negro de fumo?
R: 0,5–1,0% em peso de MWCNT pode substituir 2–3% em peso de negro de fumo, mantendo a condutividade equivalente do eletrodo, desde que a dispersão alcance a separação individual dos tubos (D99
P: O grafeno pode substituir completamente o negro de fumo como aditivo condutor?
R: Não é recomendado. O reempilhamento do grafeno durante a secagem reduz sua condutividade efetiva, e formulações de grafeno isolado normalmente apresentam maior resistência do eletrodo do que sistemas híbridos de grafeno/CNT. O grafeno tem melhor desempenho em 1–2% em peso combinado com 0,3–0,5% em peso de CNT.
P: Como verifico se minha dispersão de CNT é adequada antes do revestimento?
R: Três métricas: distribuição do tamanho de partícula (D50 através de um filtro de 25 μm com
P: Aditivos condutores são necessários para cátodos de baterias de estado sólido?
R: Sim, e em cargas maiores do que em células de eletrólito líquido. Eletrólitos sólidos não fornecem caminho de condução eletrônica, portanto, a rede condutora deve ser totalmente autossustentável. Formulações típicas de cátodo de estado sólido usam 3–5% em peso de carbono condutor combinado com 20–40% em peso de eletrólito sólido.
Pronto para projetar sua rede condutora?
A seleção do aditivo condutor é uma decisão de formulação. O desempenho da rede condutora é uma decisão de equipamento. O melhor CNT do mundo não traz benefícios se chegar à matriz de revestimento como um aglomerado.
TOB New Energy fornece sistemas completos de dispersão e manuseio de materiais condutivos — desde dispersores de alto cisalhamento e misturadores planetários a vácuo até fornecimento de pasta de CNT pré-dispersa e linhas de revestimento de eletrodos. Os equipamentos são fabricados e validados em uma única fábrica de origem em Xiamen, China, com testes de qualidade de dispersão realizados em sua química de cátodo real antes do envio. Solicite uma consulta de equipamentos de dispersão e materiais condutivos com preços diretos da fábrica.
 assine-nos