Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
Categorias
Produtos quentes
CN215430810U - Prensa de rolos para eletrodos de bateria de lítio
Sep 10,2026Duas etapas de prensagem controladas separadamente, aquecimento em linha antes da prensagem final e captura magnética contínua de detritos - a patente de calandragem por trás das prensas de rolos TOB.
Especificações e desenhos completos:CN215430810U no Google Patents
A calandragem é a etapa em que a qualidade do eletrodo é garantida ou perdida. Pressionar muito levemente resulta em um revestimento poroso, com contato deficiente entre as partículas. Pressionar com muita força destrói a capacitância recém-revestida — a patente descreve o mecanismo claramente: a densidade de compactação excessiva força as partículas do material ativo a entrarem em contato de forma muito apertada.A polarização aumenta, a tensão de operação cai e a célula fornece menos capacidade do que o peso do revestimento prometido..
Entre esses dois modos de falha existe uma janela estreita, e uma prensa que aplica uma pressão fixa através de um ponto de contato fixo não consegue permanecer dentro dessa janela de forma confiável. A patente CN215430810U, registrada em 1º de setembro de 2021, divide a compactação em dois estágios controlados independentemente, adiciona calor antes do ponto de contato final e — de forma incomum — se autolimpa durante o funcionamento.
Informações sobre patentes
| Número da publicação | CN215430810U |
| Título (original) | 一种锂电池极片辊压机 (prensa de rolo de eletrodo de bateria de lítio) |
| Inventores | Huang Zhengyao (Dany Huang);Tobey Chen |
| Atribuído atual | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd.- a entidade registada da TOB NEW ENERGY |
| Data de arquivamento | 1 de setembro de 2021 |
| Tipo de documento | Modelo de utilidade (código de tipo U) |
| Situação jurídica | Ativo |
| Validade prevista | 1 de setembro de 2031 |
| Citações futuras | Citado em 2 patentes subsequentes |
| Desenhos | 5 figuras |
O problema de produção que esta patente resolve
A especificação identifica três falhas distintas em prensas de rolos então em uso.
A compactação excessiva destrói a capacidade.Quando a densidade de compactação é muito alta, as partículas do material ativo são pressionadas em contato mútuo excessivo. A polarização aumenta, a tensão de trabalho sob carga diminui e a capacidade utilizável cai abaixo do que o peso do revestimento deveria fornecer. O defeito é invisível na prensa e só aparece na classificação de capacidade – momento em que um rolo inteiro já foi processado.
A variação da tensão produz variação na espessura.A patente afirma que o desempenho de tensão e o efeito de laminação a quente do eletrodo são"Um dos dois importantes fatores de influência."Diferentes tensões na bobina alteram a plasticidade do material do eletrodo, e essa alteração se propaga diretamente na espessura que sai da zona de contato. Uma prensa de pressão fixa única não possui mecanismo para compensar essa alteração.
A limpeza requer a parada da máquina.Fragmentos de metal e poeira de revestimento se acumulam nas faces dos cilindros durante a produção. Em uma impressora convencional, a única solução é parar a linha. Em uma linha de produção, essa parada — e não a limpeza em si — é o custo real.
A abordagem principal: separar as duas tarefas que o calendário precisa realizar.
Uma única prensa é solicitada a realizar duas tarefas incompatíveis simultaneamente: consolidar o revestimento solto em uma camada densa e manter uma espessura final precisa. Essas duas tarefas exigem pressões diferentes.
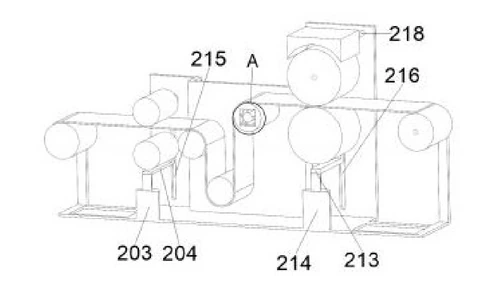
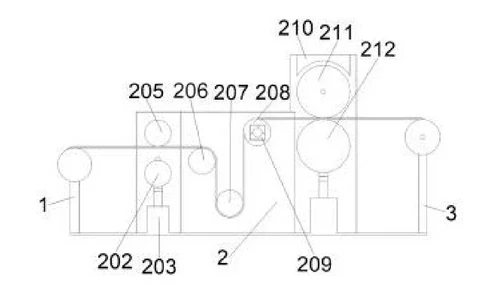
CN215430810U os separa. A web passa umestágio de pressão leveprimeiro, depois umestágio de prensagem pesada, cada um em seu próprio cilindro de elevação. A consolidação ocorre na primeira passagem; a dimensão final é definida na segunda. Como os dois cilindros são independentes, o operador define duas folgas separadas em vez de um valor de compromisso - afirma a patente que"Graças à disposição do cilindro de elevação de baixa pressão e do cilindro de elevação de alta pressão, é possível obter diferentes espessuras de extrusão."
O aquecimento entre os estágios ocorre pelo mesmo motivo. Aquecer o eletrodo aumenta a plasticidade do material, permitindo atingir a densidade desejada com menor pressão mecânica – justamente o mecanismo que evita os danos por sobrecompactação descritos anteriormente. A prensa atinge a densidade desejada por meio da temperatura, e não da força.
Especificação estrutural
Trem de rolos, disponível para compra online.
| Posição | Componente | Função |
|---|---|---|
| 1 | rolo de pressão superior leve | Consolidação de primeira fase |
| 2 | rolo de pressão inferior leve | Oposto ao estágio 1, montado em estrutura de elevação. |
| 3 | rolo de desenho | Transporte web |
| 4 | rolo antiestresse | Condicionamento de tensão |
| 5 | rolo de aquecimento | Aumenta a plasticidade do material antes da prensagem final. |
| 6 | rolo de pressão superior pesado | Ajuste final de espessura |
| 7 | rolo de pressão inferior pesado | Oposto ao estágio 2, montado em estrutura de elevação. |
Mecanismos de elevação independentes
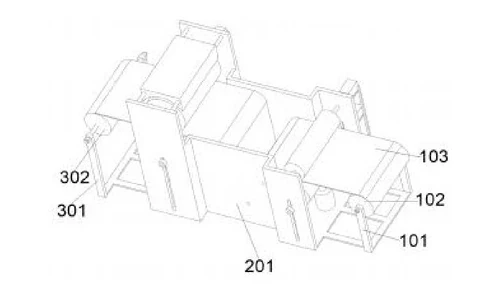
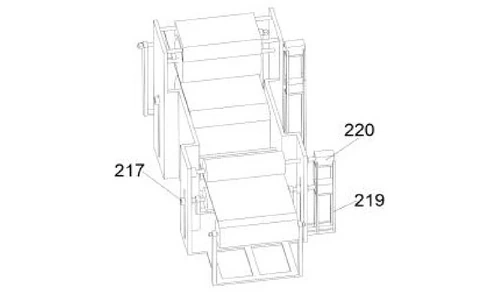
O rolo inferior de baixa pressão é soldado a umestrutura de elevação de pressão leve, acionado pela haste de extensão de umcilindro de elevação de pressão leveO rolo inferior de alta pressão tem seu próprio mecanismo próprio.estrutura de levantamento de pressão pesadaecilindro de elevação de alta pressãoDois atuadores independentes significam que as duas folgas são definidas e mantidas de forma independente. Nenhum dos estágios restringe o outro.
Deslocamento guiado do rolo
Esquerda e direitasulcos guiana estrutura intermediária engajarpolias montadas em ambos os lados de cada rolo de prensagemAs ranhuras restringem o deslocamento vertical a um único eixo, enquanto as polias reduzem o atrito de deslizamento, de modo que uma mudança de folga comandada produz a mesma mudança de folga real todas as vezes, em vez de travar e ultrapassar o ponto desejado.
rolo de aquecimento em linha
UMcavidade de aquecimentoDentro do rolo de aquecimento metálico há um componente embutidotubo de aquecimentoConectado a uma fonte de alimentação externa. O calor é aplicado à própria folha no conjunto de rolos, e não em um estágio de forno separado.
Captura magnética contínua de detritos
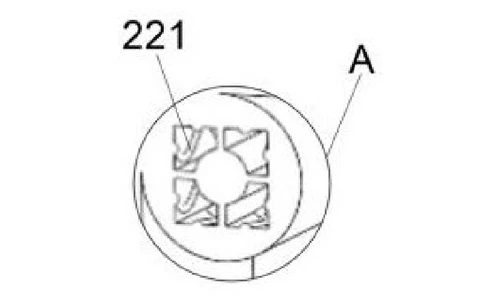
Umeletroímãestá montado em uma estrutura transversalacima do pesado rolo de pressão superiorEle adsorve continuamente fragmentos residuais de metal e poeira durante a produção.
Essa posição é intencional. O rolo superior pesado fica no último ponto de contato por onde o eletrodo passa, de modo que qualquer partícula ferrosa não removida antes desse ponto seja pressionada contra o eletrodo finalizado, onde se torna um potencial curto-circuito interno na célula montada, e não uma marca estética.
Dirigir
OA estrutura do motor suporta quatro motores., conduzindo o trem de rolos.
Benefícios reivindicados
| Beneficiar | Mecanismo responsável |
|---|---|
| Duas espessuras de compactação selecionáveis sem necessidade de troca. | Cilindros de elevação independentes para pressões leves e pesadas |
| A densidade alvo é atingida com uma pressão mecânica menor. | Rolo de aquecimento em linha que aumenta a plasticidade do material |
| Remoção de detritos metálicos durante a produção, sem interrupção da linha de produção. | Eletroímã acima do pesado rolo de pressão superior |
| Ajuste de folga repetível, redução do atrito e travamento. | Ranhuras guia compatíveis com polias laterais de roletes |
| Compensação da variação de espessura causada pela tensão | Rolo de tensão com controle de pressão independente em dois estágios |
Como se compara com as prensas de rolos de pressão única
A especificação identifica três falhas nas prensas de rolos então em uso: a densidade não podia ser ajustada durante a produção, havia acúmulo de detritos metálicos nos rolos e a variação causada pela tensão afetava a espessura final. Esta patente resolve cada uma dessas falhas em uma única máquina.
| Dimensão | abordagem convencional | Este desenho de patente |
|---|---|---|
| Estágios de compactação | Uma etapa de prensagem fixa por passe | Cilindros de elevação independentes para pressões leves e pesadas, selecionáveis sem necessidade de troca. |
| Controle de densidade | Maior pressão mecânica para atingir a densidade desejada. | O rolo de aquecimento em linha aumenta a plasticidade do material antes da prensagem final. |
| Manuseio de detritos | Removido somente quando a prensa é parada. | O eletroímã acima do pesado rolo superior captura continuamente os detritos durante a produção. |
Onde essa tecnologia é usada hoje em dia
Esta patente abrange a arquitetura mecânica das prensas de rolos de produção da TOB. O princípio de dois estágios que ela protege — consolidação primeiro, dimensionamento em seguida, com aquecimento entre as etapas — é como nosso equipamento de calandragem mantém a espessura do eletrodo em toda a extensão de um rolo de produção.
- Máquina de prensagem de eletrodos de alta precisão para bateria sem abas 4680- o princípio de compactação em dois estágios aplicado à produção de células sem abas
- Prensa térmica contínua com rolos hidráulicos para baterias de lítio- Aquecimento em linha antes do ponto final em uma linha contínua
- Máquina de calandragem com aquecimento hidráulico para eletrodos de bateria- Prensagem hidráulica com rolos aquecidos para calandragem de eletrodos
- Preparação do eletrodo- a linha de mistura, revestimento e calandragem onde esta prensa está localizada
Consultas sobre equipamentos relacionados:Solicite um orçamento
Desenhos de patentes
Perguntas frequentes
O que abrange a patente CN215430810U?
O projeto abrange uma prensa de rolos para eletrodos de baterias de lítio com dois estágios de prensagem controlados independentemente - um par de rolos de baixa pressão e um par de rolos de alta pressão, cada um acionado por seu próprio cilindro de elevação - juntamente com um rolo de aquecimento em linha e um eletroímã que captura detritos metálicos durante a operação.
Por que usar dois estágios de prensagem em vez de um?
Uma única prensagem deve consolidar o revestimento solto e definir a espessura final, e essas duas funções exigem pressões diferentes. Atingir a densidade de compactação final em uma única passada força as partículas do material ativo a um contato excessivo, o que aumenta a polarização e reduz a capacidade utilizável. Dois estágios configurados independentemente permitem que o eletrodo seja consolidado primeiro e dimensionado em seguida.
Por que a prensa aquece o eletrodo antes do aperto final?
O aquecimento do eletrodo aumenta a plasticidade do material de revestimento, permitindo atingir a densidade de compactação desejada com menor pressão mecânica. O calor substitui a força, o que impede que o processo entre na faixa de sobrecompactação que prejudica a capacidade.
Como a prensa remove os detritos metálicos sem parar?
Um eletroímã montado em uma estrutura transversal acima do pesado rolo de prensagem superior adsorve continuamente fragmentos de metal e poeira durante o funcionamento da linha. As prensas convencionais precisam ser paradas para limpeza, o que, segundo a especificação, representa uma perda significativa de eficiência.
Por que a contaminação por metais é mais importante do que a contaminação por poeira?
Uma partícula ferrosa pressionada contra um eletrodo no ponto de contato final pode causar um curto-circuito interno na célula acabada. Isso representa um defeito de segurança, e não uma imperfeição superficial, razão pela qual o projeto utiliza um ímã especificamente, em vez de depender apenas da sucção.
A patente CN215430810U ainda está em vigor?
Sim. Está ativa, foi registrada em 1º de setembro de 2021, com previsão de expiração em 1º de setembro de 2031, e foi citada em duas patentes subsequentes.
Especificações e desenhos completos:CN215430810U no Google Patents
 assine-nos