Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- Equipamento de montagem da bateria 18650
- >
- Battery Pack Welding Machine
- >
- Máquina de Solda a Laser de Fiber P pórtico
Categorias
Produtos quentes
Loading...
Máquina de Solda a Laser de Fiber P pórtico
Marca:
TOB NEW ENERGYitem número.:
TOB-XD4000Wpedido (moq):
1setPagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina de Solda a Laser de Fibra em Pórtico - TOB-XD4000W
Laser de fibra contínua de 4000 W para alumínio e cobre, em um pórtico de 800 x 600 x 400 mm com posicionamento de ±0,05 mm
Visão Geral do Produto e Aplicações Ideais
O TOB-XD4000W é uma máquina em pórtico construída em torno de um laser de fibra contínua de 4000 W, e as duas metades dessa frase são igualmente importantes. O laser é uma fonte de 1070 nm escolhida para metais de alta reflexão - alumínio e cobre - que refletem a maior parte de um feixe comum de volta para a ótica em vez de para a junta. O pórtico é uma estrutura de projeto próprio que se desloca sobre guias de precisão com servomotores de alta resposta, movimentando esse laser por uma área de trabalho de 800 x 600 x 400 mm com precisão de posicionamento de ±0,05 mm e velocidade rápida de até 60 m/min.
Para o trabalho com baterias, essa combinação abrange as soldas que determinam o rendimento do pack: barras condutoras de alumínio e cobre em um módulo, abas de níquel, tampas superiores e portas de enchimento de células prismáticas, e as juntas de coletores de corrente em designs cilíndricos sem abas. Como a área útil acomoda uma bandeja de módulo inteira em vez de apenas uma célula, um único dispositivo de fixação pode segurar a peça enquanto o pórtico se posiciona entre as costuras e a cabeça do scanner realiza o movimento rápido do feixe dentro de cada costura. A máquina opera em 380 V, consome no máximo 22 kW e possui classificação IP54 para um ambiente de produção em vez de uma sala limpa.
Ideal para:
- Soldagem de barras condutoras de alumínio e cobre dentro de um módulo ou pack, incluindo juntas dissimilar Al-Cu
- Vedação da tampa superior e porta de enchimento de células prismáticas, onde a costura precisa ser estanque a gás
- Soldagem de abas de níquel e alumínio em células cilíndricas e do tipo pouch, incluindo pilhas de abas multicamadas
- Soldagem de coletores de corrente em células cilíndricas sem abas, onde a junta percorre todo o disco
- Estruturas de módulos, placas de extremidade e componentes de packs que exigem uma costura longa e repetível em vez de um ponto
- Linhas piloto e desenvolvimento de processos, onde o programa de soldagem precisa ser salvo, recuperado e executado novamente na próxima montagem
É uma máquina de solda de produção, não um marcador a laser e tampouco uma unidade portátil. O feixe de 4000 W é especificado para alumínio de até 3 mm em fusão direta, portanto, o trabalho de seção espessa e penetração profunda pertence a uma classe diferente de laser; e como a cabeça é um scanner em um pórtico móvel, a comparação útil é com um soldador galvo de cabeça fixa, que não consegue alcançar além do seu próprio campo de varredura. Se a sua soldagem ocorre no nível da célula em vez do nível do módulo - uma costura de tampa superior, por exemplo - a máquina de solda a laser para vedação da tampa superior e porta de enchimento de células prismáticas é construída exatamente para essa junta.
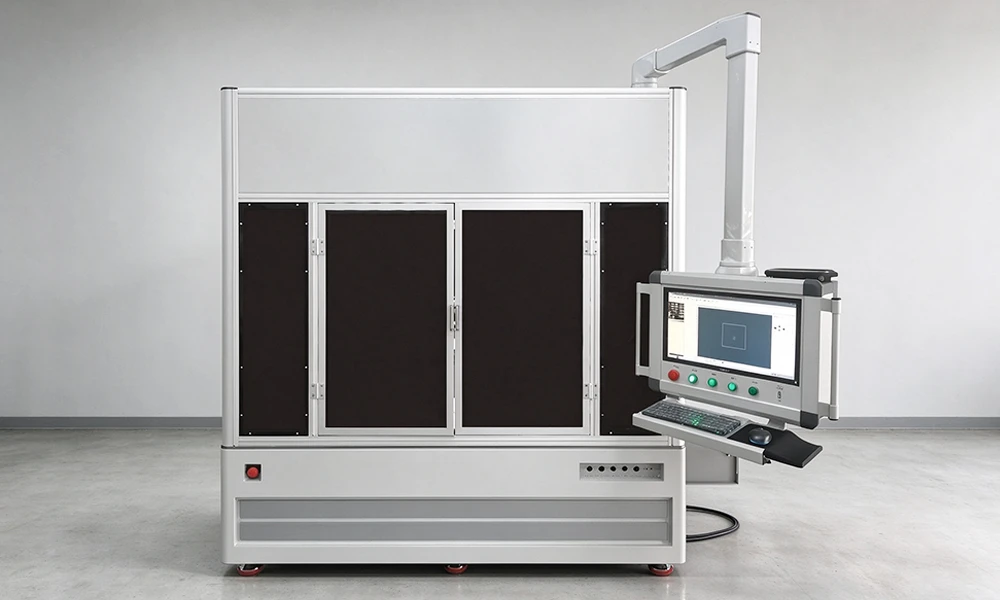
A máquina completa: cobertura externa de perfil com três janelas de visualização e o computador industrial em um braço articulado para que o programa possa ser executado do lado do dispositivo de fixação.
Especificações Completas
Três tabelas, na ordem necessária para avaliar a compatibilidade: o que a estrutura pode alcançar e com que precisão, o que o laser faz quando chega lá e o que o ambiente precisa fornecer. Os valores são as classificações especificadas para este modelo.
1. Pórtico e Movimento
| Item | Especificação |
|---|---|
| Dimensões gerais da máquina | 2200 x 2000 x 2400 mm |
| Dimensões do chiller | 1455 x 885 x 645 mm |
| Tamanho máximo de processamento | 800 x 600 mm |
| Altura máxima da peça | 400 mm |
| Curso efetivo, X / Y / Z | 800 / 600 / 400 mm |
| Precisão de posicionamento, X / Y / Z | ±0,05 mm em todos os três eixos |
| Precisão de reposicionamento, X / Y / Z | ±0,05 mm em todos os três eixos |
| Velocidade de posicionamento rápido, X / Y / Z | 60 / 60 / 15 m/min |
| Classe de proteção | IP54 |
2. Laser
| Item | Especificação |
|---|---|
| Modo de operação | Contínuo / modulação |
| Potência do laser | 4000 W |
| Comprimento de onda | 1070 nm |
| Diâmetro do núcleo da fibra | 50 μm |
| Comprimento da fibra | 15 m |
| Modo do laser | YVO4 |
| Qualidade do feixe | Menor que 0,373 (m²) |
| Frequência máxima de modulação | Contínuo |
| Faixa de potência ajustável | 10 a 100 % |
| Método de refrigeração | Refrigeração a água |
| Temperatura de operação | 25 °C |
| Estabilidade de operação a longo prazo (24 h) | Boa |
| Distância focal F | 400 mm |
| Faixa de ponto focal ajustável | -5 a +5 mm |
| Potência nominal (máquina total) | ≤ 22 kW |
3. Ambiente de Trabalho
| Item | Requisito |
|---|---|
| Temperatura de trabalho | 10 a 35 °C |
| Umidade relativa | 30 a 80 % |
| Ambiente | Bem ventilado; sem carga de impacto a menos de 5 m da máquina |
| Tensão de alimentação | 380 V |
| Frequência de alimentação | 50 Hz |
| Aterramento | Aterramento direto |
As dimensões da máquina e do chiller são informadas como gabaritos gerais e incluem a cobertura externa. A precisão de posicionamento e reposicionamento é de ±0,05 mm, que é o valor que um projeto de fixação deve considerar, e não o valor que um cordão de solda apresentará.
Componentes Elétricos e Mecânicos
Esta máquina é um conjunto de hardware óptico e de controle adquirido de terceiros sobre uma estrutura construída por nós mesmos. A lista abaixo é a que consta na especificação do pedido, incluindo as marcas, pois em um laser de 4000 W a fonte e o cabeçote são as duas partes pelas quais um comprador realmente julga.
| Componente | Modelo / função | Especificação | Marca |
|---|---|---|---|
| Cabeçote de soldagem a laser Galvo | Estrutura do corpo principal | Padrão, com kit de sopro de ar | Shenzhen ZBTK |
| Chiller | Corpo principal do chiller | Temperatura dupla, controle duplo, elemento filtrante padrão | SANHE TONGFEI |
| Estrutura de pórtico | Faixa de trabalho da estrutura de pórtico | C 800 x L 600 x A 400 mm, cobertura externa construída em perfil | Fabricação própria |
| Laser | Fonte de 4000 W | 1070 nm, interface RS232, cabo de fibra óptica de 15 m, diâmetro de núcleo de 50 μm | Raycus |
| Motor de acionamento | Servomotor | Padrão, com chave fim de curso fotoelétrica | Jiemeikang; chave fim de curso Huayifeng |
| Software de soldagem | Sistema de controle | Software de controle de soldagem multifuncional DA | Fabricação própria |
| PC industrial | Padrão | Computador de controle industrial, monitor industrial DELL de 19 polegadas | Advantech; monitor Dell |
| Sistema de visão | Visão | Reconhecimento visual automático | Hikvision |
| Sistema de focalização | Focalização | Focalização por reconhecimento automático | Panasonic |
| Sistema de remoção de poeira | VX220 | Extração de fumos na zona de soldadura | Villo |
Para cumprir os requisitos de entrega, o fornecedor reserva-se o direito de substituir um componente por uma peça de grau equivalente, desde que o desempenho nominal nas tabelas acima permaneça inalterado. Informe-nos na fase de consulta se a sua própria política de qualificação ou de peças de reposição estipular uma marca, e esta será confirmada na especificação do pedido.
Soldadura ao nível da célula em vez do nível do módulo? Duas máquinas da mesma família realizam essa união: a máquina de soldadura a laser para coletores de corrente de baterias cilíndricas sem abas e o sistema de soldadura a laser para selagem de células prismáticas.
Porquê um pórtico móvel com cabeça de varrimento
Uma cabeça de varrimento isolada é rápida mas míope: o feixe é direcionado por espelhos, e quanto mais afastado do centro do campo é direcionado, maior é o ponto e mais o plano focal se curva. A partir de determinado ângulo, a soldadura deixa de ser a soldadura que programou. Esse limite de campo, e não a potência do laser, é o que impede um soldador galvo de cabeça fixa de cobrir um módulo de bateria.
Colocar a cabeça num pórtico resolve o problema ao dividir a tarefa. O pórtico move toda a cabeça de costura a costura numa área de 800 x 600 mm a uma velocidade de até 60 m/min, e o scanner traça cada costura enquanto a cabeça está imóvel, para que o feixe funcione sempre perto do centro do seu campo, onde o ponto é mais pequeno e o foco é plano. Nenhum dos mecanismos tem de fazer o trabalho do outro.
Essa divisão é também o motivo pelo qual a estrutura importa mais do que parece. Uma cabeça que acelera até 60 m/min e para dentro de ±0,05 mm aplica uma carga na estrutura a cada ciclo, e qualquer flexão manifesta-se como uma costura que se desvia no último módulo do turno. O pórtico aqui é concebido e construído internamente sobre guias de precisão com acionamentos de servo de alta resposta e interruptores de limite fotoelétricos, que é a parte da máquina que podemos controlar totalmente.
A escolha do laser segue o metal, e não o contrário. O alumínio e o cobre refletem a maior parte de um feixe de 1070 nm quando estão frios, pelo que a fonte tem de fornecer potência e brilho: 4000 W através de um núcleo de 50 μm, com potência ajustável de 10 a 100 %, são recomendados para a fusão direta de alumínio até 3 mm. O kit de sopro de ar na cabeça não é um acessório de conforto — ele mantém os salpicos afastados da ótica, que é o que realmente acaba por limitar a vida útil de uma cabeça de soldadura.
O reconhecimento por visão e a focalização automática removem então a última variável das mãos do operador. A máquina encontra a costura e o plano focal por si própria, pelo que o dispositivo de fixação apenas tem de localizar a peça, e não medi-la a um centésimo de milímetro. Num módulo com dezenas de costuras idênticas, essa é a diferença entre um programa que funciona durante todo o turno e um que precisa de ser reprogramado após cada alteração de dispositivo.
Principais Características de Engenharia
- Laser de fibra contínua de 4000 W, eficiência eletro-ótica de 40 %. Quarenta por cento é o valor de conversão próprio da fonte, pelo que 4000 W de feixe consomem aproximadamente 10 kW de entrada elétrica; a classificação da máquina de 22 kW cobre o refrigerador, os acionamentos e os controlos para além disso.
- Alumínio até 3 mm em fusão direta. Citado para chapa de alumínio sem material de achega, que é a união de que a maioria dos designs de barramentos e abas de bateria realmente necessita.
- Posicionamento e reposicionamento de ±0,05 mm em todos os três eixos. O mesmo valor em X, Y e Z, pelo que um dispositivo concebido para um eixo é válido para os outros.
- Avanço rápido de 60 m/min em X e Y, 15 m/min em Z. Suficientemente rápido para que a indexação entre costuras não seja o estrangulamento do tempo de ciclo num módulo com muitas soldaduras curtas.
- Cabeça galvo suportada pelo pórtico. O scanner funciona perto do centro do seu campo em todas as posições, pelo que o tamanho do ponto e o plano focal permanecem constantes em toda a área de 800 x 600 mm.
- Reconhecimento por visão e focalização automática. A visão Hikvision e um sistema de focalização Panasonic localizam a costura e o plano focal, pelo que a variação entre peças é absorvida pela máquina em vez do dispositivo de fixação.
- Chiller de temperatura dupla e controlo duplo. O laser e a ótica são arrefecidos nos respetivos pontos de definição, o que mantém uma fonte de 4000 W estável durante um turno completo.
- Caixa IP54 com extração de fumos. Classificado para um piso de produção, com um Villo VX220 a remover os fumos do processo na zona de soldadura em vez de os deixar assentar na ótica.
- Programas que podem ser guardados e chamados. A geometria da costura é introduzida a partir de vários formatos de ficheiro, e um programa validado é armazenado para a peça para que a construção seguinte comece a partir de um resultado conhecido.
Operação, Segurança e Manutenção
1. Antes e durante uma execução
- Confirme a alimentação antes de mais nada: 380 V, 50 Hz, ligação à terra direta e 22 kW disponíveis para a máquina no seu próprio circuito.
- Verifique o chiller: nível da água, ambos os pontos de regulação da temperatura (laser e ótica) e o elemento filtrante. Um chiller com falta de água manifesta-se primeiro como uma redução de potência, e não como um alarme.
- Inspecione a janela de proteção na cabeça quanto a salpicos e confirme se o kit de sopro de ar está a funcionar antes da primeira soldadura do turno.
- Carregue o dispositivo de fixação e verifique a peça em relação ao envelope: dentro de 800 x 600 mm, e nenhum elemento acima de 400 mm.
- Abra o programa guardado para essa peça ou importe a geometria da costura e defina a potência entre 10 e 100 %, a posição focal entre -5 e +5 mm e a velocidade de soldadura. Execute o reconhecimento por visão e a focagem automática em vez de introduzir desvios manualmente.
- Solde a primeira peça, inspecione a costura e só então guarde o programa com o número de referência da peça para que a construção seguinte comece a partir de um resultado conhecido.
2. Segurança e manutenção
- O feixe não é seguro para os olhos a qualquer distância. Mantenha a caixa fechada e interbloqueada durante a soldadura, use os óculos de proteção laser especificados e nunca olhe para a cabeça ou para um trajeto refletido a partir da fibra ou da ótica.
- Mantenha a extração de fumos a funcionar. O Villo VX220 remove os fumos do processo na zona de soldadura; soldar com o equipamento desligado reveste a ótica e liberta fumos metálicos para a divisão.
- Não desative os interruptores de limite fotoelétricos. Eles são a proteção de curso da máquina, e um pórtico que ultrapassa seu limite a 60 m/min não para com suavidade.
- Faça a manutenção do chiller de acordo com o cronograma. Troque o elemento do filtro, mantenha a água limpa e verifique se ambos os circuitos mantêm seus pontos de ajuste. O desvio de temperatura é a causa mais comum de uma solda que funcionou na semana passada e não funciona agora.
- Verifique a janela de proteção a cada turno. Respingos na janela alteram o foco; o kit de sopro de ar desacelera o processo, ele não o torna desnecessário.
- Mantenha a sala dentro de seus limites. 10 a 35 °C, 30 a 80 %UR, bem ventilado, sem carga de impacto a menos de 5 m da máquina e a estrutura diretamente aterrada.
- Apenas operadores treinados, sem modificações não autorizadas. As configurações de potência, a faixa focal e os intertravamentos fazem parte do caso de segurança da máquina, e não das preferências do operador.
Perguntas frequentes de engenharia
P1: Ela consegue soldar alumínio de 3 mm sem arame de adição?
Sim — a fonte de 4000 W é especificada para a fusão direta de alumínio de até 3 mm, que é a faixa de espessura em que a maioria dos projetos de barramentos e abas opera. Acima disso, o fator limitante deixa de ser esta máquina e passa a ser a classe do laser em si: o alumínio de seção espessa requer uma fonte diferente, e nenhuma quantidade de programação em um laser de fibra de 4000 W mudará isso.
P2: O cobre reflete 1070 nm — por que usar esse comprimento de onda?
Porque à temperatura ambiente praticamente todos os comprimentos de onda refletem no cobre; a diferença está em quão rapidamente o metal absorve o calor assim que começa a derreter. Uma fonte de 1070 nm com alto brilho e 4000 W de potência supera essa fase inicial, e o kit de sopro de ar mantém a ótica limpa durante o processo. O que ele não fará é se comportar como uma máquina de solda de 1070 nm em aço — o cobre é um processo a ser desenvolvido na sua própria junta, e preferimos testá-lo em uma amostra do seu barramento do que em um corpo de prova genérico.
P3: Eu preciso de um dispositivo de fixação construído com tolerância de ±0,05 mm?
Não. ±0,05 mm é o que a máquina retém, não o que a peça precisa reter. O reconhecimento visual encontra a costura e o foco automático encontra o plano focal, de modo que o dispositivo de fixação deve posicionar a peça de forma repetível, e não medi-la. Construir um dispositivo de fixação com precisão de centésimos de milímetro custaria mais do que a precisão comprada.
P4: Uma máquina pode realizar tanto a vedação de tampas quanto a soldagem de barramentos?
Dentro dos limites, sim: ambas são soldas dentro de 800 x 600 x 400 mm, e ambas são armazenadas como programas. O que muda é o dispositivo de fixação e o tempo de ciclo. Se uma dessas juntas se tornar o gargalo em uma linha de alta produção, uma máquina construída em torno dessa junta única — um sistema dedicado de tampa ou vedação — superará um pórtico geral, e as duas geralmente operam lado a lado, em vez de uma em vez da outra.
P5: O que o chiller precisa da minha instalação?
Espaço no piso de 1455 x 885 x 645 mm, ventilação e um circuito de água que você abastece e mantém limpo. É uma unidade de temperatura dupla e controle duplo, de modo que o laser e a ótica mantêm seus próprios pontos de ajuste; o elemento filtrante é um consumível e deve ser tratado como tal.
Q6: Funciona em 220 V monofásico?
Não. A máquina foi especificada para 380 V a 50 Hz com ligação direta à terra e um consumo total de no máximo 22 kW. Planeie a alimentação e a ligação à terra antes de a máquina chegar; um laser de 4000 W numa alimentação inadequada perde rendimento ou desliga-se, e nenhuma destas situações é abrangida pela garantia.
Envie-nos a seção transversal da junta, os metais e o ctempo de ciclo que você precisa, e nós diremos se 4000 W é a fonte certa antes de você se comprometer com um dispositivo de fixação.
E-mail: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Linhas de Baterias | Última atualização: 2026-10-29
Anterior:
Máquina de solda automática a ponto lateral de 18650 célulasPróxima:
Soldador elétrico inteligente por ponto com transistor 10000A | TOB-550D-10000A
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos