Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- linha de produção da bateria
- >
- linha de produção de células cilíndricas
- >
- Linha de produção de bateria cilíndrica sem abas 21700
Categorias
Produtos quentes
Loading...
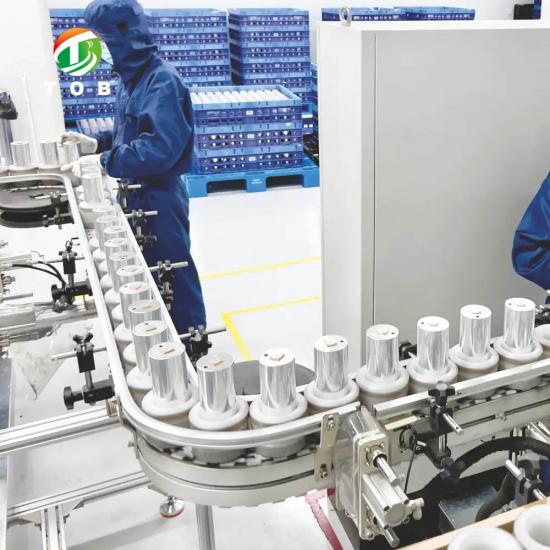
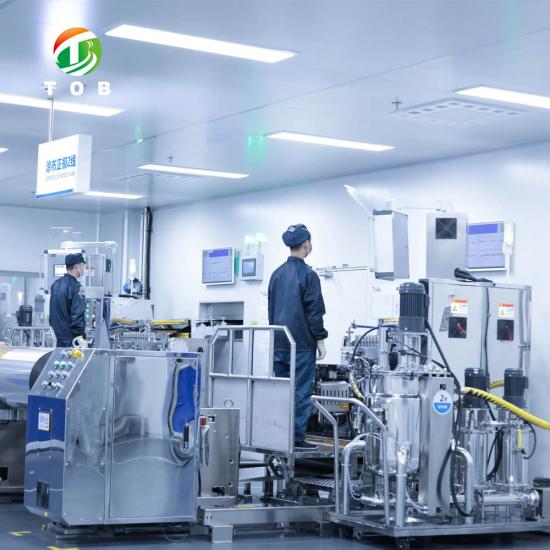
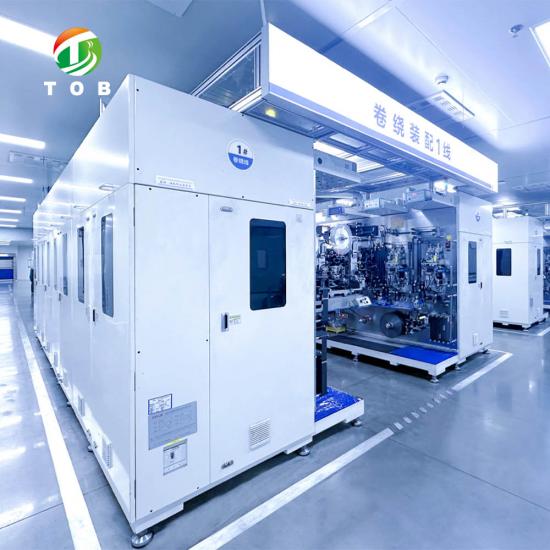
Linha de produção de bateria cilíndrica sem abas 21700
Marca:
TOB NEW ENERGYitem número.:
TOB-TCP-21700pedido (moq):
1Pagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Linha de Produção de Baterias Cilíndricas 21700 Sem Abas para Células de Drones de Alta Taxa
Visão Geral do Produto
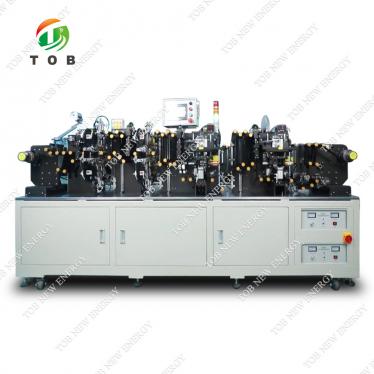
A linha de produção de células cilíndricas 21700 sem abas (full-tab) da TOB é um sistema de fabricação totalmente automático e integrado que converte matérias-primas de eletrodos em células 21700 sem abas acabadas, com formação e classificação concluídas — ajustadas especificamente para as exigentes necessidades de baterias para drones. A linha abrange toda a cadeia de fabricação em um fluxo contínuo: a mistura de eletrodos está fora do escopo da linha, enquanto o revestimento, calandragem, corte longitudinal, enrolamento sem abas, soldagem de disco coletor, montagem da carcaça, preenchimento de eletrólito, formação, desgaseificação, classificação e envelhecimento são todos integrados em linha sob automação total.
A tecnologia definidora da linha é a arquitetura sem abas (full-tab). Em uma célula cilíndrica convencional, a corrente é coletada através de abas discretas soldadas à borda da folha — uma pequena área de contato que concentra a corrente, gera calor e limita a taxa de descarga. Em uma célula sem abas, as bordas da folha não revestida se estendem por toda a largura do eletrodo e ficam expostas como uma "franja" contínua em cada extremidade do rolo (jelly roll). Este caminho de corrente de borda total é soldado a um disco coletor, eliminando completamente o gargalo das abas. O resultado é uma resistência interna drasticamente menor, um caminho de elétrons mais curto e uniforme, e uma célula que pode sustentar altas correntes de descarga contínua com muito menos geração de calor — exatamente a combinação que um drone exige durante mudanças agressivas de aceleração, subidas de alta taxa e descargas rápidas.
O formato 21700 sem abas nesta linha é otimizado para células de bateria de drones: alta densidade de energia gravimétrica para maximizar o tempo de voo, alta capacidade de taxa para o consumo de energia instantâneo dos motores de drones, resistência interna baixa e consistente, e rigorosa consistência célula a célula para que os pacotes de drones multicélulas montados a jusante sejam equilibrados e confiáveis.
Capacidade (faixa de projeto): A linha é configurada para uma produção nominal na faixa de 8–15 células por minuto (aproximadamente 4.000–7.000 células por turno de 8 horas) na seção de montagem de células, com uma capacidade de projeto anual na ordem de 3–6 milhões de células por ano com 80% de eficácia global do equipamento (OEE). A seção de eletrodos é dimensionada para corresponder ao rendimento da montagem, fornecendo o suprimento de eletrodos revestidos, calandrados e cortados necessário para a seção de enrolamento. A capacidade exata depende da configuração final, do design da célula e da receita do eletrodo, sendo confirmada na fase de cotação de engenharia.
Ideal para:
- Fabricantes de células de bateria para drones em transição de células 21700 convencionais com abas para células sem abas de alta taxa.
- Produtores de células de íon-lítio que constroem uma nova linha cilíndrica sem abas de escala piloto a média com formação e classificação em linha.
- Fabricantes de baterias que buscam uma solução totalmente automática e rastreável, desde o eletrodo até a célula classificada, para aplicações cilíndricas de alta potência.
- Integradores de pacotes de UAV que exigem células 21700 sem abas consistentes e bem classificadas como blocos de construção de pacotes de drones de alto desempenho.
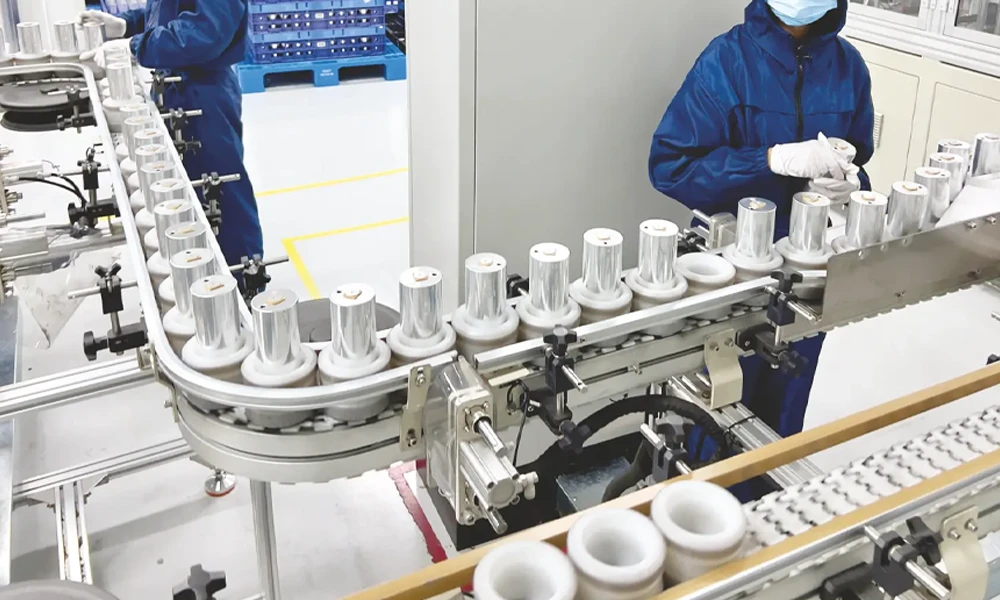
Onde a Linha se Encaixa no Mercado de Baterias para Drones
As baterias para drones estão entre as aplicações de íon-lítio mais exigentes em produção atualmente. Uma célula de drone deve fornecer simultaneamente:
- Alta densidade de energia gravimétrica — o tempo de voo é diretamente proporcional à relação energia-peso da célula, portanto, cada grama de material inativo (incluindo a massa da aba) é um passivo.
- Alta taxa de descarga — os motores de drones podem consumir 10C–20C ou mais durante manobras agressivas, exigindo uma célula com baixa resistência interna e um caminho robusto de alta corrente.
- Desempenho consistente célula a célula — um pacote de drone é uma configuração em série de várias células (tipicamente 3S–6S ou mais); uma célula fraca limita todo o pacote, portanto, as células devem ser rigorosamente classificadas quanto à capacidade e resistência interna.
- Estabilidade térmica — a estrutura leve e confinada do drone oferece resfriamento limitado, portanto, a geração de calor dentro da célula deve ser minimizada.
A arquitetura sem abas aborda diretamente os desafios de taxa e calor: a coleta de corrente de borda total reduz a DCIR, diminui o aquecimento localizado e permite que a célula forneça alta corrente com uma curva de tensão mais plana. As seções de formação e classificação em linha desta linha abordam o desafio da consistência: cada célula é formada, desgaseificada e classificada quanto à capacidade/DCIR dentro do mesmo fluxo de produção, produzindo as células rigorosamente combinadas que os pacotes de drones exigem.
Comparada a uma linha 21700 convencional com abas, a linha sem abas difere em três áreas de processo: limpeza da borda do eletrodo (para expor a franja da folha), enrolamento sem abas (para produzir a franja uniforme da folha em ambas as extremidades do rolo) e soldagem a laser do disco coletor (para unir a franja anular total ao coletor de corrente). Estas três áreas são o núcleo técnico da linha.
Processo da Linha e Módulos Funcionais
A linha é organizada como um fluxo contínuo e totalmente automático. Os módulos são descritos na ordem do processo.
Estágio 1 — Seção de Fabricação de Eletrodos (Em Linha)
1. Revestimento
As pastas de cátodo (cátodo de alta taxa baseado em NMC) e ânodo são revestidas sobre folha de alumínio e cobre, respectivamente, por slot-die ou revestimento por transferência, com secagem em linha. Para células de drones, o revestimento é formulado para um equilíbrio entre densidade de energia e capacidade de taxa, com uniformidade de carga controlada (tolerância de peso do revestimento tipicamente dentro de ±1,5%).
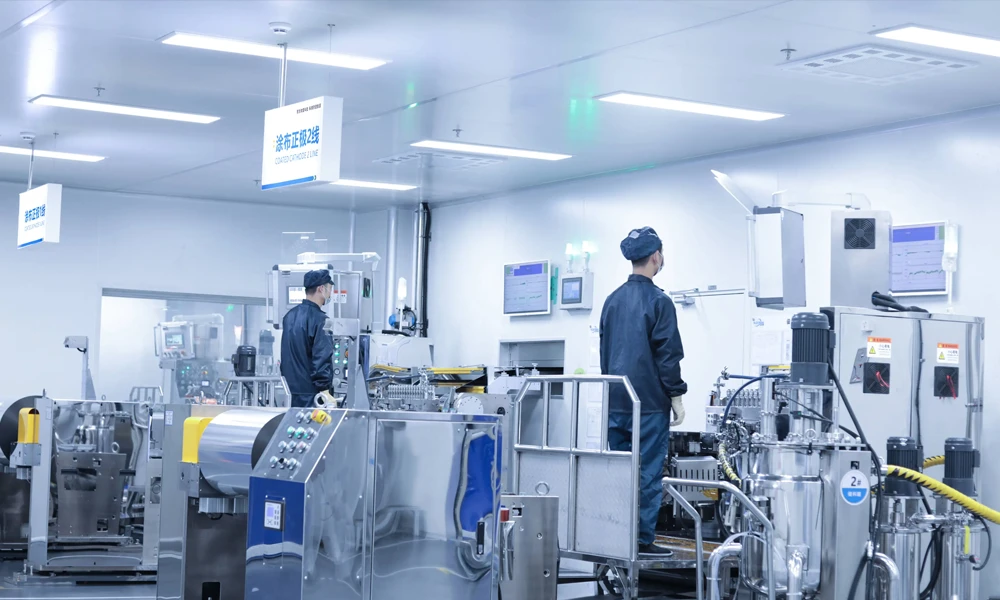
2. Calandragem
As teias de eletrodos revestidas e secas são compactadas até a densidade alvo. A calandragem uniforme é essencial para o controle da porosidade do eletrodo, o que influencia diretamente tanto a densidade de energia quanto o desempenho da taxa.
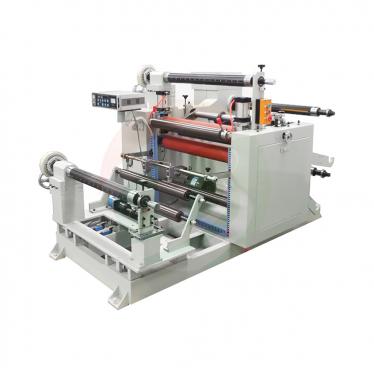
As teias calandradas são cortadas nas larguras precisas dos eletrodos necessárias para o rolo (jelly roll) 21700 sem abas. A qualidade do corte é crítica: uma borda de corte limpa e sem rebarbas é a base da arquitetura sem abas, porque a borda cortada se tornará posteriormente parte da franja da folha que transporta a corrente total da célula.
4. Limpeza da Borda do Eletrodo (Ablação a Laser)
Este é o primeiro passo específico para o sistema sem abas. A teia de eletrodo revestida é seletivamente limpa nas zonas das bordas por ablação a laser, removendo o revestimento ativo para expor a folha nua sobre uma largura controlada ao longo de todo o comprimento da tira. A região da folha exposta se tornará a franja de coleta de corrente. O processo de limpeza deve remover o revestimento completamente sem afinar, perfurar ou superaquecer a folha de 8–15 µm.
5. Inspeção de Rebarbas (Opcional Em Linha)
As bordas cortadas e limpas podem ser verificadas em linha quanto à altura da rebarba antes do enrolamento, usando inspeção visual de alta ampliação, para evitar curtos-circuitos induzidos por rebarbas a jusante.
Estágio 2 — Seção de Montagem de Células
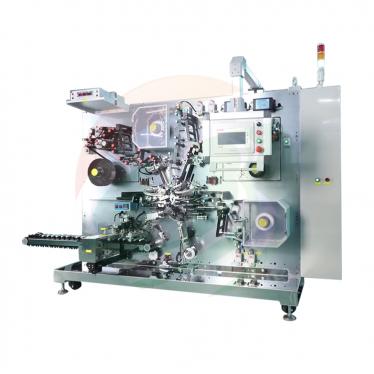
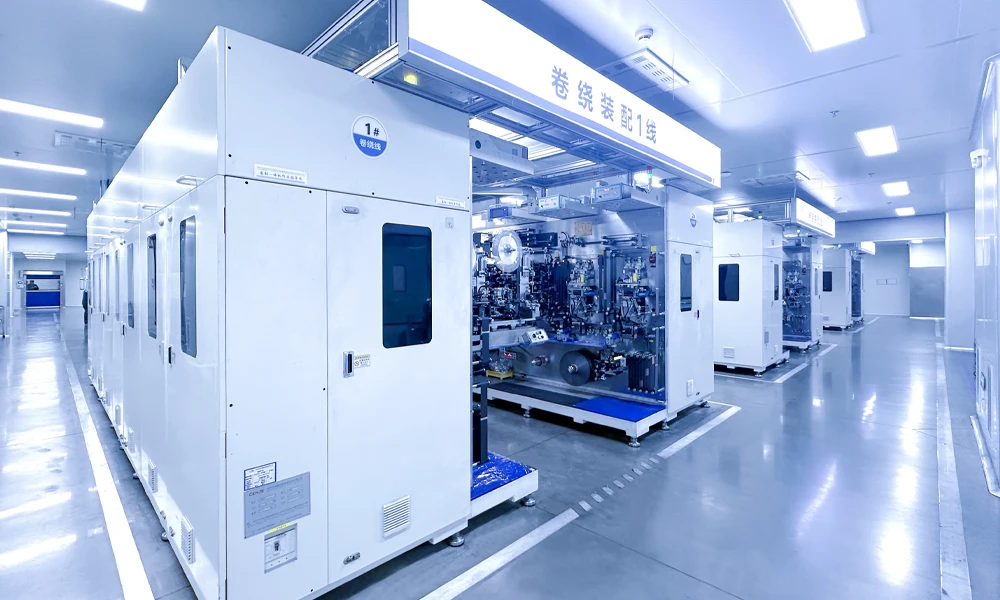
6. Enrolamento de Rolo (Jelly-Roll) Sem Abas
A tira de cátodo limpa, o separador e a tira de ânodo limpa são enrolados juntos em uma estação de enrolamento sem abas. O processo de enrolamento deve produzir um rolo (jelly roll) cujas bordas de folha não revestidas formem uma "franja de flor" uniforme em ambas as extremidades, com a folha exposta distribuída regularmente em toda a circunferência. O controle de alinhamento de borda (tipicamente dentro de ±0,3 mm) determina a uniformidade desta franja, que por sua vez determina a qualidade da soldagem do coletor subsequente.
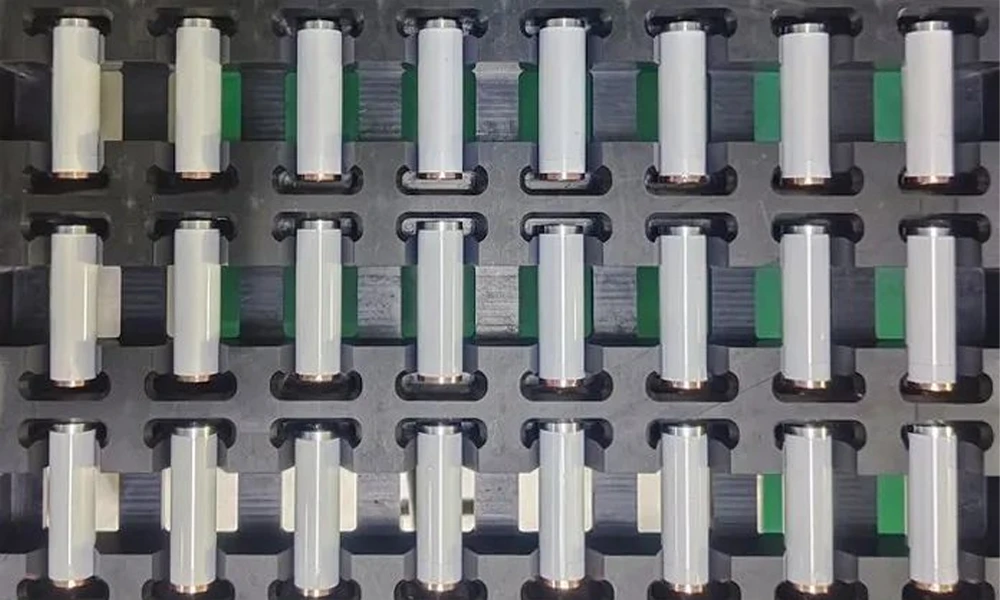
7. Soldagem a Laser do Disco Coletor
As duas estações mais críticas da linha sem abas (tabless). Um disco coletor positivo é soldado à borda da folha catódica exposta em uma extremidade do rolo (jelly roll), e um disco coletor negativo é soldado à borda anódica na outra extremidade. A solda a laser deve unir toda a borda anular ao disco com resistência de contato baixa e uniforme, sem queimar a folha fina. O monitoramento de solda em malha fechada e a inspeção de solda de 100% garantem que o caminho da corrente de cada célula esteja completo e com baixa resistência.
8. Inserção da Lata e Isolamento
O rolo soldado é inserido na lata de aço ou alumínio 21700. Componentes de isolamento superior e inferior (incluindo um anel de isolamento superior) são colocados para isolar os eletrodos da lata e da tampa, seguindo o esquema padrão de isolamento de células cilíndricas.
9. Soldagem / Vedação da Tampa
O conjunto da tampa — que contém o dispositivo de interrupção de corrente (CID) e o respiro — é soldado a laser na lata para formar o invólucro hermético. A vedação é verificada para atender à especificação de taxa de vazamento.
10. Enchimento de Eletrólito
A célula é preenchida com eletrólito sob vácuo para garantir o molhamento completo do rolo sem abas. O controle preciso do volume de enchimento e o gerenciamento do molhamento são essenciais para um desempenho consistente da célula.
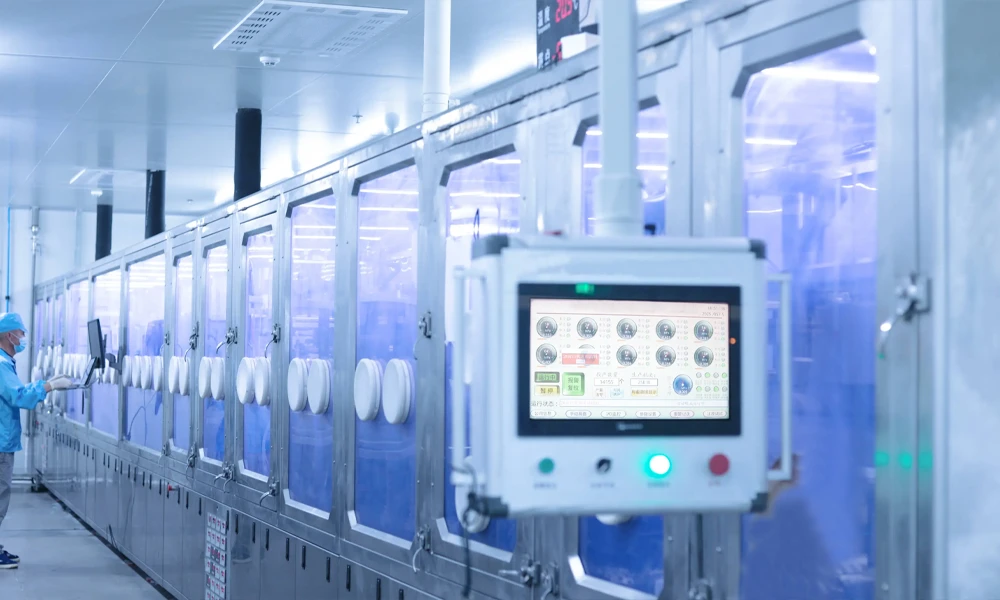
Estágio 3 — Formação, Classificação e Envelhecimento (Em Linha)
11. Formação
As células preenchidas passam pelos primeiros ciclos controlados de carga-descarga para formar uma SEI estável. A formação é realizada sob condições de temperatura e pressão apropriadas para o design de célula de alta taxa. Para células sem abas, a distribuição uniforme da corrente de formação é suportada pela própria arquitetura de baixa resistência.
12. Desgaseificação e Revedação
Os gases gerados durante a formação são removidos em uma etapa de desgaseificação, e a célula é revedada. Para células sem abas, esta etapa segue a mesma sequência das células cilíndricas convencionais, mas com a estrutura de topo de lata do design de tampa sem abas.
13. Classificação e Envelhecimento
Cada célula é classificada por capacidade e sua ACIR/DCIR é medida, com as células sendo separadas em lotes precisos. Para baterias de drones, as células devem ser combinadas dentro de uma tolerância estreita tanto em capacidade quanto em resistência interna. A classificação em linha produz os dados para rastreabilidade e o fornecimento de células combinadas que a montagem de baterias de drones exige.
14. Inspeção Final e Saída
As células são inspecionadas visual e eletricamente, e as células acabadas e classificadas são liberadas para embalagem ou montagem direta de baterias.
Principais Vantagens de Engenharia da Arquitetura de Linha Sem Abas (Tabless)
- Baixa Resistência Interna Através da Coleta de Corrente de Borda Total- A arquitetura sem abas elimina o gargalo das abas discretas. Toda a borda da folha conduz corrente para o disco coletor, reduzindo a DCIR em comparação com as células convencionais com abas do mesmo formato. Para uma célula de drone, isso se traduz em uma tensão de descarga mais plana sob alta carga, maior capacidade utilizável em altas taxas e menor geração de calor.
- Alta Capacidade de Descarga Contínua e de Pulso- Como a corrente é coletada uniformemente ao redor de toda a circunferência do rolo, em vez de através de algumas abas estreitas, a célula pode sustentar altas taxas de descarga (faixas de 10C–20C+ relevantes para drones) com aquecimento localizado e concentração de corrente reduzidos. Esta é a razão central pela qual a arquitetura 21700 sem abas está sendo adotada para aplicações de alto consumo.
- Formação e Classificação em Linha para Consistência de Células Prontas para Drones- A linha integra formação, desgaseificação, classificação e envelhecimento em um fluxo contínuo único. Cada célula recebe o mesmo histórico de formação, e a seção de classificação separa as células em lotes precisos de capacidade/DCIR. Para baterias de drones com múltiplas células, essa consistência em linha é o que torna possíveis baterias equilibradas e confiáveis.
- Processo Totalmente Automático e Rastreável- Toda a linha opera sob controle automático com inspeção em processo nas estações críticas (limpeza de borda, solda do coletor, vedação). Dados de processo e qualidade são registrados para cada célula, apoiando a rastreabilidade e a documentação de qualidade exigidas pelos clientes OEM de drones.
- Limpeza a Laser e Soldagem de Coletor Construídas para Células Sem Abas- Os dois processos que definem a linha sem abas — limpeza a laser da borda da folha e soldagem a laser do disco coletor anular — são projetados especificamente para a geometria da borda da folha. O controle de solda em malha fechada e a inspeção de 100% abordam os modos de falha (solda incompleta, queima da folha, contato irregular) que são exclusivos da construção sem abas.
- Pegada Integrada Compacta- Ao integrar a seção de eletrodos, montagem da célula e formação/classificação em um único fluxo, a linha reduz o manuseio de trabalho em progresso, minimiza a exposição à umidade dos eletrodos secos entre as seções e encurta o tempo total de produção, desde o eletrodo até a célula classificada.
Comparação de Processo: 21700 Sem Abas vs. 21700 Convencional com Abas
| Área do Processo | Linha 21700 Convencional com Abas | Linha 21700 Sem Abas TOB |
| Coleta de corrente | Abas discretas soldadas à borda da folha | Borda da folha não revestida de largura total em ambas as extremidades do rolo |
| Soldagem de abas | Múltiplas soldas de aba-para-folha e aba-para-tampa por célula | Uma solda de disco coletor anular por extremidade |
| Tratamento de borda pré-enrolamento | Entalhe de aba em posições definidas | Limpeza a laser de borda completa contínua |
| Resistência interna | Mais alta (gargalo da aba) | Mais baixa (caminho de borda completa) |
| Capacidade de alta taxa | Limitada pela densidade de corrente da aba | Alta (distribuição de corrente uniforme) |
| Controle de alinhamento de bobinagem | Controle de posição da aba | Alinhamento de borda de franja completa (≈ ±0,3 mm) |
| Formação/classificação | Frequentemente off-line | Em linha (esta linha) |
| Benefício típico para drones | — | Maior potência sustentada, menos calor, descarga mais plana |
Desafios comuns de qualidade e como a linha os aborda
| Desafio | Causa raiz | Solução da linha |
| Falha na solda do coletor ou alta resistência da solda | Contaminação da franja da folha, óxido ou franja irregular | Limpeza de borda a laser remove revestimento/óxido; potência de solda em malha fechada; inspeção de solda 100% |
| Queima da folha durante a soldagem do coletor | Energia laser excessiva na folha fina | Controle de profundidade de penetração e monitoramento de energia de solda |
| Franja da folha irregular (padrão de flor assimétrico) | Bobinagem desalinhamento da borda | Controle de tensão servo + alinhamento de guia de borda (≈ ±0,3 mm) |
| Curto-circuito interno devido a rebarbas | Rebarbas de corte na borda da folha | Corte de precisão + inspeção de rebarbas em linha |
| Inconsistência célula a célula em baterias de drones | Formação/classificação não controlada | Formação, classificação e agrupamento rigoroso em linha |
| Vazamento na vedação | Defeitos na solda da tampa | Soldagem de vedação a laser + verificação da taxa de vazamento |
Perguntas frequentes de engenharia
P1: O que é uma célula sem abas (full-tab) e por que ela é usada para drones?
Em uma célula sem abas, as bordas da folha do coletor de corrente não revestidas estendem-se por toda a largura do eletrodo e ficam expostas como uma franja contínua em cada extremidade do jelly roll. Essa borda completa é soldada a um disco coletor, de modo que toda a circunferência conduz corrente em vez de apenas algumas abas estreitas. Para drones, isso significa menor resistência interna, maior corrente de descarga sustentada, menos aquecimento localizado e uma curva de tensão mais plana sob carga — entregando a alta potência que os motores dos drones exigem, enquanto minimiza a perda de energia.
P2: Qual é a capacidade de produção da linha?
A linha tem uma produção nominal de projeto de aproximadamente 8 a 15 células por minuto na seção de montagem (cerca de 4.000 a 7.000 células por turno de 8 horas), com uma capacidade anual de projeto na ordem de 3 a 6 milhões de células por ano com 80% de OEE. A seção de eletrodos é dimensionada para alimentar a produtividade da montagem. O valor exato é finalizado durante a fase de cotação de engenharia com base no design da célula, na receita do eletrodo e na configuração.
P3: A linha inclui a seção de fabricação de eletrodos?
Sim. O escopo da linha inclui a seção de fabricação de eletrodos (revestimento, calandragem, corte) até a montagem da célula, preenchimento de eletrólito, formação, desgaseificação, classificação e envelhecimento. A mistura da pasta de eletrodo não está incluída; a linha recebe pastas preparadas. Esse escopo integrado oferece uma solução de fornecedor único e fluxo único, desde o eletrodo revestido até a célula finalizada e classificada.
P4: A formação e a classificação são realizadas em linha?
Sim. A formação, a desgaseificação, a classificação e o envelhecimento são integrados em linha no mesmo fluxo de produção contínuo. Isso garante que cada célula receba um histórico de formação idêntico e que as células finalizadas sejam classificadas por capacidade e DCIR em lotes precisos antes da saída — essencial para o fornecimento de células combinadas que os pacotes de drones exigem.
P5: Qual é o nível de automação da linha?
A linha é totalmente automática, desde o desenrolamento do eletrodo até a saída da célula. O manuseio de material entre as estações, o controle de processo e a inspeção em processo são automatizados, com os dados de processo e qualidade registrados para rastreabilidade. O envolvimento do operador é limitado a funções de supervisão, reposição de material e manutenção.
P6: Qual é o mercado-alvo desta configuração de linha?
Esta configuração é ajustada especificamente para células de bateria de drones, onde é necessária a combinação de alta densidade de energia gravimétrica, descarga de alta taxa, baixa resistência interna e consistência rigorosa entre células. A mesma arquitetura de linha pode ser reconfigurada (receita de eletrodo, parâmetros de design de célula, perfis de formação) para outras aplicações cilíndricas de alta taxa, como ferramentas elétricas, mobilidade elétrica e armazenamento de energia de alta taxa.
P7: Quais são as principais diferenças entre esta linha sem abas e uma linha convencional de 21700 com abas?
Três áreas de processo diferem: (1) limpeza da borda do eletrodo por ablação a laser para expor a franja da folha em toda a largura, substituindo o entalhe discreto de abas; (2) enrolamento sem abas que produz uma franja de folha uniforme em ambas as extremidades do jelly roll; e (3) soldagem a laser do disco coletor que une a franja anular completa ao coletor de corrente, substituindo múltiplas soldas de abas discretas. O restante da linha segue o processamento padrão de células cilíndricas, integrado aqui com formação e classificação em linha.
Pronto para construir uma linha de células cilíndricas 21700 sem abas totalmente automática para produção de baterias de drones de alta taxa? Entre em contato com nossos engenheiros de linha de células cilíndricas com seu design de célula alvo, requisito de capacidade e layout de instalação. Forneceremos uma proposta técnica cobrindo a seção de eletrodos, módulos de montagem de células, formação/classificação em linha e os requisitos de utilidades para sua instalação.
tob.amy@tobmachine.com | +86 181 2071 5609
Você também pode precisar de
▶ Máquina de solda a laser para coletores de corrente de bateria cilíndrica sem abas - A estação de soldagem de disco coletor usada na linha sem abas. Uma máquina de solda a laser dedicada que une a franja anular completa da folha ao disco coletor de corrente com controle de solda em malha fechada, proporcionando o caminho de baixa resistência e alta corrente que define o desempenho da célula sem abas.
▶ Linha de produção de células cilíndricas sem abas 4680/4690 - Uma linha de produção de células cilíndricas sem abas de formato maior da mesma plataforma TOB. Compartilha a arquitetura de processo sem abas (limpeza de borda, enrolamento sem abas, soldagem de coletor, formação/classificação em linha) dimensionada para o formato 4680/4690, complementando a linha 21700 quando uma estratégia de produção multiformato é necessária.
▶ Máquina de achatamento de jelly-roll para bateria cilíndrica grande sem abas - Uma máquina de achatamento (pré-compactação) de jelly-roll que molda o rolo sem abas enrolado para um perfil oval/redondo controlado antes da inserção na lata. Melhora o ajuste do jelly roll sem abas na lata, estabiliza a franja da folha para a soldagem do coletor e reduz o estresse interno durante a montagem.
Anterior:
Linha de Produção de Célula Cilíndrica de Bateria 4680 4690Próxima:
A bateria cilíndrica 18650 monta a linha
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.





 assine-nos