Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
Categorias
Produtos quentes
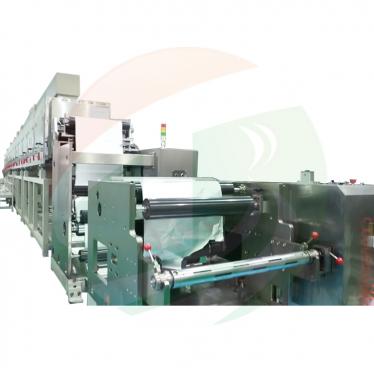
Patente CN215542414U - Máquina de revestimento com troca de rolo sem parada
Oct 10,2026Uma linha de revestimento de bateria de lítio cuja estrutura de alimentação substitui automaticamente o próximo rolo de substrato — sem paradas, sem emendas, sem operador no desenrolador.
Especificação completa e desenhos: CN215542414U no Google Patents
O revestimento de eletrodos é a etapa que decide quanto da capacidade, segurança e consistência projetadas de uma bateria chega à célula finalizada — a especificação chama o bom revestimento de premissa básica da capacidade, segurança e consistência da bateria. Mas, embora a cabeça de revestimento tenha melhorado, a máquina ao seu redor tinha um ponto cego: quando um rolo de substrato acabava, a linha precisava ser parada para carregar o próximo. A alimentação contínua simplesmente não era possível.
O CN215542414U, depositado em 1 de setembro de 2021, elimina essa parada. Sua estrutura de alimentação enfileira rolos de substrato novos em uma rampa, mede-os um por um em uma calha de armazenamento com duas placas de portão acopladas hidraulicamente, e detecta o fim do substrato em movimento com um feixe infravermelho — assim, o núcleo vazio é empurrado para fora e o próximo rolo cai no lugar enquanto a máquina continua o revestimento.
Informações da Patente
| Número da publicação | CN215542414U |
| Número do pedido | CN202122096805.9U |
| Título (original) | 一种带有连续上料装置的锂电池涂布机 (Máquina de Revestimento com Troca de Rolo Sem Paradas) |
| Inventores | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Cessionário atual | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - a entidade registrada da TOB NEW ENERGY |
| Data de depósito | 1 de setembro de 2021 |
| Data de concessão | 18 de janeiro de 2022 |
| Tipo de documento | Modelo de utilidade (concedido, código de tipo U) |
| Status legal | Ativo |
| Expiração prevista | 1 de setembro de 2031 |
| Desenhos | 4 figuras |
| Registro oficial | CN215542414U no Google Patents |
O problema de produção que esta patente resolve
A especificação é direta sobre o defeito nas máquinas disponíveis na época: a máquina de revestimento não conseguia alimentar o material continuamente. Um rolo de substrato comporta apenas uma certa quantidade de material e, quando esvaziava, a produção parava enquanto um operador instalava um rolo novo. Em uma linha de eletrodos moderna, cada parada dessas é tempo ocioso para a cabeça de revestimento, um novo transiente de inicialização para a qualidade do revestimento e uma razão pela qual o rendimento utilizável do material fica aquém do que o processo de revestimento deveria entregar.
Como o mecanismo funciona
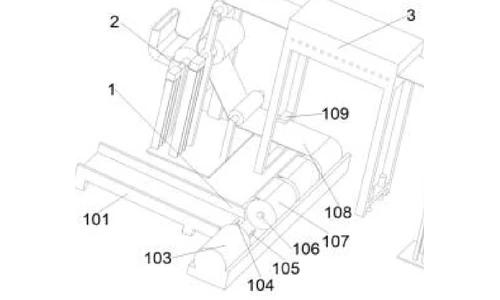
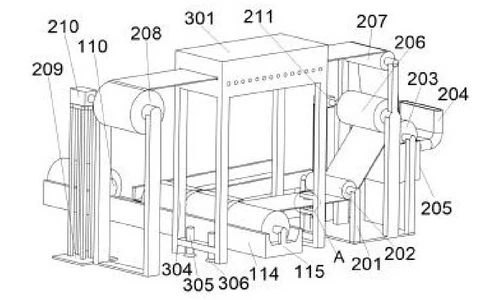
A máquina é organizada como três estruturas em linha: uma estrutura de alimentação (1), uma estrutura de revestimento (2) e uma estrutura de secagem (3).
Rolos em fila e as duas placas de portão
Rolos de material novos (107) aguardam em uma pequena rampa (101) que leva a uma calha de armazenamento (114). Uma primeira placa de portão hidráulica (104) fica na abertura entre a rampa e a calha; uma segunda placa de portão hidráulica (105) fica no meio da calha, onde o rolo que está realmente em uso repousa sobre uma haste de suporte (106). Um canal de óleo dentro da calha conecta as duas placas hidraulicamente. Quando o rolo em movimento pressiona a placa 105 para baixo, o acoplamento hidráulico levanta a placa 104 e bloqueia o próximo rolo de sair da rampa. Um defletor (115) na extremidade direita da calha para cada novo rolo na posição de trabalho exata na haste de suporte.
O ciclo de troca
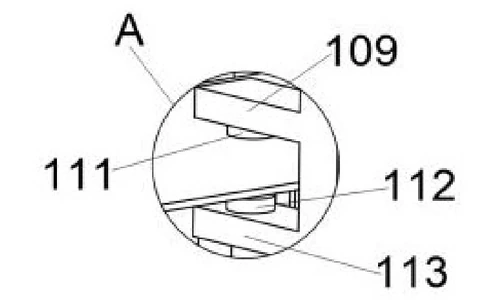
Quando a bobina (108) acaba, a bobina não passa mais entre o emissor infravermelho (111) e o sensor infravermelho (112) montado nos suportes da estrutura de secagem. O sensor sinaliza ao controlador do cilindro hidráulico (103) na extremidade esquerda da calha. O cilindro estende sua haste (110), empurrando o núcleo gasto para fora da haste de suporte, e então retrai. Com a calha momentaneamente vazia, a placa 105 não é mais pressionada para baixo, o acoplamento hidráulico deixa a placa 104 cair, e o próximo rolo rola para dentro da calha e sobre a haste de suporte - pressionando a placa 105 novamente, o que levanta a placa 104 e reativa o bloqueio. A troca é concluída sem parar a linha.
Seção de revestimento
A partir da haste de suporte, a bobina é guiada pelo primeiro rolo guia (202) para dentro da estrutura de revestimento (2). A pasta é alimentada através da entrada (204) para um tanque de matéria-prima (205); um rolo de revestimento (203) acima do tanque coleta a pasta, e um rolo de compressão (206) na lateral do rolo de revestimento dosa o filme. A bobina revestida sai sobre um segundo rolo guia (207). Um motor de revestimento (211) na primeira estrutura do motor (201) aciona a seção.
Secagem e rebobinagem
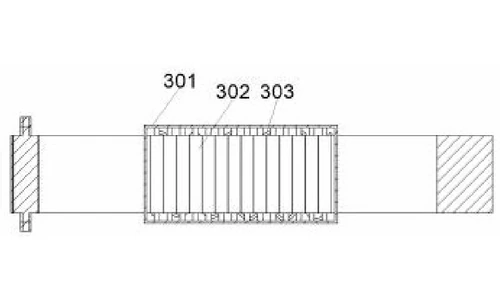
A bobina entra em seguida na estrutura de secagem (3) à esquerda do segundo rolo guia. Dentro da caixa de secagem (301), tubos de aquecimento (303) na parede superior interna e um rolo de aquecimento (302) com um aquecedor interno secam a camada revestida; o aquecedor e os tubos são alimentados e controlados externamente. Após a secagem, a bobina segue para o rolo de enrolamento (208) na lateral da estrutura de secagem, acionado por um motor de enrolamento (210) sob uma segunda estrutura do motor (209).
Benefícios declarados
| Benefício | Mecanismo responsável |
|---|---|
| Alimentação contínua da bobina, sem parada de linha no final do rolo | Alimentador de rampa e calha com duas placas de bloqueio acopladas hidraulicamente |
| Troca automática sem necessidade de intervenção do operador | Par de emissor/sensor infravermelho sinalizando o cilindro hidráulico |
| Posicionamento confiável do rolo | Defletor na extremidade da calha posicionando cada novo rolo na haste de suporte |
| Revestimento e secagem em uma única passagem | Seção de rolo de revestimento/rolo de compressão seguida por uma caixa de secagem aquecida |
| Acionamentos independentes para revestimento e bobinagem | Motor de revestimento e motor de bobinagem em estruturas de motor separadas |
Como se compara com a alimentação de revestimento com parada para emenda
A especificação é direta: as máquinas de revestimento disponíveis na época não conseguiam alimentar o material continuamente. Quando um rolo esvaziava, a produção parava enquanto um operador instalava um rolo novo - tempo ocioso para toda a linha. Esta patente troca o rolo vazio automaticamente enquanto o revestimento continua em operação.
| Dimensão | Abordagem convencional | Design desta patente |
|---|---|---|
| Troca de rolo | A linha para enquanto um operador instala um novo rolo | Alimentador de rampa e calha com duas placas de portão acopladas hidraulicamente troca rolos sem parar |
| Gatilho | Julgamento e tempo do operador | Par de emissor/sensor infravermelho sinaliza o cilindro hidráulico |
| Estrutura de passagem | Revestimento e secagem tratados separadamente da alimentação | Rolos de revestimento e compressão seguidos por uma caixa de secagem aquecida, revestimento e bobinagem em acionamentos independentes |
Onde esta tecnologia é usada hoje
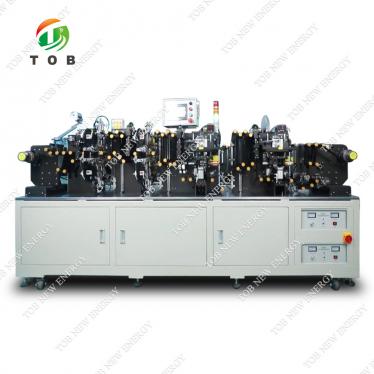
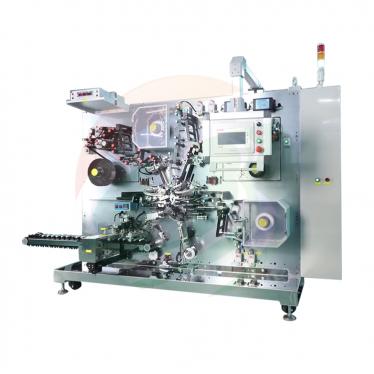
Esta patente cobre a arquitetura de alimentação contínua por trás das máquinas de revestimento de eletrodos da TOB. Manter a bobina em movimento durante as trocas de rolo é o que permite que nossas máquinas de revestimento mantenham uma janela de revestimento estável durante toda a execução da folha de eletrodo.
Consultas sobre equipamentos relacionados: solicitar um orçamento
Perguntas frequentes
O que a patente CN215542414U cobre?
Ela cobre uma máquina de revestimento de bateria de lítio com uma estrutura de alimentação que troca rolos de bobina de substrato automaticamente, juntamente com uma estrutura de revestimento e uma estrutura de secagem. Os rolos em fila são retidos por um par de placas de portão acopladas hidraulicamente, e um sensor infravermelho de fim de bobina aciona um cilindro hidráulico para liberar o próximo rolo, de modo que a alimentação seja contínua.
Por que a alimentação contínua da bobina é importante em uma máquina de revestimento?
A qualidade do revestimento é a premissa básica da capacidade, segurança e consistência da bateria. Se a linha precisar ser parada sempre que uma bobina acabar, cada reinicialização adiciona um período ocioso e um transiente de revestimento. Alimentar o próximo rolo sem parar mantém a janela de revestimento estável.
Como as duas placas de portão hidráulicas dosam os rolos?
As duas placas são conectadas por um canal de óleo dentro da calha. Uma bobina descansando na segunda placa a pressiona para baixo, e o acoplamento hidráulico levanta a primeira placa na abertura da rampa, bloqueando o próximo rolo. Quando a calha esvazia, a primeira placa desce e deixa passar um rolo - um rolo de cada vez.
O que aciona a troca de rolo?
Um emissor e um sensor infravermelho ficam acima e abaixo do caminho da bobina. Quando a bobina acaba, o feixe não é mais interrompido, o sensor sinaliza o cilindro hidráulico, e a haste do cilindro empurra o núcleo gasto para fora da haste de suporte e retrai, permitindo que o próximo rolo caia na posição de trabalho.
Como a bobina revestida é seca?
A estrutura de secagem é uma caixa de secagem cuja parede superior interna carrega tubos de aquecimento, com um rolo de aquecimento contendo um aquecedor interno diretamente abaixo deles. O aquecedor e os tubos de aquecimento são conectados a uma fonte de alimentação externa e controlados por um controlador externo, secando a bobina antes que ela chegue ao rolo de bobinagem.
A patente CN215542414U ainda está em vigor?
Sim. Ela está Ativa, depositada em 1 de setembro de 2021 e concedida em 18 de janeiro de 2022, com expiração prevista para 1 de setembro de 2031.
Especificação completa e desenhos: CN215542414U no Google Patents
 assine-nos