Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- Outros equipamentos
- >
- Carretéis de Núcleos de Bobinagem para Rolo de Eletrodo
Categorias
Produtos quentes
Loading...
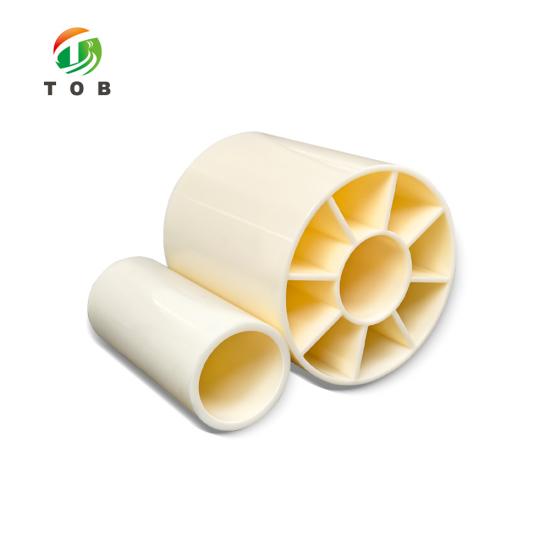


Carretéis de Núcleos de Bobinagem para Rolo de Eletrodo
Marca:
TOB NEW ENERGYitem número.:
TOB-WR-Seriespedido (moq):
1Pagamento:
L/C, T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Carretéis de Núcleos de Bobinagem para Rolo de Eletrodo - Série TOB-WR
Furos de 1 a 8 polegadas, comprimentos de 4 a 3000 mm, com diâmetro, excentricidade e retilineidade mantidos em cerca de metade da tolerância cotada para o mesmo tamanho em outro lugar
Visão Geral do Produto e Aplicações Ideais
Um rolo de eletrodo é tão preciso quanto o núcleo em que está bobinado. O núcleo é a referência rotativa para o suporte de desbobinagem, o calandro e a cortadeira, e qualquer erro que o núcleo apresente vai diretamente para o rolo como desvio, oscilação de borda ou ondulação de tensão que surge mais tarde como variação na espessura do revestimento. A série TOB-WR é o núcleo que fornecemos para essa tarefa: furos de 1 a 8 polegadas, comprimentos de 4 a 3000 mm e quatro tolerâncias — diâmetro externo, furo, excentricidade e retilineidade — mantidas mais rígidas do que os núcleos geralmente cotados no mesmo tamanho nominal.
A série foi construída para uso repetido, em vez de uma única passagem pela linha. Furos de 1 polegada a 8 polegadas cobrem os eixos expansíveis (mandréis) tanto em um revestidor de laboratório quanto em uma bobinadora de produção; comprimentos de 4 mm a 3000 mm cobrem desde um comprimento cortado curto até um núcleo de produção de largura total. Onde nenhum tamanho padrão se encaixa, o furo, a espessura da parede e o comprimento são feitos sob encomenda, que é como uma boa parte dos núcleos mostrados nesta página sai da oficina.
Ideal para:
- Linhas de revestimento de eletrodos, onde o rolo desbobina sob tensão e qualquer erro no núcleo torna-se desvio da faixa (web) na folga de revestimento
- Calandros e prensas de laminação, onde o eletrodo é rebobinado em um núcleo após a compactação
- Corte longitudinal e seccionamento, onde o rolo estreito acabado deve girar de forma precisa em um núcleo novo
- Secagem a vácuo, onde o rolo é cozido em seu núcleo e reutilizado posteriormente
- Revestidores de laboratório operando com mandréis de 1 polegada ou 3 polegadas, e linhas-piloto alternando entre ambos
- Grupos de pesquisa que manuseiam comprimentos de corte curtos, onde um núcleo de 3000 mm não é a resposta
Esta página cobre o núcleo em si, não o hardware ao redor dele. O eixo, mandril de fixação (chuck) ou mandril expansível que suporta o núcleo pertence à máquina: se você precisar desse lado da linha, o dispositivo automático de bobinagem e desbobinagem para processamento de rolos de eletrodos de bateria é a página para ler. Um núcleo também não pode corrigir uma faixa (web) que já está oscilando — ele só pode evitar adicionar mais oscilação.
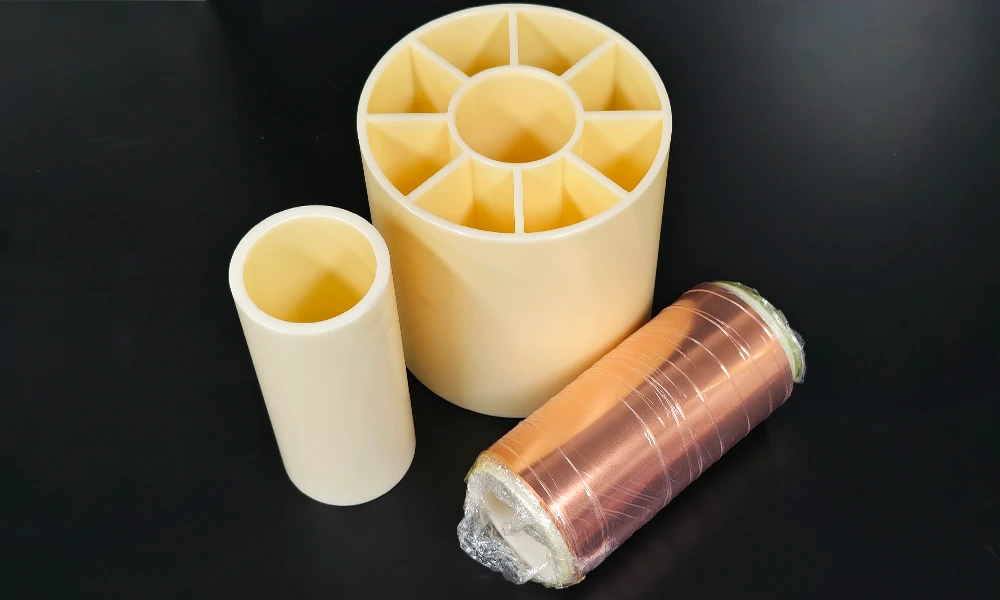
Um rolo de folha de cobre bobinado em um dos nossos núcleos pequenos, ao lado de dois núcleos nus de diferentes furos.
Especificações Completas
Três coisas decidem se um núcleo é utilizável na sua linha: o que ele encaixa, qual tolerância ele mantém e de que material é feita a sua parede. As tabelas abaixo cobrem os dois primeiros. O envelope de tamanho vem primeiro, depois os tamanhos que mantemos mais próximos, seguido pela tabela de tolerância que separa esta série dos núcleos geralmente cotados no mesmo tamanho nominal.
1. Envelope de Tamanho
| Item | Intervalo |
|---|---|
| Furo, diâmetro interno | 1 a 8 polegadas |
| Comprimento | 4 a 3000 mm |
| Diâmetro externo e parede | Definido pelo furo que você encomenda; os tamanhos que mantemos mais frequentemente estão na tabela seguinte |
| Trabalho personalizado | Furo, espessura da parede e comprimento fora dos tamanhos padrão podem ser feitos sob encomenda |
2. Tamanhos Mantidos com Maior Frequência
| Furo, diâmetro interno | Espessura da parede | Comprimento |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 a 2000 mm |
| 153 mm | 11,5 mm | 35 a 2000 mm |
Estes três são os tamanhos que fabricamos com mais frequência, não o limite do que podemos fazer. Um furo que não está nesta lista é um pedido, não uma recusa.
3. Tolerância em relação ao mesmo tamanho em outro lugar
| Item | Unidade | Outros fornecedores, 3 polegadas x 8,5 mm | TOB-WR, 3 polegadas x 8,5 mm |
|---|---|---|---|
| 1. Diâmetro externo | mm | 0,2 | 0,1 |
| 2. Diâmetro interno | mm | 0,4 | 0,25 |
| 3. Excentricidade | mm | 0,2 | 0,12 |
| 4. Retilineidade | mm por 600 mm | 0,52 | 0,2 |
Todos os quatro valores estão em mm e são indicados para o mesmo tamanho nominal, um furo de 3 polegadas com uma parede de 8,5 mm. A coluna da esquerda é a tolerância indicada para núcleos comparáveis de outros fornecedores; a coluna da direita é aquela em que esta série é inspecionada. Vale a pena verificar ambas em relação a uma amostra antes de se comprometer com uma quantidade de produção.
4. Dimensões usadas nesta página

Secção através de um núcleo: D é o diâmetro externo em que a alma é enrolada, d é o furo que tem de encaixar no seu mandril, L é o comprimento.
| Diâmetro externo D | Diâmetro interno d | Comprimento L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Menos de 300 |
Dimensões em mm. O diâmetro interno de 76,5 mm está listado para três diâmetros externos a um comprimento de 500 a 800 mm; o diâmetro interno de 152,7 mm com um comprimento inferior a 300 mm. Diga-nos o diâmetro interno de que necessita e confirmaremos o diâmetro externo correspondente por escrito antes de o pedido ser efetuado.
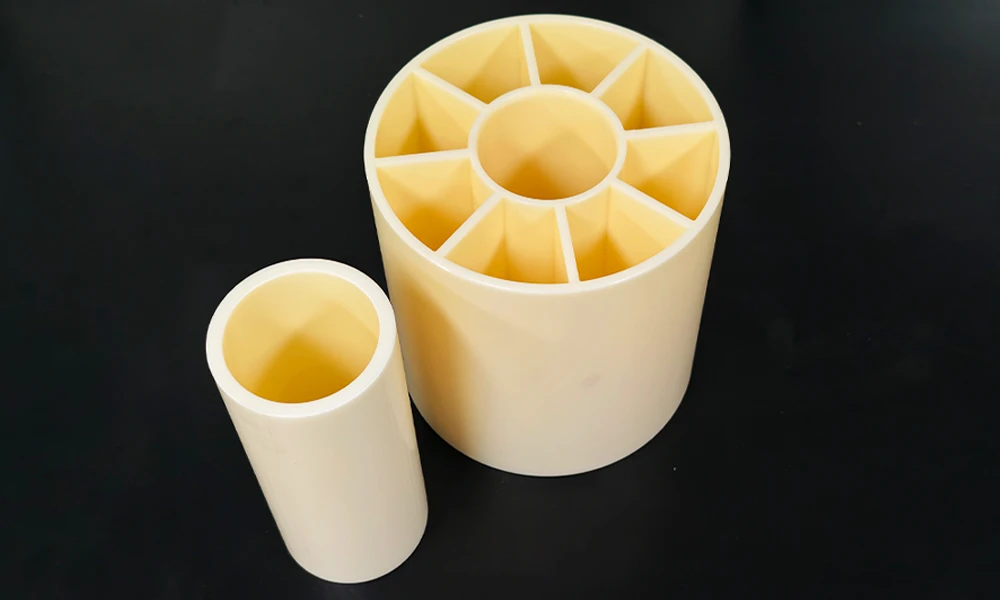
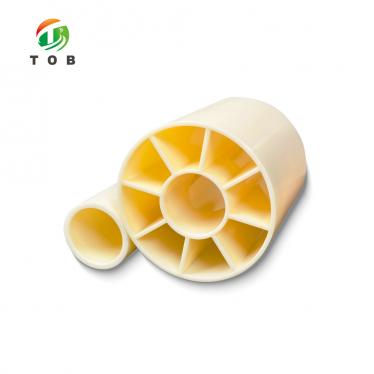
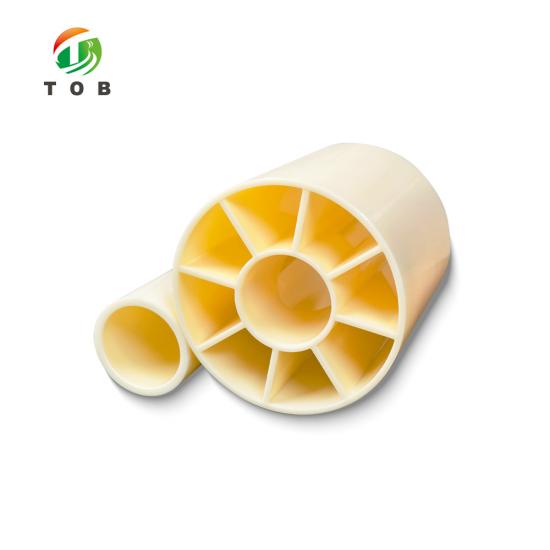
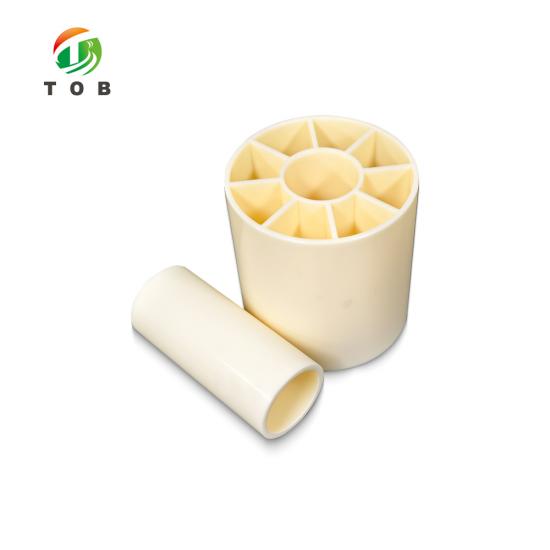
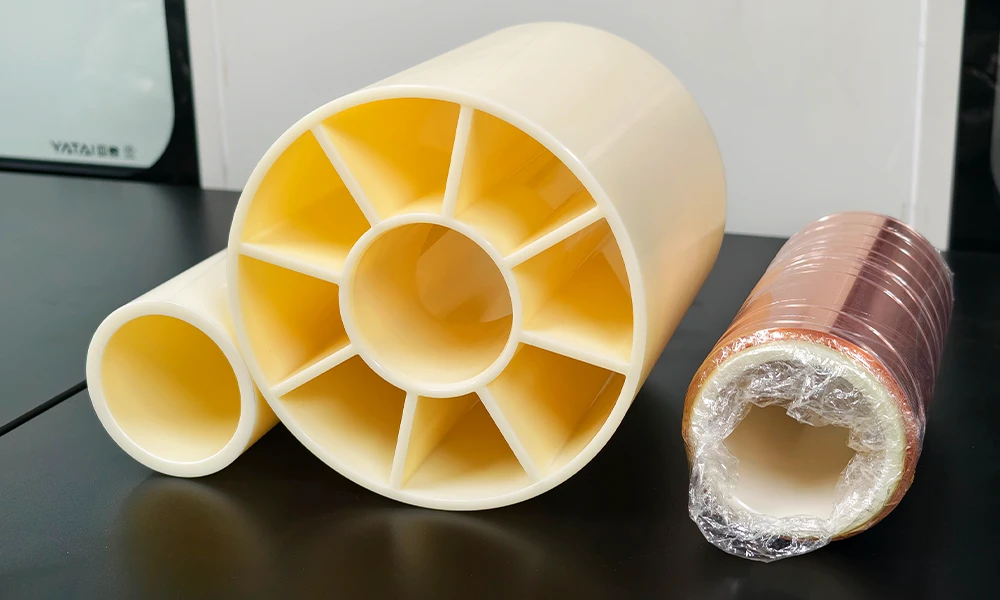
Dois diâmetros internos da gama TOB-WR, ambos nervurados no interior. Os diâmetros internos, a parede e o comprimento são fabricados de acordo com o tamanho que especificar no pedido.
Gama da Série e Como Especificá-la
Um pedido de tubete requer quatro números e um peso. Os quatro números são o diâmetro interno, a espessura da parede, o comprimento e a tolerância que você deseja inspecionada; o peso é o rolo bobinado que o tubete deve suportar. Forneça esses cinco dados e a cotação retornará com um tubete específico, e não com uma faixa para você refinar depois.
- Diâmetro interno- de 1 polegada a 8 polegadas. O diâmetro interno deve liberar o mandril quando liberado e ainda segurar o rolo quando carregado, motivo pelo qual a tolerância do diâmetro interno é cotada em 0,25 mm e não em 0,4 mm.
- Espessura da parede- 6, 8 ou 11,5 mm nos três diâmetros internos padrão. A parede suporta o rolo; uma parede fina em um rolo pesado deforma-se sob tensão e a deformação permanece no eletrodo após o desbobinamento.
- Comprimento- 4 mm a 3000 mm. Qualquer medida menor que a largura da banda deixa a borda sem suporte; qualquer medida maior deve encaixar no envelope do mandril da máquina.
- Tolerância- os quatro valores na tabela 3 são aqueles para os quais esta série é inspecionada. Se a sua linha precisar que um deles seja mantido mais restrito, especifique qual e ele se tornará parte da cotação.
Nada nos tamanhos acima é fixo. Diâmetros internos fora de 1 a 8 polegadas, paredes diferentes das três listadas e comprimentos fora de 4 a 3000 mm são todos feitos sob encomenda – esse é o caminho normal para uma linha que já foi construída em torno de um mandril específico.
Por que quatro tolerâncias decidem o rolo, e não apenas uma
A maioria dos pedidos de tubetes é feita com base em um único número: o diâmetro interno. É o número que deve encaixar no mandril, portanto, é o número que é verificado. Mas o rolo não se importa apenas com o diâmetro interno. O que o espaço de revestimento vê é a superfície externa do rolo bobinado, e essa superfície carrega a soma de quatro erros distintos – quão redondo é o exterior, quão deslocado o diâmetro interno está do centro, quão reto o tubete é ao longo de seu comprimento e quão bem o diâmetro interno se ajusta ao eixo.
A excentricidade é o fator que surpreende as pessoas. É o desvio entre o eixo do diâmetro interno e o eixo da superfície externa, de modo que um tubete com 0,2 mm de excentricidade apresenta uma superfície que sobe e desce nessa quantidade uma vez por revolução. Em um revestidor operando em alta velocidade, isso não é um defeito cosmético: é uma alteração periódica na trajetória da banda e acaba no revestimento como uma ondulação de espessura na mesma frequência. Manter a excentricidade em 0,12 mm em vez de 0,2 mm elimina aproximadamente 40 por cento desse movimento antes mesmo que a banda o veja.
A retilineidade funciona de maneira diferente. Um tubete que está arqueado ao longo de seu comprimento não move a banda para cima e para baixo; ele a desvia lateralmente. O guia de banda passa então o funcionamento corrigindo um desvio que o tubete continua reintroduzindo, e a posição da borda na cortadeira se move com ele. É por isso que a retilineidade é cotada por 600 mm, em vez de como um valor único – uma curvatura é uma taxa, e quanto mais longo for o tubete, mais você acumula dela. A 0,52 mm por 600 mm, um tubete de 2000 mm pode acumular bem mais de um milímetro de curvatura; a 0,2 mm por 600 mm, isso não acontece.
A tolerância do diâmetro interno é uma questão de ajuste, e ambas as direções de erro trazem custos. Se for frouxa demais, o tubete patina no mandril sob o torque de bobinamento, o que aparece como um degrau no rolo em vez de um desvio. Se for apertada demais, o tubete não desliza a frio, de modo que o operador o força ou o aquece – e ambos danificam o diâmetro interno que a próxima inspeção irá medir. Uma tolerância de diâmetro interno de 0,25 mm em um tubete de 3 polegadas é apertada o suficiente para suportar o torque e frouxa o suficiente para ser carregada manualmente.
A comparação na tabela 3 deve ser tratada como uma afirmação e não como um fato até que você a tenha medido. A coluna da esquerda é a tolerância cotada para tubetes comparáveis de outros fornecedores no mesmo tamanho nominal; a coluna da direita é o padrão para o qual esta série é inspecionada. Peça um de cada, coloque um micrômetro e um relógio comparador neles, e a tabela se sustentará ou não – o que é uma base muito melhor para um pedido de produção do que qualquer catálogo.
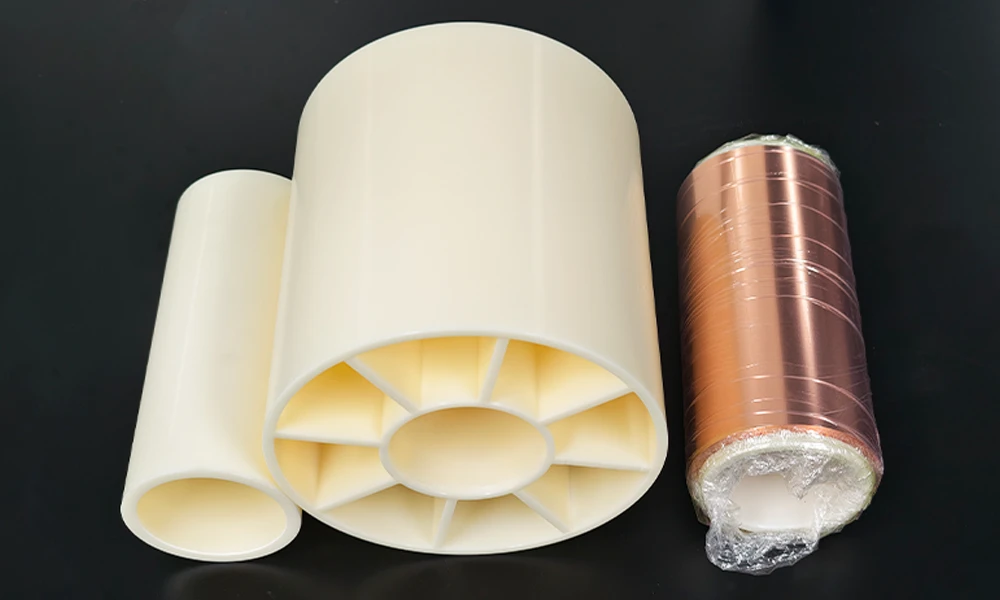
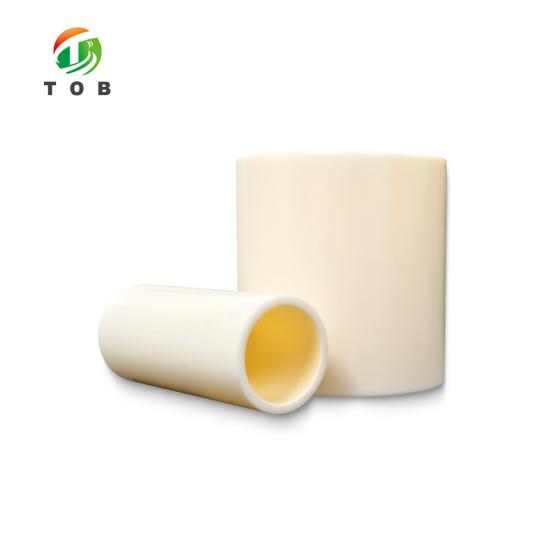
Tubete e rolo lado a lado: a espessura da parede escolhida deve suportar o rolo, e não apenas posicioná-lo.
Principais características de engenharia
- Faixa de diâmetro interno de 1 polegada a 8 polegadas.Uma única série abrange um revestidor de laboratório com um mandril de 1 polegada e uma bobinadeira de produção com um eixo de 6 ou 8 polegadas, para que uma linha piloto não precise trocar de fornecedor de tubetes ao expandir a escala.
- Diâmetro interno mantido em 0,25 mm a 3 polegadas.Apertado o suficiente para suportar o torque de bobinamento sem patinar, frouxo o suficiente para que o tubete ainda deslize para o mandril manualmente.
- Diâmetro externo mantido em 0,1 mm.Metade da tolerância cotada para o mesmo tamanho em outros lugares, que é o valor que define com quanto desvio radial o rolo começa.
- Excentricidade mantida em 0,12 mm.O desvio entre o eixo do diâmetro interno e o eixo externo, inspecionado em vez de presumido – é a fonte da ondulação de uma vez por rotação que um revestidor não consegue remover a jusante.
- Retilineidade mantida em 0,2 mm por 600 mm.Uma taxa, e não um total, portanto, ela escala com o tubete que você pede em vez de ficar escondida atrás de um comprimento de referência curto.
- Três opções de parede, comprimentos de 4 mm a 3000 mm.Paredes de 6, 8 e 11,5 mm nos diâmetros internos padrão, com o comprimento cortado de acordo com a largura da banda que você opera, e não com um tamanho de estoque.
- Parede com nervuras, vários tamanhos de diâmetro interno.As nervuras internas visíveis nas fotografias mantêm a parede rígida nos pesos que esses tubetes suportam; o diâmetro interno e o padrão de nervuras seguem o tamanho que você solicita.
Manuseio, armazenamento e inspeção
1. Carregamento de um tubete
- Meça antes de carregar. Os dois números que importam são o diâmetro interno e o diâmetro externo, e ambos valem a pena ser verificados na máquina, em vez de confiar na etiqueta.
- Deslize o tubete manualmente. Se for preciso força, verifique se há rebarbas ou resíduos secos no mandril antes de alargar o diâmetro interno – o diâmetro interno é a única dimensão que você não pode recuperar.
- Apoie o tubete totalmente contra a face de referência do mandril. Um tubete que fica pendurado na ponta do mandril opera como se estivesse torto, independentemente do que diga o seu valor de retilineidade.
- Mantenha um tubete no mesmo mandril durante toda a rodada. Movê-lo entre mandris no meio do rolo reintroduz o erro de ajuste com o qual você começou.
- Gire o tubete carregado manualmente uma vez antes de começar. É mais barato detectar uma oscilação visível em baixa velocidade agora do que após 800 mm de eletrodo revestido.
2. Armazenamento e inspeção
- Armazene em uma prateleira, não no chão. Um mandril sobre o qual se andou ou passou por cima fica com uma deformação chata no diâmetro externo, e nenhuma inspeção consegue detectar isso depois que a bobina é enrolada por cima.
- Mantenha os mandris longe de fontes de calor e fora da luz solar direta. Um mandril que perdeu a forma redonda devido ao armazenamento não a recupera quando é carregado.
- Inspecione antes de cada reutilização: o furo com um calibrador tampão ou paquímetro, o diâmetro externo com um micrômetro em duas posições e uma régua de precisão ao longo do comprimento para detectar empenamento.
- Descarte um mandril quando os números mudarem, e não quando ele parecer feio. Um mandril cujas medidas estão dentro dos quatro dígitos da tabela 3 ainda está cumprindo sua função, mesmo que o exterior esteja arranhado.
Os mandris viajam com a bobina, não com a linha. Se a bobina deixar a sala de revestimento para secagem ou corte longitudinal, o forno de secagem a vácuo para rolos de eletrodos de bateria e o dispositivo de desbobinamento e bobinamento para materiais em bobina são as duas páginas que pegam o rolo onde esta termina.
O mesmo par termina. O próprio núcleo do rolo é visível dentro da película, que é a superfície que determina o quão alinhado o rolo gira.
FAQ de engenharia
Q1: Meu mandril é de 3 polegadas. Um furo de 76,5 mm vai encaixar?
Três polegadas equivalem a 76,2 mm, portanto, um furo de 76,5 mm oferece cerca de 0,15 mm de folga radial — o suficiente para deslizar manualmente, mas não para escorregar. O número a verificar é o seu mandril, e não o tamanho nominal: se ele medir acima do tamanho, a tolerância de furo de 0,25 mm começa a comprometer a folga. Envie-nos o diâmetro medido do mandril e o furo será cotado para se adequar a ele.
Q2: O que 0,12 mm de excentricidade realmente causa no meu revestimento?
Isso coloca um movimento de uma vez por revolução desse tamanho no trajeto da banda. Em 0,12 mm em vez de 0,2 mm, você removeu cerca de 40 por cento do movimento antes que o alinhador de banda ou o vão de revestimento precise lidar com ele. Você não o verá em uma única passagem; você o verá como uma faixa de espessura periódica assim que o rolo rodar em velocidade.
Q3: Por que a retilineidade é cotada por 600 mm e não como um total?
Porque uma curvatura se acumula. Um tubete que seja reto dentro de 0,2 mm ao longo de 600 mm ainda pode apresentar um desvio próximo de 0,7 mm ao longo de 2000 mm, e um único valor total ocultaria isso. Cotá-lo por 600 mm informa a taxa, para que você possa calcular o que o comprimento do seu próprio tubete fará.
Q4: Parede de 6, 8 ou 11,5 mm - como eu escolho?
A parede suporta o rolo bobinado, portanto ela segue o peso do rolo e a tensão com que você bobina, e não o mandril. Diga-nos o peso do rolo, a largura da banda e a tensão e nós lhe diremos qual das três é suficiente. Ir além da espessura necessária custa peso de tubete em cada rolo que você manuseia.
Q5: Posesso encomendar um furo que não está na sua lista?
Sim. A lista abrange furos de 1 a 8 polegadas e comprimentos de 4 a 3000 mm, e qualquer medida fora disso é feita sob encomenda. O trabalho personalizado é o caminho normal para uma linha que foi construída em torno de um mandril específico em vez do contrário.
Q6: Como faço para verificar a alegação de tolerância antes de me comprometer com um pedido de produção?
Peça um tubete do tamanho que você precisa e meça-o. O furo com um calibrador tampão ou micrômetro interno, o diâmetro externo em duas posições separadas por 90 graus, a excentricidade com um relógio comparador na superfície externa enquanto o tubete gira em seu furo, a retilineidade com uma régua de precisão ao longo do comprimento. Se os quatro valores da tabela 3 se confirmarem na amostra, eles se confirmarão no pedido.
Diga-nos o furo, a parede e o comprimento, e o peso do rolo que você bobina, e retornaremos com uma especificação de tubete e sua tolerância, não uma faixa.
Email: tob.amy@tobmachine.com | Telefone e WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última atualização: 2026-10-26
Anterior:
Modelo Fictício de Célula PrismáticaPróxima:
Dispensador Automático de Fita
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.




 assine-nos