Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- Outros equipamentos
- >
- Carretéis de Núcleos de Bobinagem para Rolo de Eletrodo
Categorias
Produtos quentes
Loading...
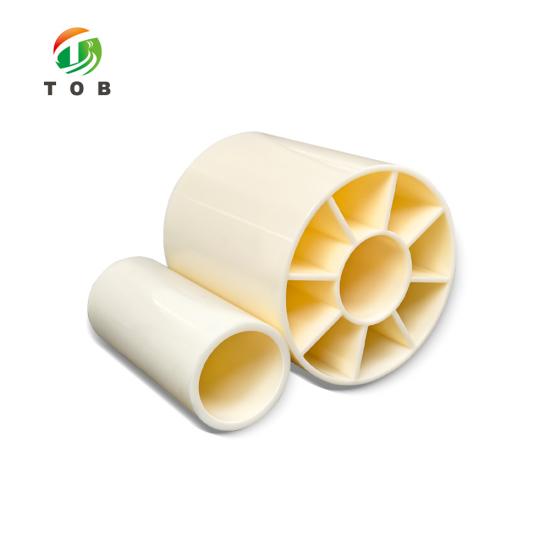


Carretéis de Núcleos de Bobinagem para Rolo de Eletrodo
Marca:
TOB NEW ENERGYitem número.:
TOB-WR-Seriespedido (moq):
1Pagamento:
L/C, T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Carretéis de Núcleos de Bobinagem para Rolos de Eletrodos - Série TOB-WR
furos de 1 a 8 polegadas, comprimentos de 4 a 3000 mm, com diâmetro, excentricidade e retilineidade mantidos em cerca de metade da tolerância cotada para o mesmo tamanho em outro lugar
Visão Geral do Produto e Aplicações Ideais
Um rolo de eletrodo é tão preciso quanto o núcleo em que está bobinado. O núcleo é a referência rotativa para o suporte de desbobinagem, a calandra e a cortadora, e qualquer erro que o núcleo apresente vai direto para o rolo como excentricidade radial, desvio de borda ou uma ondulação de tensão que surge mais tarde como variação na espessura do revestimento. A série TOB-WR é o núcleo que fornecemos para esse trabalho: furos de 1 a 8 polegadas, comprimentos de 4 a 3000 mm e quatro tolerâncias — diâmetro externo, furo, excentricidade e retilineidade — mantidas mais rigorosas do que os núcleos normalmente cotados no mesmo tamanho nominal.
A série foi construída para uso repetido, em vez de uma única passagem pela linha. Furos de 1 polegada a 8 polegadas cobrem os eixos expansíveis tanto em uma revestidora de laboratório quanto em uma bobinadora de produção; comprimentos de 4 mm a 3000 mm cobrem desde um comprimento de corte curto até um núcleo de produção de largura total. Onde nenhum tamanho padrão se encaixa, o furo, a espessura da parede e o comprimento são feitos sob medida, que é a forma como uma boa parte dos núcleos mostrados nesta página sai da oficina.
Ideal para:
- Linhas de revestimento de eletrodos, onde o rolo desbobina sob tensão e qualquer erro no núcleo se torna desvio da banda no vão de revestimento
- Calandras e prensas de laminação, onde o eletrodo é rebobinado em um núcleo após a compactação
- Corte e fenda, onde o rolo estreito acabado precisa girar de forma precisa em um núcleo novo
- Secagem a vácuo, onde o rolo é cozido em seu núcleo e reutilizado posteriormente
- Revestidoras de laboratório operando eixos de 1 polegada ou 3 polegadas, e linhas piloto transitando entre ambas
- Grupos de pesquisa que manuseiam comprimentos de corte curtos, onde um núcleo de 3000 mm não é a resposta
Esta página cobre o núcleo em si, não o hardware ao redor dele. O eixo, mandril ou eixo expansível que suporta o núcleo pertence à máquina: se você precisar desse lado da linha, o dispositivo automático de bobinagem e desbobinagem para processamento de rolos de eletrodos de bateria é a página a ser lida. Um núcleo também não consegue corrigir uma banda que já está desviando — ele apenas pode evitar adicionar a isso.
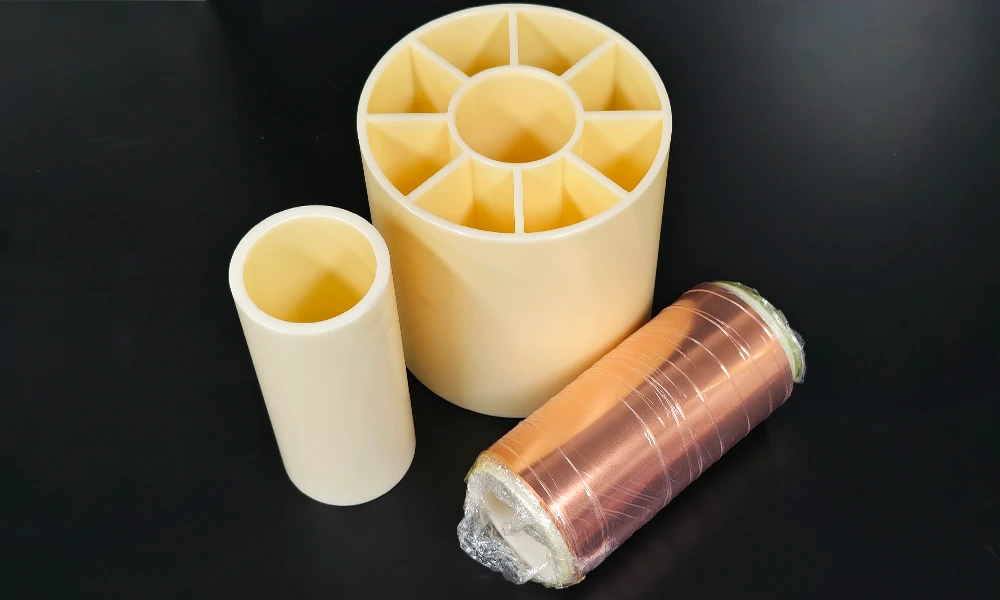
Um rolo de folha de cobre bobinado em um dos nossos núcleos pequenos, ao lado de dois núcleos nus de furos diferentes.
Especificações Completas
Três coisas decidem se um núcleo é utilizável na sua linha: o que ele encaixa, qual tolerância ele mantém e de que material é feita a parede. As tabelas abaixo cobrem os dois primeiros. O envelope de tamanho vem primeiro, depois os tamanhos que mantemos mais próximos, seguido pela tabela de tolerância que separa esta série dos núcleos normalmente cotados no mesmo tamanho nominal.
1. Envelope de Tamanho
| Item | Intervalo |
|---|---|
| Furo, diâmetro interno | 1 a 8 polegadas |
| Comprimento | 4 a 3000 mm |
| Diâmetro externo e parede | Definido pelo furo que você encomenda; os tamanhos que mantemos com mais frequência estão na tabela seguinte |
| Trabalho personalizado | Furo, espessura da parede e comprimento fora dos tamanhos padrão podem ser feitos sob medida |
2. Tamanhos Mantidos com Mais Frequência
| Furo, diâmetro interno | Espessura da parede | Comprimento |
|---|---|---|
| 76.5 mm | 6 mm | 45 / 64.5 / 77.5 mm |
| 76.8 mm | 8 mm | 35 a 2000 mm |
| 153 mm | 11,5 mm | 35 a 2000 mm |
Estes três são os tamanhos que fabricamos com mais frequência, não o limite do que podemos fazer. Um furo que não esteja nesta lista é um pedido, não uma recusa.
3. Tolerância em Comparação com o Mesmo Tamanho em Outros Lugares
| Item | Unidade | Outros fornecedores, 3 polegadas x 8,5 mm | TOB-WR, 3 polegadas x 8,5 mm |
|---|---|---|---|
| 1. Diâmetro externo | mm | 0,2 | 0,1 |
| 2. Diâmetro interno | mm | 0,4 | 0,25 |
| 3. Excentricidade | mm | 0,2 | 0,12 |
| 4. Retilinidade | mm por 600 mm | 0,52 | 0,2 |
Todos os quatro números estão em mm e são cotados para o mesmo tamanho nominal, um furo de 3 polegadas com uma parede de 8,5 mm. A coluna da esquerda é a tolerância cotada para tubetes comparáveis de outros fornecedores; a coluna da direita é aquela em que esta série é inspecionada. Vale a pena verificar ambas em relação a uma amostra antes de se comprometer com uma quantidade de produção.
4. Dimensões Usadas Nesta Página

Secção transversal de um tubete: D é o diâmetro externo em que a teia é enrolada, d é o furo que tem de encaixar no seu mandril, L é o comprimento.
| Diâmetro externo D | Diâmetro interno d | Comprimento L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Abaixo de 300 |
Dimensões em mm. O furo de 76,5 mm está listado em três diâmetros externos com um comprimento de 500 a 800 mm; o furo de 152,7 mm com um comprimento inferior a 300 mm. Diga-nos o furo de que necessita e confirmaremos o diâmetro externo correspondente por escrito antes de o pedido ser feito.
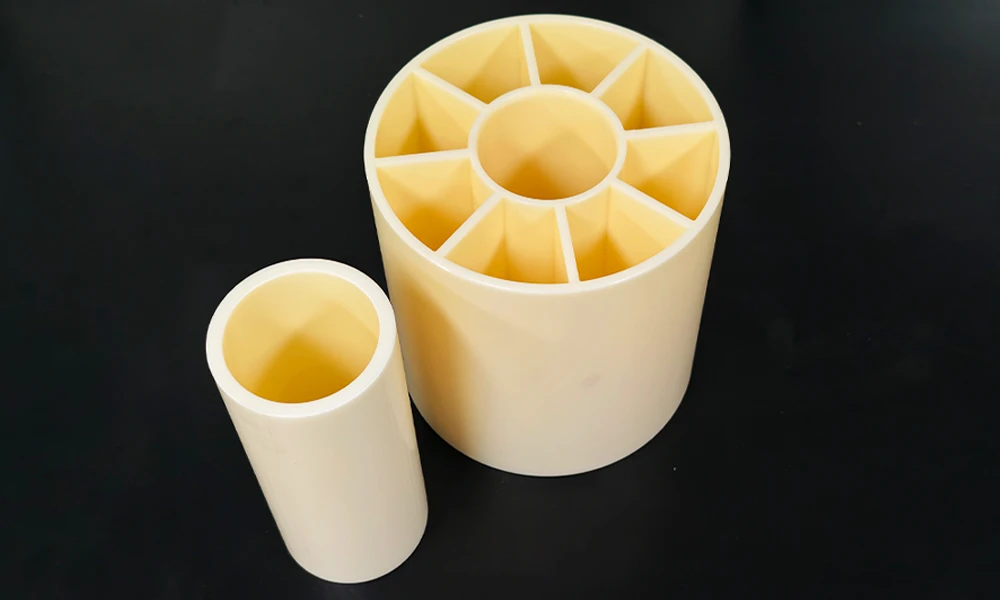
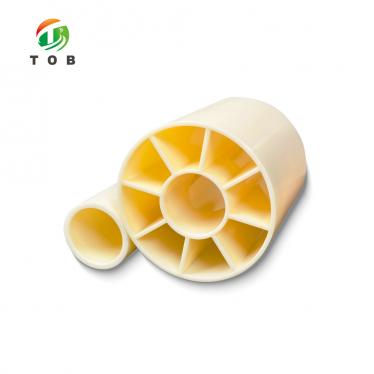
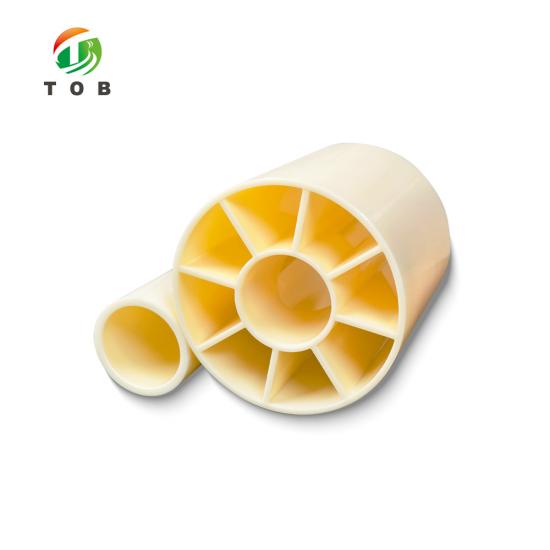
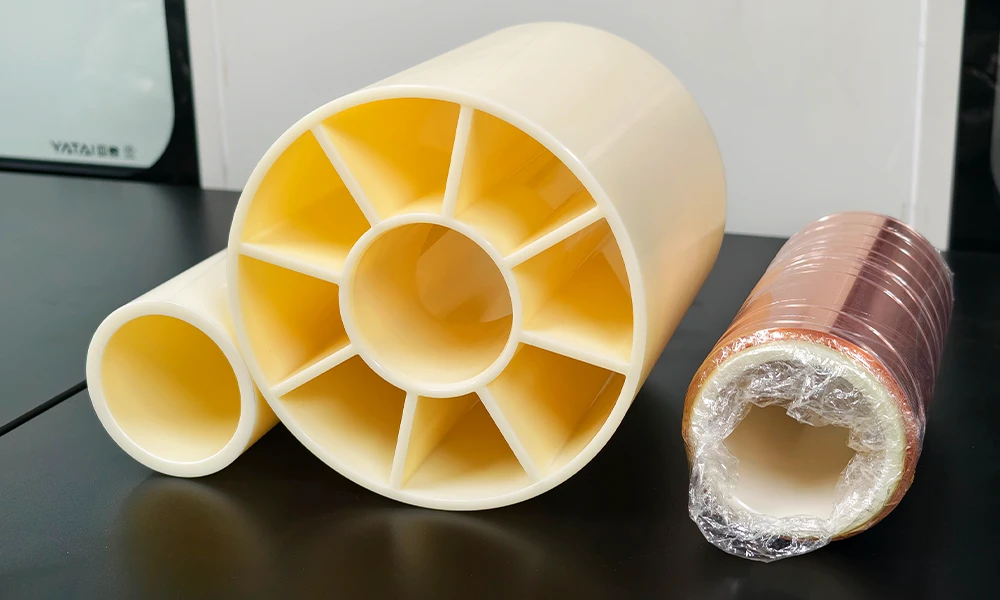
Dois furos da gama TOB-WR, ambos nervurados no interior. Os furos, a parede e o comprimento são fabricados de acordo com o tamanho que especificar no pedido.
Gama da Série e Como Especificá-la
Um pedido de tubos precisa de quatro números e um peso. Os quatro números são o diâmetro interno, a espessura da parede, o comprimento e a tolerância que você deseja inspecionar; o peso é o rolo enrolado que o tubo precisa suportar. Forneça-nos esses cinco elementos e a cotação retornará com um tubo específico, não com uma faixa para você especificar mais tarde.
- Diâmetro interno - variando de 1 polegada a 8 polegadas. O diâmetro interno precisa ter folga em relação ao mandril quando ele for liberado e ainda segurar o rolo quando estiver carregado, motivo pelo qual a tolerância do diâmetro interno é cotada em 0,25 mm e não em 0,4 mm.
- Espessura da parede - 6, 8 ou 11,5 mm nos três diâmetros internos padrão. A parede suporta o rolo; uma parede fina em um rolo pesado se deforma sob tensão e a deformação permanece no eletrodo após o desenrolamento.
- Comprimento - 4 mm a 3000 mm. Qualquer medida mais curta do que a largura da banda deixa a borda sem suporte; qualquer medida mais longa deve caber no envelope do mandril da máquina.
- Tolerância - os quatro números na tabela 3 são aqueles pelos quais esta série é inspecionada. Se a sua linha precisar de um deles mantido mais restrito, especifique qual e ele se tornará parte da cotação.
Nada nos tamanhos acima é fixo. Furos fora de 1 a 8 polegadas, paredes diferentes das três listadas e comprimentos fora de 4 a 3000 mm são todos feitos sob encomenda - esse é o caminho normal para uma linha que já foi construída em torno de um mandril específico.
Por que quatro tolerâncias decidem o rolo, e não apenas uma
A maioria dos pedidos de tubetes é feita com base em um único número: o diâmetro interno. É o número que precisa encaixar no mandril, portanto é o número que é verificado. Mas o rolo não se importa apenas com o diâmetro interno. O que a fenda de revestimento vê é a superfície externa do rolo bobinado, e essa superfície carrega a soma de quatro erros distintos: o quão redondo o exterior é, quão distante o diâmetro interno está do centro, quão reto o tubete é ao longo de seu comprimento e quão bem o diâmetro interno se ajusta ao eixo.
A excentricidade é o que surpreende as pessoas. É o desvio entre o eixo do diâmetro interno e o eixo da superfície externa, de modo que um tubete com 0,2 mm de excentricidade apresenta uma superfície que sobe e desce nessa quantidade uma vez por revolução. Em uma revestidora operando em velocidade, isso não é um defeito cosmético: é uma mudança periódica na trajetória do substrato, e ela chega ao revestimento como uma ondulação de espessura na mesma frequência. Manter a excentricidade em 0,12 mm em vez de 0,2 mm elimina aproximadamente 40 por cento desse movimento antes mesmo que o substrato o veja.
A retilineidade funciona de maneira diferente. Um tubete que está arqueado ao longo de seu comprimento não move o substrato para cima e para baixo; ele o desloca lateralmente. O guia de substrato passa então a operação corrigindo um desvio que o tubete continua reintroduzindo, e a posição da borda na cortadeira se move com ele. É por isso que a retilineidade é especificada por 600 mm em vez de como um valor único — um arqueamento é uma taxa, e quanto mais longo o tubete, mais você acumula dele. A 0,52 mm por 600 mm, um tubete de 2000 mm pode apresentar bem mais de um milímetro de arqueamento; a 0,2 mm por 600 mm, isso não acontece.
A tolerância do diâmetro interno é uma questão de ajuste, e ambas as direções de erro têm um custo. Muito frouxo e o tubete escorrega no mandril sob o torque de bobinagem, o que aparece como um degrau no rolo em vez de um desvio. Muito justo e o tubete não desliza quando frio, fazendo com que o operador o force ou o aqueça — e ambos danificam o diâmetro interno que a próxima inspeção irá medir. Uma tolerância de diâmetro interno de 0,25 mm em um tubete de 3 polegadas é justa o suficiente para segurar o torque e frouxa o suficiente para ser carregada manualmente.
A comparação na tabela 3 deve ser tratada como uma afirmação e não como um fato até que você a tenha medido. A coluna da esquerda é a tolerância cotada para tubetes comparáveis de outros fornecedores no mesmo tamanho nominal; a coluna da direita é aquilo para o qual esta série é inspecionada. Encomende um de cada, coloque um micrômetro e um relógio comparador neles, e a tabela se sustenta ou não — o que é uma base melhor para um pedido de produção do que qualquer catálogo.
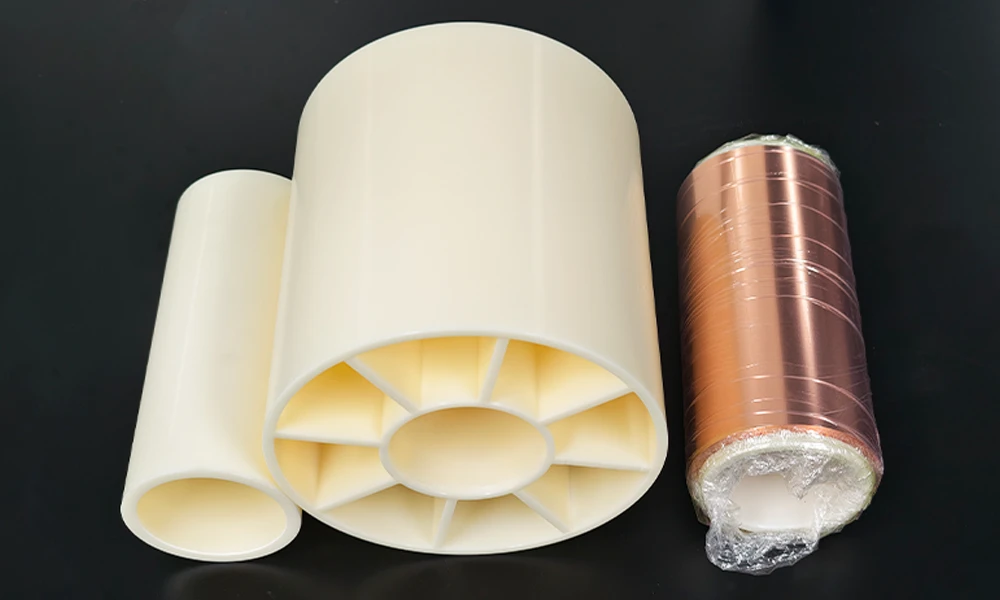
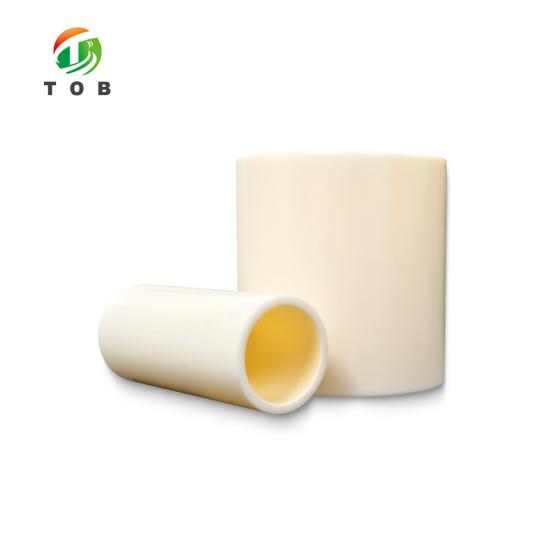
Tubete e rolo lado a lado: a espessura de parede escolhida deve suportar o rolo, e não apenas posicioná-lo.
Principais Características de Engenharia
- Faixa de diâmetro interno de 1 polegada a 8 polegadas.Uma série abrange uma revestidora de laboratório com um mandril de 1 polegada e uma bobinadeira de produção com um eixo de 6 ou 8 polegadas, de modo que uma linha piloto não precisa trocar de fornecedor de tubetes quando é escalonada.
- Furo mantido em 0,25 mm a 3 polegadas. Apertado o suficiente para transmitir o torque de bobinagem sem patinar, frouxo o suficiente para que o núcleo ainda deslize para o mandril manualmente.
- Diâmetro externo mantido em 0,1 mm. Metade da tolerância citada para o mesmo tamanho em outro lugar, que é o valor que define com quanto desvio radial o rolo começa.
- Excentricidade mantida em 0,12 mm. O desvio entre o eixo do furo e o eixo externo, inspecionado em vez de presumido — é a origem da ondulação de uma vez por revolução que uma revestidora não consegue remover a jusante.
- Retitude mantida em 0,2 mm por 600 mm. Uma taxa, não um total, portanto ela escala com o núcleo que você encomenda em vez de se esconder atrás de um comprimento de referência curto.
- Três opções de parede, comprimentos de 4 mm a 3000 mm. Paredes de 6, 8 e 11,5 mm nos furos padrão, com o comprimento cortado para a largura da banda que você opera em vez de um tamanho de estoque.
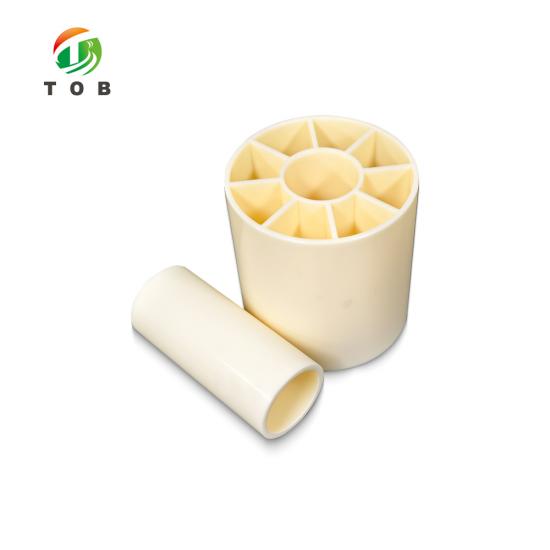
- Parede nervurada, vários tamanhos de furo. As nervuras internas visíveis nas fotografias são o que mantém a parede rígida nos pesos que esses núcleos suportam; o furo e o padrão de nervuras seguem o tamanho que você encomenda.
Manuseio, Armazenamento e Inspeção
1. Carregando um núcleo
- Meça antes de carregar. Os dois números que importam são o furo e o diâmetro externo, e ambos valem a pena ser verificados na máquina em vez de confiar na etiqueta.
- Deslize o núcleo manualmente. Se precisar de força, verifique se há rebarbas ou resíduos secos no mandril antes de alargar o furo — o furo é a única dimensão que você não pode recuperar.
- Apoie o núcleo totalmente contra a face de referência do mandril. Um núcleo que está pendurado na ponta do mandril gira como se estivesse torto, independentemente do que diga o seu índice de retitude.
- Mantenha um núcleo no mesmo mandril durante toda a corrida. Movê-lo entre mandris no meio do rolo reintroduz o erro de ajuste com o qual você começou.
- Gire o núcleo carregado manualmente uma vez antes de começar. Uma oscilação visível em baixa velocidade é mais barata de detectar agora do que após 800 mm de eletrodo revestido.
2. Armazenamento e inspeção
- Armazene em uma estante, não no chão. Um mandril sobre o qual se pisou ou que rolou apresenta uma parte plana em seu diâmetro externo, e nenhuma inspeção detecta isso assim que a banda é enrolada por cima.
- Mantenha os mandris longe de fontes de calor e fora da luz solar direta. Um mandril que se deformou saindo da forma redonda durante o armazenamento não recupera o formato quando é carregado.
- Inspecione antes de cada reutilização: o furo com um tampão passa-não-passa ou paquímetro, o diâmetro externo com um micrômetro em duas posições e uma régua de precisão ao longo do comprimento para detectar empenamento.
- Aposente um mandril quando os números se moverem, não quando ele parecer ruim. Um mandril que mede dentro dos quatro algarismos da tabela 3 ainda está cumprindo seu trabalho, mesmo que o exterior esteja arranhado.
Os mandris viajam com a bobina, não com a linha. Se a bobina sai da sala de revestimento para secagem ou para corte longitudinal, o forno de secagem a vácuo para bobinas de eletrodos de bateria e o dispositivo de desbobinamento e rebobinamento para materiais bobinados são as duas páginas que pegam a bobina onde esta termina.
O mesmo par no final. O próprio mandril da bobina fica visível dentro da folha, que é a superfície que determina quão perfeitamente a bobina gira.
Perguntas frequentes de engenharia
P1: Meu mandril expansível é de 3 polegadas. Um furo de 76,5 mm vai encaixar?
Três polegadas equivalem a 76,2 mm, portanto, um furo de 76,5 mm oferece cerca de 0,15 mm de folga radial – o suficiente para deslizar manualmente, não o suficiente para patinar. O número a ser verificado é o seu mandril, e não o tamanho nominal: se ele medir acima do tamanho, a tolerância de furo de 0,25 mm começa a consumir a folga. Envie-nos o diâmetro medido do mandril e o furo será cotado para se adequar a ele.
P2: O que 0,12 mm de excentricidade realmente causa no meu revestimento?
Isso introduz um movimento de tal tamanho, ocorrendo uma vez por rotação, no caminho da banda. Em 0,12 mm em vez de 0,2 mm, você removeu cerca de 40 por cento do movimento antes que o alinhador de banda ou a matriz de revestimento precise lidar com ele. Você não o verá em uma única passada; você o verá como uma faixa periódica de espessura assim que a bobina rodar em velocidade.
P3: Por que a retilineidade é cotada por 600 mm e não como um total?
Porque o empenamento se acumula. Um mandril que seja retilíneo dentro de 0,2 mm em 600 mm ainda pode apresentar um desvio próximo a 0,7 mm em 2000 mm, e um único valor total ocultaria isso. Cotar por 600 mm informa a taxa, para que você possa calcular o que o seu próprio comprimento de mandril fará.
P4: Parede de 6, 8 ou 11,5 mm – como escolher?
A parede suporta a bobina enrolada, portanto ela acompanha o peso da bobina e a tensão de enrolamento, e não o mandril. Informe-nos o peso da bobina, a largura da banda e a tensão, e nós diremos qual das três opções é suficiente. Optar por uma espessura maior do que a necessária adiciona peso de mandril a cada bobina que você manuseia.
P5: Posso encomendar um furo que não está na sua lista?
Sim. A lista cobre furos de 1 a 8 polegadas e comprimentos de 4 a 3000 mm, e qualquer medida fora disso é feita sob encomenda. O trabalho personalizado é o caminho normal para uma linha que foi construída em torno de um mandril específico, em vez do contrário.
P6: Como posso verificar a alegação de tolerância antes de confirmar um pedido de produção?
Peça um mandril do tamanho de que precisa e meça-o. O furo com um tampão passa-não-passa ou micrômetro interno, o diâmetro externo em duas posições separadas por 90 graus, a excentricidade com um relógio comparador na superfície externa enquanto o mandril gira sobre seu furo, a retilineidade com uma régua de precisão ao longo do comprimento. Se os quatro algarismos da tabela 3 se mantiverem na amostra, eles se manterão no pedido.
Informe-nos o furo, a parede, o comprimento e o peso da bobina que você enrola, e retornaremos com uma única especificação de mandril e sua tolerância, e não com uma faixa.
E-mail: tob.amy@tobmachine.com | Telefone e WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última atualização: 2026-10-26
Anterior:
Modelo Fictício de Célula PrismáticaPróxima:
Dispensador Automático de Fita
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos