Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- forno de cozimento de bateria e materiais
- >
- forno a vácuo de bateria
- >
- Estufa a Vácuo de Alta Temperatura com Aquecimento por Contato
Categorias
Produtos quentes
Loading...
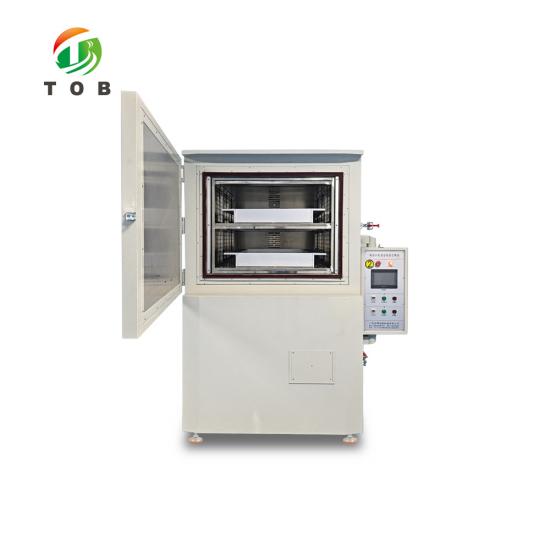
Estufa a Vácuo de Alta Temperatura com Aquecimento por Contato
Marca:
TOB NEW ENERGYitem número.:
TOB-GZK03-K1pedido (moq):
1 setPagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Forno de Alto Vácuo com Aquecimento por Contato para Secagem de Células e Eletrodos - TOB-GZK03-K1
Três camadas, porta única, aquecimento por contato na placa base até 100 °C, 10 Pa vazio e 50 a 100 Pa em funcionamento, sistema de bomba de parafuso a seco
Visão Geral do Produto e Aplicações Ideais
O TOB-GZK03-K1 é um forno de alto vácuo de porta única e três camadas para remoção de água de células de íon-lítio e eletrodos antes do preenchimento com eletrólito. Ele é construído em sete conjuntos: o rack, a cavidade interna, o sistema de vácuo e nitrogênio, a peça de controle elétrico, a peça de circulação externa, a peça de circulação interna e a peça de contato. Cada uma das três camadas pode ser bombeada, purgada e aquecida de forma independente, o que é a diferença entre um forno que assa um lote de cada vez e um forno que mantém três lotes em estágios diferentes do mesmo ciclo.
A palavra que importa no nome é contato. O calor chega à carga por três vias em um forno a vácuo, e elas não são equivalentes: radiação das paredes, convecção de um gás em circulação e condução de uma superfície que a peça está tocando. Em um vácuo há muito pouco gás para fazer convecção, de modo que um forno puramente de ar quente se torna um radiador e a taxa de secagem é definida por quanta carga pode ver a parede. Este forno coloca uma placa de aquecimento de silicone sob cada camada, a bandeja fica apoiada nessa placa, e o fundo da célula é aquecido por condução através da bandeja. A placa é a principal fonte de calor; o ar circulante em formato de U, com o lado esquerdo saindo e o direito entrando, com exaustão nas bordas superior e inferior, existe para manter as paredes da cavidade e o ar na mesma temperatura da placa, de modo que a carga não seja aquecida de um lado e resfriada do outro.
A segunda metade do ciclo de secagem é a sequência de vácuo e nitrogênio, e é o que realmente remove a água. O bombeamento sozinho remove a umidade livre lentamente, porque a água ligada no eletrodo ou no separador precisa primeiro se difundir para a superfície. Alternar uma retenção de vácuo com uma purga de nitrogênio seco encurta esse caminho: a purga substitui o vapor de água na cavidade por gás seco, a evacuação seguinte o remove, e o ciclo se repete. Nesta máquina, a sequência é programada, não manual. O operador define um tempo de aquecimento, um tempo de vácuo e um tempo de nitrogênio, e o CLP executa o aquecimento, bombeamento, purga e retenção pelo número de ciclos exigido pela receita.
O vácuo é produzido por um conjunto de bombas de parafuso a seco, da série BaoSi GSD, com a GSD160/1300D como a maior opção a 1300 m³/h. Uma bomba a seco é a escolha certa aqui por um motivo que não tem nada a ver com especificações: uma bomba selada a óleo envia vapor de óleo de volta para a câmara, e em um forno de secagem de baterias esse vapor pousa exatamente nas superfícies que você está tentando secar. O conjunto de bombas atende às três câmaras através de um coletor, com um intertravamento que permite que de uma a três câmaras sejam bombeadas por vez: quando uma câmara atinge o vácuo definido, a válvula de derivação fecha automaticamente antes que outra derivação abra, de modo que nunca é pedido à bomba que puxe três câmaras da atmosfera de uma só vez.
Ideal para:
- Secagem final de células prismáticas, do tipo bolsa (pouch) e cilíndricas antes do preenchimento com eletrólito, onde a especificação de água residual é a barreira para o próximo processo
- Secagem de eletrodos e separadores, onde a carga é plana e fica apoiada diretamente sobre a placa aquecida
- Linhas piloto e de pequenas séries que precisam de vários lotes em andamento ao mesmo tempo sem comprar vários fornos, porque as três camadas funcionam de forma independente
- Desenvolvimento de processos onde os tempos de vácuo, nitrogênio e retenção ainda estão sendo ajustados, já que todos os três são definidos na tela sensível ao toque em vez de por válvulas manuais
- Salas secas com suprimento de nitrogênio, onde o forno pode funcionar como um ciclo purgado com nitrogênio em vez de um ciclo de vácuo puro
Outros três fornos neste catálogo realizam trabalhos sobrepostos, e a diferença é o formato e não a qualidade. Se a sequência de secagem tiver que funcionar sem um operador, o forno de secagem automática de alto vácuo é o formato automatizado. Se duas camadas forem suficientes para o tamanho do lote, o forno de alto vácuo de camada dupla atinge 150 °C e aceita a mesma bandeja. Se o trabalho for em escala laboratorial e não de produção, o forno de laboratório a vácuo DZF-6050 é a unidade de bancada pequena. O que esta página descreve é o formato de aquecimento por contato de três camadas, e o que ele não pode fazer é secar uma carga que precise ser tombada ou rotacionada enquanto seca: as bandejas são estáticas e a placa de contato aquece apenas o que está apoiado sobre ela.
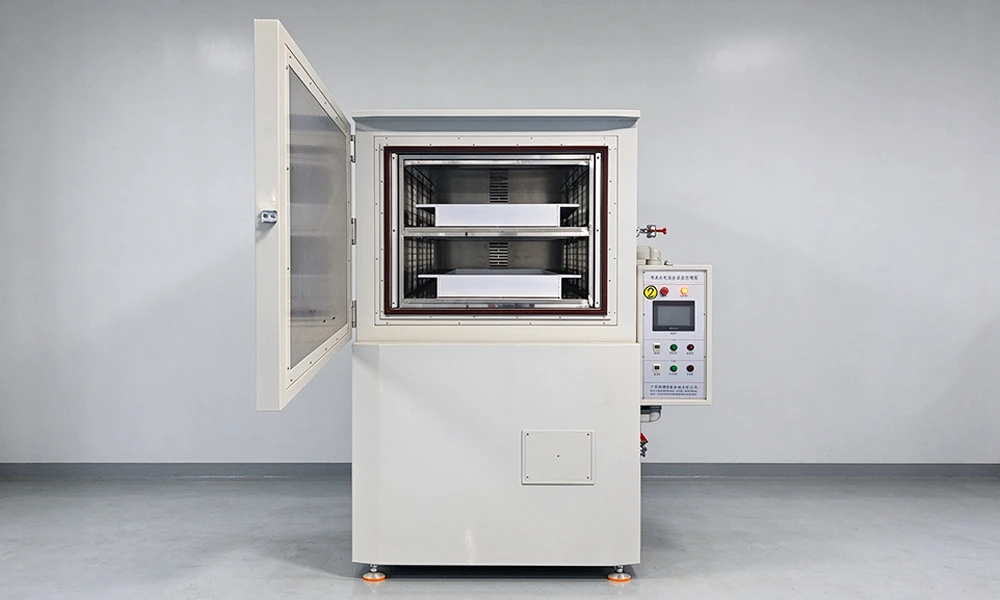
forno de alto vácuo com aquecimento por contato de três camadas e porta única TOB-GZK03-K1
Especificações Completas
As tabelas abaixo constituem a ficha técnica, reproduzida sem arredondamentos. Duas convenções devem ser mencionadas antes de lê-las. Primeiro, cada valor de vácuo é uma pressão, não uma leitura de manômetro, portanto 10 Pa significa uma pressão absoluta de 10 Pa e não um déficit de 10 Pa abaixo da atmosfera. Segundo, a uniformidade e os tempos de aquecimento são cotados para uma cavidade vazia a temperatura constante, que é a única condição em que são comparáveis entre fornecedores; uma cavidade carregada com células frias dentro dela sempre apresentará leituras diferentes.
1. Câmara, Porta e Construção
| Item | Especificação |
|---|---|
| Construção | Sete conjuntos: rack, cavidade interna, sistema de vácuo e nitrogênio, controle elétrico, circulação externa, circulação interna, aquecimento por contato |
| Camadas | Três, cada uma operando de forma independente para aquecimento, vácuo e nitrogênio |
| Tamanho da cavidade interna | Projetado de acordo com as dimensões de células e bandejas do cliente para aumentar a utilização do espaço; fixado no desenho aprovado antes da construção |
| Material da carcaça | Chapa de aço laminada a frio A3, pintada, branco-acinzentado com laranja |
| Material interno | Chapa escovada industrial de aço inoxidável, 4,0 mm de espessura |
| Porta | Porta única, resistente a explosões, resistente a pressão, com auto-alívio de sobrepressão |
| Vedação interna | Anel toroidal de borracha de silicone moldada, resistente a altas temperaturas e à corrosão |
| Método de aquecimento | Placa de aquecimento de silicone na placa base para aquecimento por contato, mais ar circulante interno; condução, radiação e convecção combinadas |
| Circulação externa | Ar circulante em formato de U: saída à esquerda, sucção à direita, exaustão pelas bordas superior e inferior |
| Resfriamento | Os aquecedores são desligados e o ar circulante dissipa o calor, encurtando o resfriamento |
| Controle | Controle automático por CLP com operação em tela sensível ao toque, modos manual e automático selecionáveis |
| Portas de vácuo e gás | Na parte traseira da máquina; porta de vácuo KF40, porta de gás seco com tubo de ar de 12 mm |
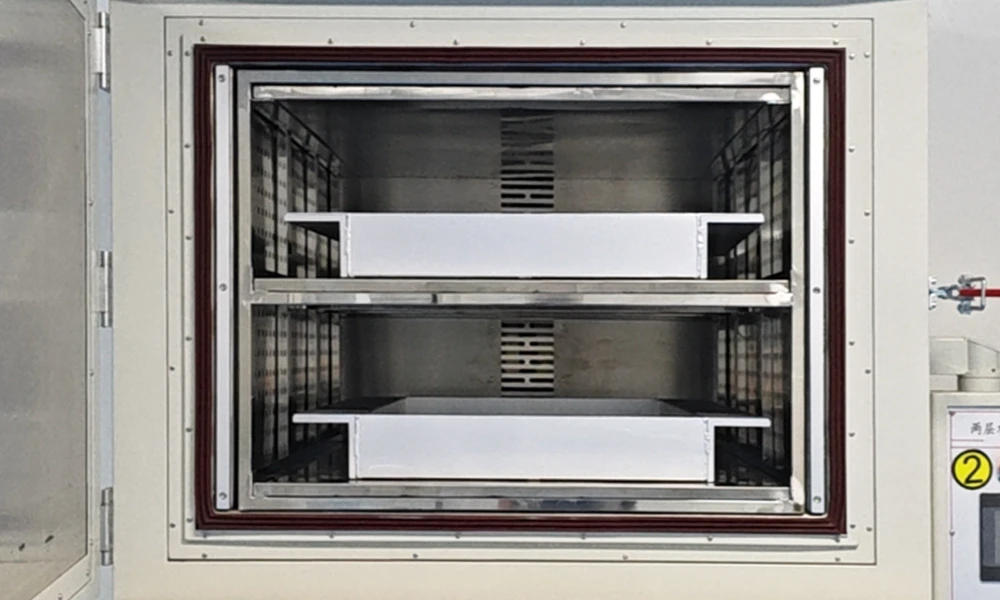
A cavidade vista através da porta aberta: as placas de contato em seus trilhos laterais, a vedação moldada ao redor da abertura e as grades de circulação na parede traseira.
2. Controle de vácuo e temperatura
| Item | Especificação |
|---|---|
| Vácuo final, cavidade vazia | Não superior a 10 Pa |
| Vácuo de trabalho | 50 Pa a 100 Pa para secagem sob alto vácuo; baixo vácuo controlado para não mais que -20 kPa, o limite inferior para troca de nitrogênio |
| Taxa de vazamento | Após bombear até o vácuo final e fechar a válvula, a pressão sobe não mais do que 500 Pa em 24 horas |
| Tempo de esvaziamento | Uma câmara da atmosfera até 10 Pa em 10 minutos ou menos, cavidade vazia |
| Faixa de temperatura | Temperatura ambiente +10 °C a 100 °C |
| Uniformidade de temperatura | ±3 °C na cavidade a temperatura constante, caixa vazia |
| Tempo de aquecimento | Temperatura ambiente até 85 °C em 30 minutos ou menos, à pressão atmosférica e vazia; a cavidade estabiliza 60 minutos após o controlador atingir o ponto de ajuste, caixa vazia |
| Perfil de aquecimento | Curva de subida da temperatura ambiente até o ponto de ajuste, linha reta uma vez a temperatura constante |
| Temperatura superficial | Não mais do que a temperatura ambiente +20 °C com a cavidade a 100 °C |
| Controle de temperatura | SSR de tiristor com PID, pequena inércia térmica; sensor de termopar tipo K; controlador de sobretemperatura separado |
| Operação por camada | Aquecimento, bombeamento de vácuo e enchimento de nitrogênio são definidos e executados por camada |
3. Requisitos de Potência, Peso e Local
| Item | Especificação |
|---|---|
| Fonte de alimentação | 380 V, 50 Hz, trifásico de cinco fios; o cliente fornece um disjuntor dedicado e a fiação externa para o forno |
| Potência nominal do forno | 30 kW |
| Potência do sistema de vácuo | 10 kW |
| Potência do chiller | 4 kW |
| Consumo de energia | Não mais do que 30 kWh no pico e 6 kWh em regime permanente, apenas para o forno, excluindo a bomba de vácuo e o sistema de refrigeração |
| Peso da máquina | Aproximadamente 1850 kg |
| Espaço livre, frente | Não menos do que 1500 mm entre a frente do forno e a parede |
| Espaço livre, laterais e traseira | Não menos do que 300 mm |
| Ar comprimido | 0,6 a 0,7 MPa através de um tubo de ar de 8 mm, apenas para o acionamento de válvulas |
| Nitrogênio | 0,1 a 0,2 MPa através de um tubo de 12 mm, 2 m³ por ciclo por forno |
| Condições ambiente | -5 a 35 °C, 40 por cento de UR ou menos, sem gás, líquido ou sólido inflamável ou explosivo nas proximidades |
Nota de dimensionamento: a ficha técnica indica o forno como 30 kW, o sistema de vácuo como 10 kW e o chiller como 4 kW, e o valor de consumo refere-se explicitamente apenas ao forno. Se o conjunto de bombas e o chiller forem fornecidos com o forno, a alimentação de entrada deve ser dimensionada a partir da soma e não apenas a partir de 30 kW. Confirme isto com o seu esquema elétrico antes de fixar o trabalho no local.
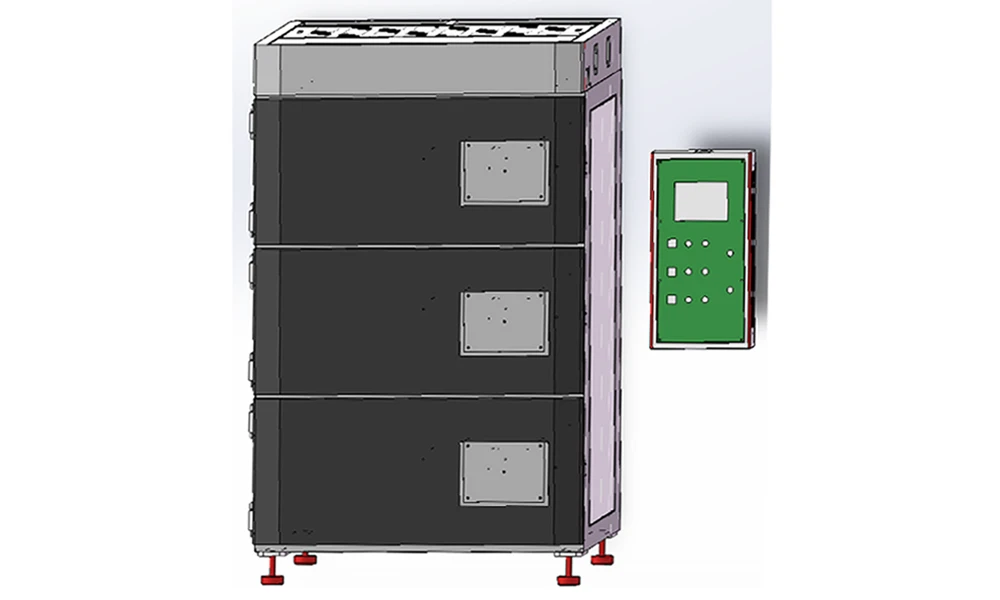
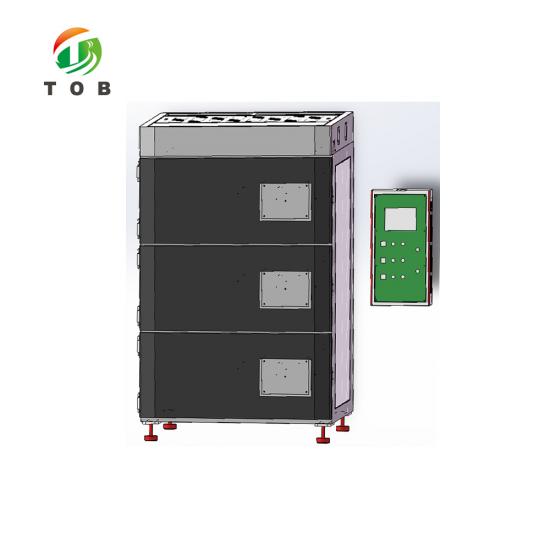
O desenho de arranjo: a pilha de camadas à esquerda e a caixa de controlo mostrada ao lado. Confirme o formato de entrega, painel integrado ou armário separado, em relação à sua planta baixa.
4. Opções do Sistema de Vácuo e Bombas
O conjunto de bombas é fornecido como parte do sistema do forno ou pode ser fornecido pelo cliente. A tabela abrange os cinco modelos de bombas de parafuso secas BaoSi GSD oferecidos, sendo o GSD160/1300D o maior e o especificado para esta máquina.
| Modelo | GSD120D | GSD160D | GSD120/600D | GSD160/1080D | GSD160/1300D |
|---|---|---|---|---|---|
| Velocidade de bombagem, m³/h | 120 | 160 | 600 | 1080 | 1300 |
| Pressão total máxima, Pa | 0,5 ou menos | 0,5 ou menos | 0,1 ou menos | 0,1 ou menos | 0,1 ou menos |
| Potência nominal do motor, kW | 3,7 | 5,5 | 2,2 + 3,7 | 3,7 + 5,5 | 3,7 + 5,5 |
| Tensão do motor, trifásico, V | 380, 400 | ||||
| Porta de entrada | KF40 | KF40 | VG80 | VG100 | VG100 |
| Porta de escape | KF40 | ||||
| Pressão da água de refrigeração, MPa | 0,1 a 0,4 | ||||
| Fluxo de água de refrigeração, L/min | 4 ou mais | ||||
| Temperatura da água de refrigeração, °C | 5 a 30 | ||||
| Conexão de água de refrigeração | G3/8 | ||||
| Pressão de purga de N2, MPa | 0,2 a 0,6 | ||||
| Fluxo de purga de N2, L/min | 12 a 50 | ||||
| Conexão de purga de N2 | G1/4 | ||||
| Pressão máxima de saída, MPa | 0,14 | ||||
| Ruído, com silenciador e válvula de retenção, dB | 70 ou menos | 70 ou menos | 68 ou menos | 70 ou menos | 70 ou menos |
| Temperatura e umidade ambiente | 5 a 40 °C, abaixo de 90 por cento de UR | ||||
| Peso, kg | 335 | 350 | 455 | 490 | 495 |
A regra do coletor faz parte da especificação, não de uma preferência operacional. Até três câmaras podem ser bombeadas ao mesmo tempo e, quando uma câmara atinge o vácuo definido, a válvula de derivação fecha automaticamente antes que outra derivação seja aberta; acima de duas camadas, o ponto de ajuste de proteção de vácuo deve ser desativado, razão pela cual a sequência é programada no CLP em vez de ficar a cargo do operador. A tubulação de vácuo segue o desenho contratual aprovado, disposto de forma a manter a bomba o mais próximo possível dos fornos conforme o layout permite, com os foles flexíveis curtos fornecidos. Quando forem necessários trechos extras de tubulação, eles são acordados com antecedência e o instalador é indicado nesse momento.
Componentes Elétricos e Mecânicos
A lista de instrumentos é deliberadamente conservadora. Um forno a vácuo passa sua vida alternando entre atmosfera e 100 Pa a 100 °C, e as peças que falham primeiro são o controlador, o SSR e as válvulas, em vez da câmara. Nomear as marcas é a forma honesta de dizer o que você está comprando.
| Nº | Componente | Marca ou especificação |
|---|---|---|
| 1 | Controlador de temperatura | Controlador inteligente digital com autopintura PID por microcomputador, Xiamen Yudian |
| 2 | Módulo de controle de temperatura | PID com tiristor SSR, Xiamen Yudian |
| 3 | Proteção contra superaquecimento | Controlador inteligente digital separado com autopintura PID por microcomputador, Xiamen Yudian |
| 4 | Sensor de temperatura | Termopar tipo K |
| 5 | Vacuômetro | Vacuômetro de resistência, Inficon, Suíça |
| 6 | Válvula de vácuo e válvula de gás | Válvula de deflexão de alto vácuo |
| 7 | CLP | Inovance |
| 8 | Tela sensível ao toque | Inovance |
| 9 | Relé de estado sólido | Yangming |
| 10 | Elemento de aquecimento | Fabricado sob medida, Hengkao |
| 11 | Disjuntor de fuga à terra | CHINT |
| 12 | Contator | Schneider |
| 13 | Modo de controle | Ciclo automático CLP para aquecimento, vácuo e enchimento de gás, cada estágio configurado na tela sensível ao toque |
Por que o aquecimento por contato remove a água mais rápido do que apenas o ar quente
O calor chega a uma carga em um forno por três vias: condução através do que estiver em contato, convecção através do gás ao redor e radiação das superfícies que o visam. À pressão atmosférica, todas as três funcionam e um forno de ar quente bem construído é adequado. Conforme a pressão cai em direção à faixa de operação desta máquina, o gás se torna rarefeito e a convecção para de transportar calor significativo, de modo que a carga fica apenas com a radiação e o contato. Um forno convencional nessas condições aquece lentamente de fora para dentro, e a última parte da carga a atingir a temperatura é a parte que seca por último.
O aquecimento por contato altera qual via é a principal. Cada camada tem uma placa de aquecimento de silicone embutida na placa base, a bandeja fica plana sobre ela e as células ficam sobre a bandeja. O caminho do calor é curto e não depende da pressão na cavidade, portanto a taxa de secagem permanece alta mesmo a 50 Pa, onde um forno de ar quente estaria com dificuldades. Esse é todo o argumento para o formato, e é por isso que o valor de temperatura na ficha técnica é apenas metade da história: o que importa em um forno de contato é que a placa permaneça no ponto de ajuste enquanto a câmara é esvaziada e purgada.
A outra metade é evitar que o resto da cavidade se torne um dissipador de calor. O caminho de ar em forma de U puxa pelo lado esquerdo, retorna pela direita e exaure ao longo das bordas superior e inferior, e o ar da parede é mantido na mesma temperatura da placa. Sem isso, a porta and as paredes laterais ficariam mais frias do que a carga, o vapor de água condensaria nelas, e a próxima evacuação teria que removê-lo novamente. É também por isso que o valor da temperatura da superfície é citado a 100 °C de temperatura da cavidade: um gabinete que funciona quente do lado de fora é um gabinete que está perdendo o calor pelo qual você está pagando.
O calor de contato é implacável em um aspecto específico, e vale a pena saber antes de especificar as bandejas. Duas interfaces ficam entre o elemento de aquecimento e a célula: da placa para a bandeja, e da bandeja para a célula. Cada uma é uma resistência térmica, e cada uma piora se as superfícies não estiverem planas e limpas. Uma bandeja que caiu, uma rebarba na parte inferior, um ponto seco de lama sob uma célula: qualquer uma dessas coisas cria um ponto frio local que o controlador não consegue ver, porque o termopar lê a cavidade em vez da célula. A carga parecerá seca por fora e molhada por dentro, e a falha seguirá a bandeja em vez do forno.
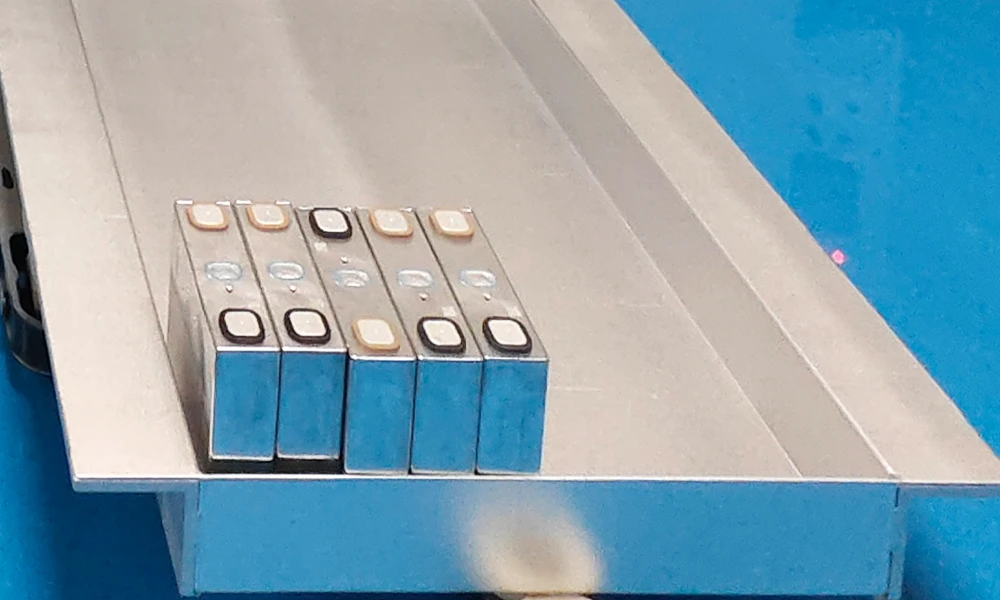
Células apoiadas em sua bandeja: a interface da bandeja para a célula, junto com a interface da placa para a bandeja abaixo dela, é por onde o calor de contato precisa passar.
A sequência de vácuo e nitrogênio é o que transforma calor em secura. A água em um eletrodo não está sentada na superfície esperando para ser bombeada para longe; ela precisa primeiro se difundir para fora através do revestimento e do separador, o que é lento. Uma retenção de vácuo puxa o vapor à medida que ele aparece, e uma purga de nitrogênio seco substitui a atmosfera da cavidade para que a próxima evacuação comece com gás seco em vez de ar úmido. Alternar os dois é mais rápido do que qualquer um deles sozinho, e é por isso que a receita pede um tempo de aquecimento, um tempo de vácuo e um tempo de nitrogênio em vez de uma única duração. O número de ciclos é a variável que é ajustada por produto.
A bomba de parafuso seco fecha o ciclo. Uma bomba selada a óleo em uma operação de remoção de água puxa vapor de água para o seu óleo, o óleo emulsifica e a pressão final sobe até que alguém troque o óleo. Uma bomba de parafuso seco não tem óleo no volume varrido, portanto a água sai com a exaustão em vez de se acumular, e não há vapor de óleo para retornar para as peças que você acabou de secar. Essa é a razão pela qual a série GSD é especificada aqui em vez de uma bomba de óleo mais barata, e é uma declaração sobre o processo e não sobre a bomba.
O que o aquecimento por contato não conserta é a geometria da carga. A placa aquece de baixo para cima, de modo que uma bandeja carregada com uma única camada de células se comporta de maneira muito diferente da mesma bandeja empilhada em três níveis: as células no topo da pilha são aquecidas por seus vizinhos e por radiação em vez da placa, e elas atrasam. Se o seu processo precisar de um tempo de retenção definido, mantenha a bandeja em camada única ou aceite um ciclo mais longo, e encare o valor de uniformidade de ±3 °C pelo que ele é: uma declaração sobre uma cavidade vazia a temperatura constante, e não uma promessa sobre o centro de uma pilha alta.
Principais características de engenharia
- Aquecimento por contato em todas as camadas. Uma placa de aquecimento de silicone está embutida na placa base de cada camada, de modo que o caminho principal do calor é por condução para a bandeja e não é enfraquecido pelo vácuo. Este é o recurso que separa o formato de um forno a vácuo de ar quente.
- Três camadas, cada uma com seu próprio ciclo. Aquecimento, vácuo e nitrogênio são definidos e executados por camada, para que uma camada possa estar assando enquanto outra está purgando e uma terceira está esfriando.
- 10 Pa vazio, 50 a 100 Pa trabalhando, 500 Pa por 24 horas. O valor de vazamento é o que deve ser considerado: uma câmara que ganha 500 Pa por dia ainda reterá 50 Pa durante um cozimento, e uma câmara que ganha 5.000 Pa não o fará.
- Uniformidade de 3 graus a partir de duas fontes de calor. A placa aquece a carga e o ar da parede em formato de U mantém a cavidade na mesma temperatura, de modo que a carga não é aquecida de um lado e resfriada do outro.
- Um conjunto de bomba de parafuso seco com intertravamento de coletor. Sem óleo no volume varrido, portanto a água sai com a exaustão, e as válvulas de derivação fecham automaticamente à medida que cada cavidade atinge o ponto de ajuste.
- Soldagem de vaso de pressão, interior de aço inoxidável de 4,0 mm. A cavidade é soldada de acordo com as práticas de vasos de pressão em vez de dobrada e costurada, o que evita que ela se deforme ao longo de milhares de ciclos de atmosfera para vácuo.
- Sete proteções, incluindo alívio de sobrepressão e fechamento automático de gás. A porta é resistente a explosão e pressão com um recurso de auto-alívio, e as entradas de gás fecham automaticamente se uma cavidade for sobrecarregada, o que economiza nitrogênio além de proteger a câmara.
Sequência de operação, segurança e manutenção
1. O Ciclo de Cozedura, Passo a Passo
O carregamento é feito com um carrinho trazido à altura da camada que está a ser preenchida, e a porta única de altura total é o que permite isso: o tabuleiro entra nos seus carris a partir do carrinho em vez de passar por uma pequena escotilha. Uma vez fechada a porta e satisfeito o interbloqueio, o ciclo corre a partir da receita. A sequência abaixo é a que o CLP executa.
- Carregue o tabuleiro de células ou eléctrodos na placa de contacto da camada a ser utilizada e feche a porta.
- Confirme a receita no ecrã tátil. O tempo de aquecimento, o tempo de vácuo e o tempo de azoto já estão definidos; iniciar a camada entrega o controlo ao CLP.
- Faça o bombeamento até ao valor de referência do vácuo.
- Encha com azoto seco até ao limite inferior de vácuo, não mais do que -20 kPa, que é o limite inferior para a troca.
- Aqueça até à temperatura definida e mantenha.
- Faça o bombeamento novamente, removendo o vapor de água que a primeira retenção expulsou da carga.
- Cozedura a vácuo durante o tempo de vácuo programado.
- Encha com azoto novamente.
- Cozedura com azoto durante o tempo de azoto programado. Os passos 6 a 9 repetem-se até o número definido de ciclos estar completo.
- Arrefeça naturalmente, com os aquecedores desligados e o ar circulante a afastar o calor.
- Descarregue o tabuleiro quando a cavidade tiver arrefecido e inicie a camada seguinte ou o lote seguinte.
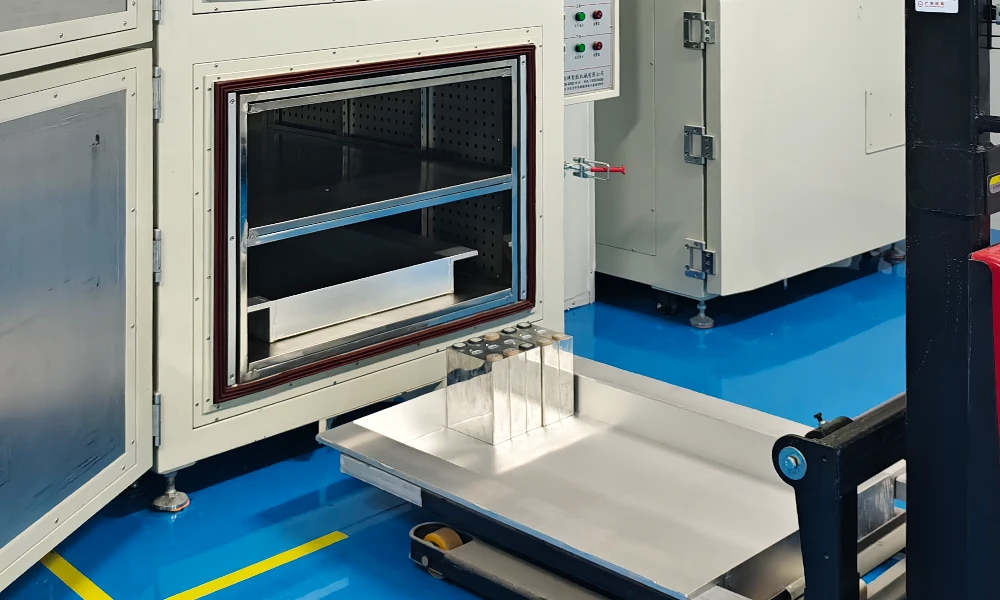
Um tabuleiro de células prismáticas trazido para a camada no carrinho de carregamento, com a placa de contacto nivelada com a plataforma do carrinho.
2. Proteção de Segurança
A lista de proteção cobre as quatro coisas que realmente correm mal num forno de vácuo: um aquecedor descontrolado, um elemento ou ventilador em curto-circuito, uma porta que é aberta sob vácuo e uma câmara que continua a encher depois de deveria ter parado. Cada um dos sete itens abaixo é um dispositivo físico, não um limite de software.
- Proteção contra temperatura excessiva na cavidade, que corta a energia automaticamente quando o limite é atingido.
- Proteção contra sobrecorrente e curto-circuito nos elementos de aquecimento.
- Proteção contra sobrecorrente e curto-circuito no ventilador de circulação interno.
- Proteção contra sobrecorrente e curto-circuito no sistema de controlo.
- Uma porta resistente a explosões construída para o efeito, com classificação para pressão e uma função de alívio automático de sobrepressão.
- Fecho automático das entradas de azoto e gás seco se uma cavidade estiver demasiado cheia, o que poupa gás e protege a câmara ao mesmo tempo.
- Um alarme sonoro e visual no final do tempo definido, por camada.
O interbloqueio da porta merece ser mencionado separadamente porque é fácil de assumir e dispendioso de errar: a cozedura não pode ser iniciada até que a porta esteja fechada e a cavidade esteja vedada. Além disso, as regras do local na folha de dados não são decoração. Não coza materiais inflamáveis, corrosivos, combustíveis ou explosivos na cavidade e mantenha a máquina afastada de uma área onde tais gases, líquidos ou sólidos estejam presentes.
3. Manutenção e O Que Realmente Se Desgasta
O consumível nesta máquina é o vedante da porta, e não o aquecedor. Um O-ring de silicone moldado que é comprimido contra uma flange de aço inoxidável uma ou duas vezes por hora, a 100 °C, numa câmara que é bombeada e ventilada, é a peça que eventualmente deixará a taxa de fuga passar dos 500 Pa por 24 horas. Fique atento a esse número: é medido vazio após um bombeamento com a válvula fechada, e uma tendência ascendente é o aviso mais precoce que receberá.
Em segundo lugar está o conjunto de bombas. Uma bomba de parafuso seca precisa da sua água de refrigeração dentro da faixa estabelecida de 0,1 a 0,4 MPa e 4 L/min ou mais a 5 a 30 °C, e precisa da purga de azoto para se manter dentro de 0,2 a 0,6 MPa a 12 a 50 L/min. A água de refrigeração que está demasiado quente ou demasiado lenta manifesta-se primeiro como uma pressão final mais alta em vez de um alarme, e é frequentemente atribuída ao vedante da câmara. Verifique a água antes de mudar o vedante.
Em terceiro lugar estão os tabuleiros, e são a coisa mais barata de manter em boas condições. Um tabuleiro plano que assenta totalmente na placa conduz; um tabuleiro com uma rebarba ou um canto empenado não o faz, e a falha manifestar-se-á como uma camada fria em vez de uma falha da máquina. Mantenha uma régua no forno, não no armazém. O mesmo se aplica aos assentos das válvulas no coletor: uma válvula defletora que não veda limpidamente faz a bomba trabalhar contra uma fuga e parece um problema da bomba a partir da tendência de pressão.
FAQ de Engenharia
P: Qual é o tamanho da cavidade que obtenho e pode ser construída em redor do meu tabuleiro?
A cavidade é desenhada em redor das dimensões das células e do tabuleiro do cliente em vez de ser escolhida de uma lista, o que é declarado na folha de dados como uma funcionalidade e é também a razão pela qual nenhuma dimensão de cavidade aparece nesta página. Envie o desenho do tabuleiro, a altura da célula e o número de tabuleiros por camada, e a cavidade será fixada no desenho aprovado antes de a construção começar. Trate qualquer tamanho de cavidade cotado sem o seu tabuleiro como um pressuposto.
P: Podem todas as três camadas ser bombeadas ao mesmo tempo?
Sim, com sequenciação. Até três câmaras podem ser bombeadas em conjunto e, quando uma câmara atinge o seu vácuo definido, a válvula de ramificação fecha automaticamente antes de outra ramificação abrir, pelo que a bomba está protegida de ser solicitada a puxar várias câmaras a partir da atmosfera de uma só vez. Acima de duas camadas, o valor de referência de proteção contra vácuo tem de ser desativado para a sequência correr, o que é uma definição em vez de uma modificação.
P: É 30 kW a carga elétrica total que tenho de fornecer?
Não, e este é o item mais frequentemente esquecido na fase de planeamento do local. O forno tem uma classificação de 30 kW, o sistema de vácuo está listado separadamente a 10 kW e o refrigerador a 4 kW. Os valores de consumo de 30 kWh em pico e 6 kWh em regime permanente são explicitamente para o forno sem a bomba de vácuo e o sistema de refrigeração. Se o conjunto da bomba e o refrigerador fizerem parte do fornecimento, dimensione a alimentação de entrada a partir do total.
P: Que utilidades têm de estar presentes no local antes da instalação?
Quatro. Eletricidade a 380 V, 50 Hz, trifásica de cinco fios com um disjuntor dedicado e a cablagem externa para o forno. Azoto a 0,1 a 0,2 MPa através de um tubo de 12 mm, permitindo cerca de 2 m³ por ciclo por forno. Ar comprimido a 0,6 a 0,7 MPa através de um tubo de 8 mm apenas para o acionamento de válvulas, pelo que um pequeno suprimento é suficiente. Água de refrigeração para a bomba a 0,1 a 0,4 MPa, 4 L/min ou mais, 5 a 30 °C. A própria sala tem de se manter entre -5 e 35 °C a 40 por cento de HR ou menos, com 1500 mm livres na frente e 300 mm nas laterais e na traseira.
P: O intervalo para em 100 °C. É suficiente para a secagem de células?
Temperatura ambiente +10 a 100 °C é o intervalo especificado, e é definido pelo que a placa de contacto e o vedante foram construídos para suportar, em vez de pelo controlador. Se é suficiente depende da sua receita: a secagem de células e eletrodos é normalmente feita bem dentro deste intervalo, razão pela qual o formato existe. Se o seu processo precisar de 120 ou 150 °C, este é o forno errado e o forno de alto vácuo de camada dupla ligado acima atinge 150 °C, ao custo da placa de contacto.
P: Porquê especificar uma bomba de parafuso seca em vez de uma bomba de óleo mais barata?
Porque a função deste forno é remover água. Uma bomba vedada a óleo absorve essa água para o seu óleo, o óleo degrada-se e a pressão atingível sobe até que o óleo seja mudado, o que transforma uma variável de processo numa tarefa de manutenção. Uma bomba de parafuso a seco não tem óleo no volume varrido, pelo que a água sai com o escape e não há vapor de óleo para refluir para as peças recém-secas. A contrapartida é um preço de compra mais elevado e um requisito de água de refrigeração que tem de ser respeitado.
Envie o seu desenho de bandeja e a sua meta de humidade, e nós responderemos com o tamanho da cavidade, a disposiçãode camadas e o modelo de bomba que o ciclo necessita.
E-mail: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última atualização: 2026-11-03
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.


 assine-nos