Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Casa
- >
- máquina de montagem de células de casca de alumínio
- >
- Máquina de alimentação de células prismáticas
- >
- Máquina manual de inserção de caixa de célula prismática
Categorias
Produtos quentes
Loading...
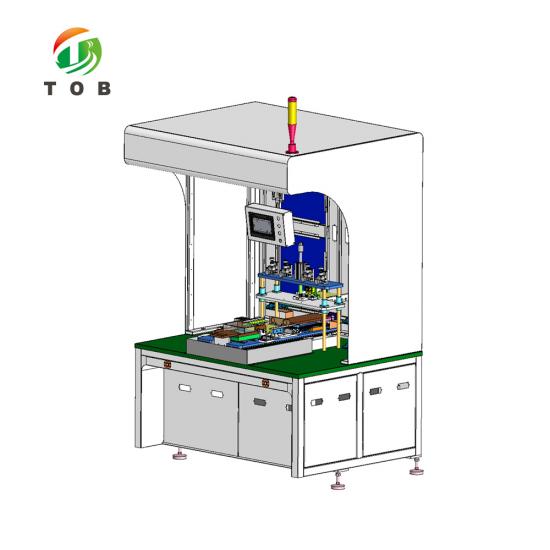
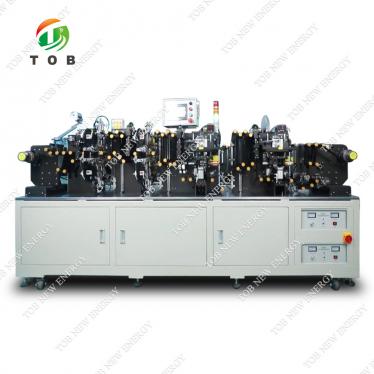
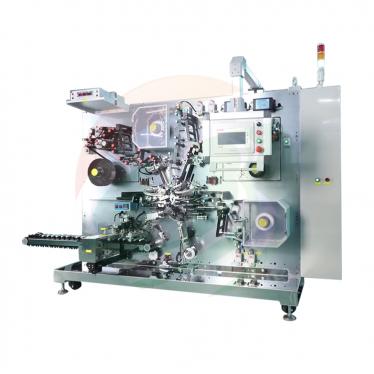
Máquina manual de inserção de caixa de célula prismática
Marca:
TOB NEW ENERGYitem número.:
TOB-MFA-200pedido (moq):
1Pagamento:
L/C,T/Torigem do produto:
Chinaporto de embarque:
XIAMEN
Máquina manual de inserção de células prismáticas em invólucro
Visão geral do produto e aplicações ideais
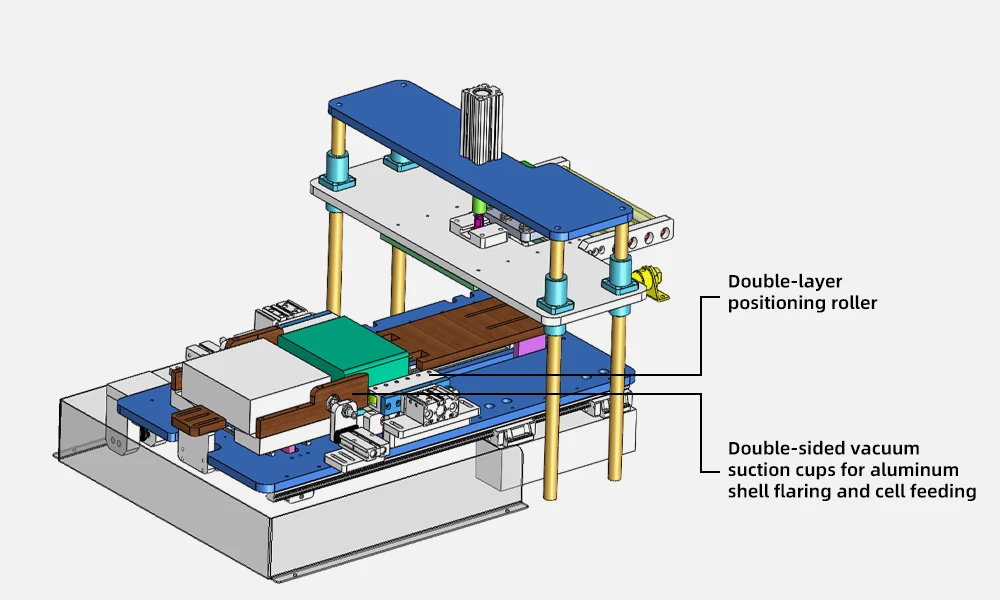
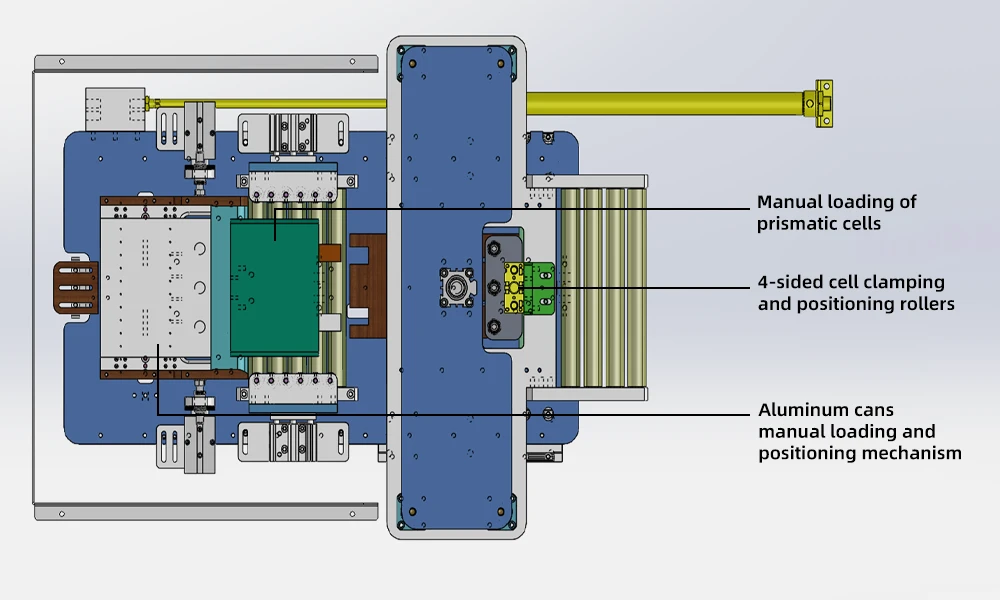
A TOB-MFA-200 é uma máquina manual de inserção de invólucros para células de bateria prismáticas. A máquina auxilia o operador na inserção da pilha de eletrodos (o conjunto empilhado ou enrolado de cátodo-separador-ânodo) no invólucro de alumínio prismático em uma orientação horizontal — a etapa comumente referida na indústria de baterias como inserção de invólucro. O design combina alimentação manual com posicionamento de precisão e um mecanismo motorizado de inserção e transferência, garantindo que o invólucro de alumínio não seja danificado ou arranhado durante o processo e que a pilha de eletrodos seja inserida de forma limpa e completa.
A TOB-MFA-200 opera com uma velocidade de produção de ≥ 3–5 ppm (dependendo da proficiência do operador), uma taxa de aprovação de ≥ 99,95% (referindo-se apenas ao descarte de produtos causado por motivos do equipamento) e uma taxa de falha de ≤ 2%. É compatível com células prismáticas dentro de uma faixa de espessura de 30–60 mm, uma faixa de largura de 50–180 mm e uma faixa de altura de 100–200 mm. Dentro desta faixa de compatibilidade, a compatibilidade da célula é alcançada ajustando o ferramental.
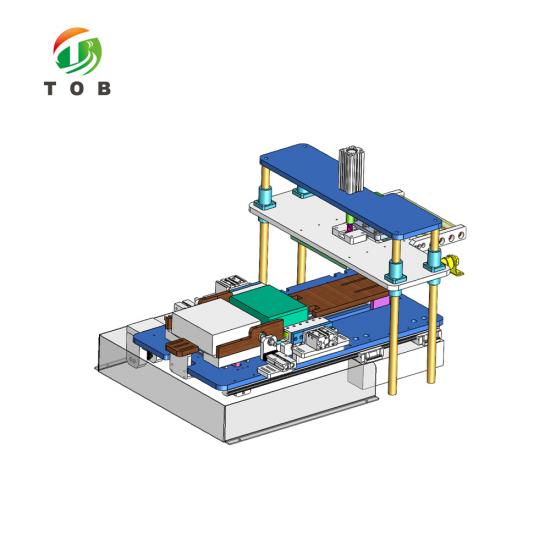
A máquina é construída em torno de um mecanismo de alimentação (colocação manual de invólucros de alumínio e pilhas de eletrodos, com posicionamento em todos os locais de colocação) e um mecanismo de inserção e transferência de invólucro que utiliza rolos de poliuretano macio para retenção e posicionamento da pilha, um módulo linear para posicionamento e transferência do invólucro de alumínio (com dados de deslocamento ajustáveis via tela sensível ao toque), um mecanismo de sucção que expande a abertura do invólucro antes da inserção e uma alça de prensagem de invólucro que permite ao operador concluir a inserção manualmente se a pilha não estiver totalmente inserida.
Ideal para:
- Linhas de produção de células de invólucro de alumínio prismático onde a pilha de eletrodos deve ser inserida no invólucro antes da vedação da tampa superior e do preenchimento com eletrólito.
- Linhas piloto e instalações de produção de pequenos lotes que precisam de uma estação de inserção de invólucro manual flexível que possa ser rapidamente alterada entre tamanhos de células.
- Laboratórios de P&D que montam protótipos de células prismáticas, onde um processo de inserção semi-manual fornece o controle do operador necessário para proteger pilhas de eletrodos frágeis.
- Fabricantes de células que exigem uma inserção de invólucro consistente e sem arranhões com altas taxas de aprovação.
Onde a inserção de invólucro se encaixa na montagem de células prismáticas
Na fabricação de uma célula de íon-lítio com invólucro de alumínio prismático, a inserção do invólucro ocorre após a preparação da pilha de eletrodos e antes da tampa superior ser soldada e o eletrólito ser preenchido. A sequência do processo é:
- Preparação da pilha de eletrodos: TAs folhas de cátodo, separador e ânodo são empilhadas ou enroladas para formar o conjunto de eletrodos, e as abas são fixadas.
- Inserção de invólucro (o papel da TOB-MFA-200): A pilha de eletrodos é inserida no invólucro de alumínio horizontalmente. Esta etapa deve ser realizada com cuidado para evitar arranhar o interior do invólucro, danificar a pilha de eletrodos ou desalinhar as abas.
- Soldagem de abas: As abas da célula são conectadas aos terminais da tampa superior ou aos coletores de corrente internos.
- Vedação da tampa superior: A tampa superior é soldada a laser no invólucro para criar uma vedação hermética.
- Preenchimento de eletrólito e vedação final: O eletrólito é introduzido através da porta de preenchimento, e a porta é vedada.
A etapa de inserção de invólucro é crítica para a qualidade porque o invólucro de alumínio tem paredes finas que podem ser amassadas ou arranhadas, e a pilha de eletrodos é frágil. A TOB-MFA-200 atende a esses requisitos por meio de rolos de posicionamento de pilha de poliuretano macio, um mecanismo de sucção que expande a abertura do invólucro para facilitar a inserção e uma alça de prensagem de invólucro manual como alternativa para concluir a inserção se o mecanismo automático não assentar totalmente a pilha.
Especificações técnicas
As tabelas a seguir contêm as especificações exatamente como fornecidas para a TOB-MFA-200.
Parâmetros do equipamento
| Nº | Item | Parâmetro | Observação |
| 1 | Velocidade de produção | ≥ 3–5 ppm | Depende da proficiência do pessoal |
| 2 | Dimensão externa | L1500 × W1500 × H1850 mm | Sujeito ao design real |
| 3 | Faixa de células de bateria compatíveis | T: 30–60 mm; L: 50–180 mm; A: 100–200 mm | Requisito: Dentro da faixa de compatibilidade, a compatibilidade da célula da bateria pode ser alcançada ajustando o ferramental |
| 4 | Taxa de falha | ≤ 2 % | Taxa de falha = MTTR/(MTBF+MTTR) |
| 5 | Taxa de aprovação | ≥ 99,95 % | Refere-se apenas ao descarte de produtos causado por motivos do equipamento |
Requisitos técnicos para cada peça
| Peça | Requisito técnico |
| Mecanismo de alimentação |
1. O modo de alimentação manual é adotado, com caixas de alumínio e pilhas de eletrodos colocadas manualmente. 2. Existem mecanismos de posicionamento em todos os locais onde as células de caixa de alumínio são colocadas. 3. Durante a operação, a caixa de alumínio não deve ser danificada ou arranhada. |
| Mecanismo de inserção e transferência de caixa |
1. Os rolos de posicionamento de pilha usam rolos de poliuretano macio para segurar e posicionar a pilha de eletrodos. 2. O mecanismo de posicionamento e transferência da caixa de alumínio usa um módulo linear para mover e ajustar a posição, com dados de curso ajustáveis via tela sensível ao toque. 3. Antes da inserção da pilha, um mecanismo de sucção expande a abertura da caixa de alumínio para facilitar a inserção. 4. Se a pilha não estiver totalmente inserida, ela pode ser empurrada manualmente usando uma alça de pressão de caixa para completar a inserção. |
Lista de marcas de componentes
| Nº | Item | Marca |
| 1 | Cilindro | AirTac |
| 2 | Válvula magnética | AirTac |
| 3 | Guia linear | TSC / AirTac |
| 4 | Relé | OMRON |
| 5 | CLP | Panasonic |
| 6 | Tela sensível ao toque | Weinview |
| 7 | Interruptor | MeanWell |
Observação: Reservamo-nos o direito de alterar as marcas dos produtos sem aviso prévio, desde que todas as especificações, qualidade e desempenho permaneçam inalterados.
Principais características de engenharia da TOB-MFA-200
-
Alimentação manual com posicionamento de precisão para inserção na carcaça
A máquina adota um modo de alimentação manual no qual o operador coloca a carcaça de alumínio e a pilha de eletrodos nas posições designadas. Mecanismos de posicionamento em todos os locais de colocação garantem que os componentes estejam alinhados corretamente antes da etapa de inserção na carcaça, protegendo tanto a carcaça quanto a pilha contra danos por desalinhamento. -
Rolos de posicionamento de pilha de poliuretano macio
Os rolos de posicionamento são feitos de poliuretano macio, proporcionando uma fixação e posicionamento suaves e sem danos da pilha de eletrodos durante o processo de inserção. O material macio evita arranhões e amassados na carcaça de alumínio — um requisito fundamental para manter a integridade da carcaça e a qualidade final da célula. -
Posicionamento da carcaça por módulo linear com ajuste via tela sensível ao toque
O mecanismo de posicionamento e transferência da carcaça de alumínio utiliza um módulo linear para mover e ajustar a posição da carcaça. Os dados de deslocamento são ajustáveis através da tela sensível ao toque, permitindo que o operador ajuste com precisão o caminho de inserção para diferentes tamanhos de célula dentro da faixa de compatibilidade. -
Abertura da carcaça assistida por sucção
Antes da inserção da pilha, um mecanismo de sucção expande a abertura da carcaça de alumínio. Isso abre a boca da carcaça para facilitar a entrada limpa da pilha de eletrodos, reduzindo o risco de arranhar o interior da carcaça ou prender as bordas dos eletrodos durante a inserção. -
Alavanca de prensagem manual da carcaça como recurso de segurança
Se a pilha não for totalmente inserida pelo mecanismo automático, o operador pode concluir a inserção manualmente usando uma alavanca de prensagem da carcaça. Este recurso garante que nenhuma pilha parcialmente inserida seja perdida e oferece ao operador controle para geometrias de pilha delicadas ou incomuns. -
Ampla faixa de compatibilidade de células
A máquina é compatível com células prismáticas em uma faixa de espessura de 30–60 mm, largura de 50–180 mm e altura de 100–200 mm. Dentro desta faixa, a compatibilidade da célula é alcançada ajustando o ferramental, proporcionando flexibilidade para diferentes formatos de célula sem a necessidade de uma máquina dedicada para cada tamanho. -
Alta taxa de aprovação e baixa taxa de falhas
A taxa de aprovação especificada de ≥ 99,95% (apenas descarte causado pelo equipamento) e a taxa de falhas de ≤ 2% demonstram a confiabilidade do processo de inserção na carcaça. A velocidade de produção de ≥ 3–5 ppm é adequada para ambientes de produção piloto e de pequenos lotes.
Resumo dos requisitos gerais do equipamento
A TOB-MFA-200 foi projetada e fabricada de acordo com os requisitos abrangentes de equipamentos que cobrem segurança elétrica, saúde ocupacional, controle de poeira e princípios TECSA de equipamentos. Os principais destaques incluem:
- Segurança elétrica: Disjuntor de ar na entrada de energia; circuitos de controle de baixa tensão com fiação padronizada; intertravamento de contato de hardware (intertravamento apenas por software não é aceitável); proteção contra sobrecarga, curto-circuito, sobretensão, excesso de curso e interferência homem-máquina.
- Isolamento e proteção do produto: Design não metálico para superfícies de transporte, mesas de trabalho e superfícies de posicionamento de pilha; materiais de cobre, níquel, zinco e cádmio estritamente proibidos em peças que entrem em contato direto ou indireto com os produtos; sem fricção seca deslizante entre produtos e equipamentos.
- Proteção de segurança: Intertravamentos de porta e cortinas de luz de segurança (não microinterruptores); botões de parada de emergência com proteção contra contato acidental; proteções que envolvem totalmente as peças móveis; cantos arredondados em todas as superfícies de contato com o produto.
- Controle de poeira: Fricção metal com metal proibida em peças móveis; materiais de latão, níquel e zinco evitados; prevenção de queda de poeira ao longo dos caminhos de movimento do produto; calhas de cabos acima das células usam correntes de cabos livres de poeira; tratamento antiferrugem em todos os componentes metálicos.
- Aparência: Cor da aparência personalizável; tubos de ar comprimido pretos, linhas de vácuo transparentes; marcações de direção de fluxo na tubulação secundária; sinais de segurança proeminentes em fontes de perigo.
- Saúde ocupacional: Ruído do equipamento
Estes requisitos gerais são implementados de acordo com os padrões de equipamentos da TOB NEW ENERGY e podem ser adaptados de acordo com as funções do equipamento e os requisitos específicos do comprador.
Recomendações práticas de operação
- Carregamento da caixa e da pilha: Coloque a caixa de alumínio e a pilha de eletrodos nas suas posições de carregamento designadas, guiadas pelos mecanismos de posicionamento. Verifique se a caixa está limpa e livre de rebarbas ou deformações antes do carregamento.
- Ajuste de ferramentas para o tamanho da célula: Ao mudar para um tamanho de célula diferente dentro da faixa de compatibilidade (T30–60, W50–180, H100–200 mm), ajuste as ferramentas de posicionamento e inserção para corresponder às novas dimensões. Defina os dados de curso do módulo linear na tela sensível ao toque para o novo formato de célula.
- Operação de inserção: Inicie a sequência de inserção da caixa. O mecanismo de sucção expande a abertura da caixa e o módulo linear avança a caixa sobre a pilha de eletrodos. Se a pilha não estiver totalmente inserida, use a alavanca de pressão da caixa para concluir a inserção manualmente.
- Proteção da caixa: Inspecione regularmente os rolos de posicionamento de poliuretano quanto a desgaste. Rolos danificados ou endurecidos podem arranhar a caixa de alumínio; substitua-os quando for observada degradação da superfície.
- Limpeza: Mantenha as superfícies de transporte, áreas de posicionamento e zona de inserção limpas de poeira metálica e detritos. O projeto segue princípios de controle de poeira, mas a limpeza de rotina ainda é necessária para manter a taxa de aprovação.
- Acesso à tela sensível ao toque: A interface de operação IHM e a interface de engenharia são controladas em telas separadas e protegidas por senhas. Os pontos de E/S são exibidos na tela sensível ao toque para facilitar a solução de problemas.
Perguntas frequentes de engenharia
P1: A TOB-MFA-200 é totalmente automática ou manual?
A TOB-MFA-200 é uma máquina de inserção de caixa manual. A alimentação das caixas de alumínio e das pilhas de eletrodos é realizada manualmente pelo operador, enquanto o mecanismo de inserção e transferência é motorizado (módulo linear, sucção e rolos de poliuretano auxiliam a inserção). Se a pilha não for totalmente inserida automaticamente, o operador conclui a inserção usando a alavanca de pressão da caixa. Este projeto semimanual oferece o controle e a flexibilidade necessários em P&D, linhas piloto e produção de pequenos lotes.
P2: Qual é a faixa de tamanho de célula compatível?
A faixa de célula prismática compatível é: espessura 30–60 mm, largura 50–180 mm e altura 100–200 mm. Dentro desta faixa, a compatibilidade da célula é alcançada ajustando as ferramentas. A velocidade de produção da máquina de ≥ 3–5 ppm depende da proficiência do operador.
P3: Como a máquina evita arranhões na caixa de alumínio durante a inserção?
Três características de design protegem a caixa: (1) os rolos de posicionamento da pilha são feitos de poliuretano macio, que segura e posiciona a pilha sem arranhar; (2) um mecanismo de sucção expande a abertura da caixa antes da inserção, permitindo que a pilha de eletrodos entre de forma limpa sem prender nas bordas da caixa; e (3) os mecanismos de posicionamento nos locais de colocação garantem o alinhamento correto antes do início da inserção. Além disso, os requisitos gerais do equipamento especificam superfícies de contato não metálicas e proíbem o atrito seco por deslizamento entre o produto e o equipamento.
P4: Como o curso de inserção é ajustado para diferentes tamanhos de célula?
O mecanismo de posicionamento e transferência da caixa de alumínio usa um módulo linear, e seus dados de curso são ajustáveis via tela sensível ao toque. Ao mudar para um tamanho de célula diferente, o operador ajusta as ferramentas para corresponder às novas dimensões e define os dados de curso correspondentes na interface da tela sensível ao toque.
P5: Quais utilidades a TOB-MFA-200 requer?
A máquina é alimentada por um sistema elétrico controlado por CLP Panasonic com relés OMRON e interruptores MeanWell, e usa componentes pneumáticos AirTac (cilindros e válvulas magnéticas) com guias lineares TSC/AirTac. Os requisitos gerais do equipamento especificam os padrões elétricos, pneumáticos e de segurança aos quais a máquina está em conformidade. Para requisitos específicos de utilidades (tensão, pressão do ar), entre em contato com a TOB com as especificações da sua instalação.
P6: Qual é o significado das especificações de taxa de falha e taxa de aprovação?
A taxa de falha de ≤ 2 % é calculada como Taxa de falha = MTTR/(MTBF+MTTR), representando a proporção do tempo de reparo em relação ao tempo total de operação. A taxa de aprovação de ≥ 99,95 % refere-se apenas ao descarte de produtos causado por motivos do equipamento, não por erros do operador ou defeitos de material recebido. Essas métricas definem a confiabilidade da máquina em um ambiente de produção.
Documentação de entrega
Os seguintes documentos de entrega são fornecidos com a TOB-MFA-200 (todos em formato eletrônico):
| Nº | Item | Quantidade | Data de entrega | Observações |
| 1 | Certificado de Conformidade do Equipamento | 1 cópia | Versão preliminar antes da chegada do equipamento; versão final antes da aceitação final | Formato eletrônico |
| 2 | Manual de Operação do Equipamento | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 3 | Manual de Manutenção do Equipamento | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 4 | Manual de Revisão do Equipamento | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 5 | Desenho de Montagem Geral | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 6 | Diagramas Esquemáticos Pneumáticos/Hidráulicos/Elétricos | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 7 | Lista de Peças de Desgaste Padrão | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 8 | Lista de Peças de Reposição | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 9 | Lista de Troca | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
| 10 | Instrução de Operação de Troca | 1 cópia | Após o FAT do equipamento e antes da chegada | Formato eletrônico |
Garantia de Qualidade e Serviço Pós-Venda
- Período de garantia: 1 ano a partir da data de aprovação na aceitação formal. Durante este período, a TOB é responsável pelo reparo e manutenção gratuitos do equipamento, incluindo a substituição de todos os componentes (excluindo consumíveis). Avarias causadas por fatores humanos ou força maior não estão cobertas pela garantia.
- Tempo de resposta: O pessoal do serviço pós-venda responde dentro de 2 horas após receber a notificação do comprador.
- Após a garantia: A TOB continua a fornecer reparo e manutenção de equipamentos, cobrando apenas taxas razoáveis de mão de obra e transporte. A substituição e compra de peças são cobradas apenas pelo custo das peças.
- Melhorias técnicas: Melhorias técnicas subsequentes e novas funções introduzidas após a compra não estão cobertas pela garantia.
Pronto para adicionar uma etapa de inserção de caixa confiável e sem riscos à sua linha de montagem de células prismáticas? Solicite uma cotação para a TOB-MFA-200, incluindo ferramentas para o seu formato de célula específico dentro da faixa de compatibilidade. Nossos engenheiros de equipamentos de produção podem fornecer uma proposta técnica e recomendação de ferramentas de troca.
tob.amy@tobmachine.com | +86 181 2071 5609
Você também pode precisar
▶ Materiais de revestimento de células prismáticas — Uma gama completa de revestimentos de células prismáticas de alumínio em vários tamanhos. Complementa a TOB-MFA-200 fornecendo as caixas de alumínio nas quais as pilhas de eletrodos são inseridas nesta máquina.
▶ Máquina de alimentação manual de células para células prismáticas — Uma máquina de alimentação manual de células para produção de células prismáticas. Complementa a TOB-MFA-200 a montante, auxiliando na alimentação e manuseio de células ou pilhas prismáticas antes da etapa de inserção na caixa.
▶ Máquina de solda a laser para tampa superior de célula prismática e vedação de porta de enchimento — Uma máquina de solda a laser para vedar a tampa superior e a porta de enchimento de células prismáticas. Complementa a TOB-MFA-200 a jusante, completando a vedação hermética da célula após a inserção na caixa.
Se você está interessado em nossos produtos e deseja saber mais detalhes, deixe uma mensagem aqui, responderemos o mais breve possível.




 assine-nos