Chinese
 English
 français
 Deutsch
 italiano
 español
 Nederlands
 日本語
 한국의


- Relatório do Mercado de Baterias da China 1º Semestre de 2026: Seis Tendências que Remodelam a Demanda por Equipamentos de Bateria
- Guia de Configuração de Laboratório de Baterias de Estado Sólido Turnkey
- Materiais Condutores para Baterias de Lítio: Guia de CNT vs Grafeno
- Guia Passo a Passo para Fazer Parceria com um Desenvolvedor de Tecnologia de Baterias de Íon-Sódio na China
- Um Guia Completo para Implementar Tecnologia Industrial de Baterias de Estado Sólido na Fabricação
Sistema Integrado de Formação de Baterias e Soluções de Classificação para Linhas de Produção Turnkey
Por Neil Zhao
Uma célula de íon-lítio sai da linha de montagem como uma coleção de materiais — eletrodos revestidos, separador, eletrólito — mas ainda não é uma bateria. Pelas próximas 12 a 48 horas, ela permanece em um gabinete de formação conectado a eletrônicos de precisão que aplicam pulsos programados de carga e descarga. Um filme invisível em nanoescala cresce na interface eletrólito-ânodo. A célula libera gases gerados por reações secundárias. Sua verdadeira capacidade — o número que aparecerá em sua ficha técnica — é medida pela primeira vez. Isso é a formação. O sistema que a executa — gabinetes de formação, câmaras de envelhecimento, unidades de classificação e a infraestrutura de dados que os conecta — é o controle de qualidade final na fabricação de baterias.Fabricantes chineses de sistemas de formação de baterias, incluindo fornecedores integrados como TOB NEW ENERGY, desenvolveram este processo como uma competência central. Este artigo aborda o que um sistema de formação e envelhecimento de baterias faz, como avaliar um e por que a integração de formação, envelhecimento e classificação em uma plataforma unificada importa mais do que as especificações de qualquer componente individual.
Módulo 1: A eletroquímica que torna a formação insubstituível
Três eventos eletroquímicos ocorrem durante a formação. Cada um define um teto de desempenho que nenhum processo subsequente pode elevar.
Formação do filme SEI
Durante a primeira carga, solventes de eletrólito e sais de lítio sofrem redução na superfície do ânodo, depositando uma camada de passivação — a interface de eletrólito sólido. O filme SEI conduz íons. Ele bloqueia elétrons. Sua qualidade — espessura, densidade, composição química, uniformidade — determina a eficiência coulombiana do primeiro ciclo, a vida útil do ciclo a longo prazo e o comportamento de segurança sob condições de abuso.
A densidade de corrente de formação controla diretamente a morfologia da SEI. Correntes mais baixas produzem filmes mais densos e uniformes ao custo de um tempo de formação mais longo. Correntes mais altas aceleram o rendimento, mas produzem filmes mais ásperos e porosos que consomem mais lítio e degradam mais rapidamente. Protocolos de formação de várias etapas — onde a corrente passa por vários níveis — equilibram a qualidade do filme com o rendimento. Uma vez que a SEI é formada, o ciclo subsequente só pode modificá-la incrementalmente. O protocolo de formação define o teto da vida útil do ciclo — uma restrição dentro da qual os engenheiros de aplicação da TOB NEW ENERGY trabalham ao desenvolver receitas de formação específicas para o cliente.
Geração de gás
A decomposição do eletrólito durante a primeira carga produz gases — etileno, hidrogênio, CO, CO₂. Em células tipo bolsa (pouch cells), esse gás deve ser coletado em uma bolsa de gás e removido antes da vedação final. O gás residual desloca o eletrólito dos poros do eletrodo, aumenta a impedância interna e pode causar o inchaço da célula. Os sistemas de formação de células tipo bolsa da TOB NEW ENERGY integram a aplicação de pressão nesses níveis para manter o contato do eletrodo enquanto fornecem um caminho de coleta de gás. Sem pressão uniforme durante a geração de gás, as camadas do eletrodo podem delaminar localmente. Células cilíndricas e prismáticas de caixa rígida gerenciam o gás através de contenção rígida, mas o acúmulo de pressão interna ainda afeta a qualidade da interface se o protocolo de formação não levar isso em conta.
Ativação e estabilização da capacidade
A formação inclui a primeira carga (formação da SEI), a primeira descarga (ativação da capacidade) e ciclos subsequentes de baixa taxa (estabilização da capacidade). A capacidade medida durante a formação é o primeiro dado real da célula — mas ela oscila ao longo dos ciclos iniciais à medida que a SEI estabiliza e os materiais do eletrodo passam por relaxamento estrutural. A taxa na qual a capacidade converge para um valor estável é, por si só, um indicador de qualidade. Células que levam muitos ciclos para estabilizar geralmente apresentam inconsistências subjacentes que reaparecerão como falhas de campo meses após o envio.
Módulo 2: Formação, envelhecimento, classificação — Um sistema, três funções
Um sistema de formação de bateria não é uma única máquina. Ele integra três funções de processo conectadas por uma arquitetura de dados.
A formação aplica os primeiros ciclos de carga-descarga. Cada célula ocupa um canal independente em um gabinete de formação, recebendo seu perfil programado de corrente e tensão. A independência do canal é crítica — a diafonia elétrica entre canais adjacentes degrada a precisão da medição individual da célula. A duração da formação varia de 12 a 48 horas, dependendo da química e do protocolo, tornando-a a etapa única mais longa na fabricação de baterias.
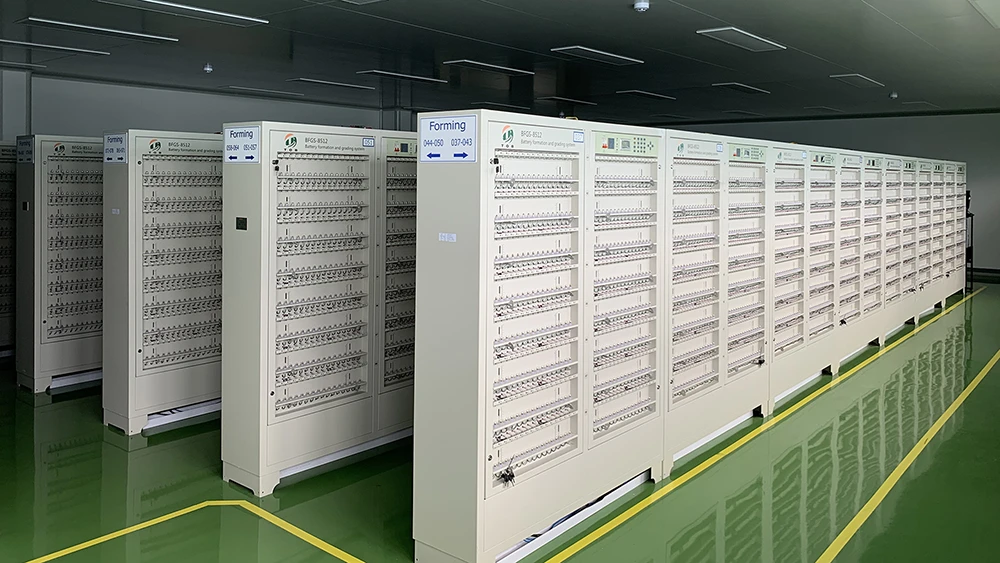
Máquina de formação de bateria cilíndrica
O envelhecimento segue a formação. As células são mantidas em temperatura controlada — envelhecimento em temperatura elevada de 35 a 45 graus Celsius seguido por envelhecimento em temperatura ambiente — por dias ou semanas. Durante este período, a SEI estabiliza, o eletrólito umedece completamente os poros do eletrodo e células com autodescarga anormal revelam-se através da queda de tensão em circuito aberto. Envelhecimento não é esperar. É um processo de triagem que leva tempo porque os processos de estabilização física e química que ele monitora levam tempo.
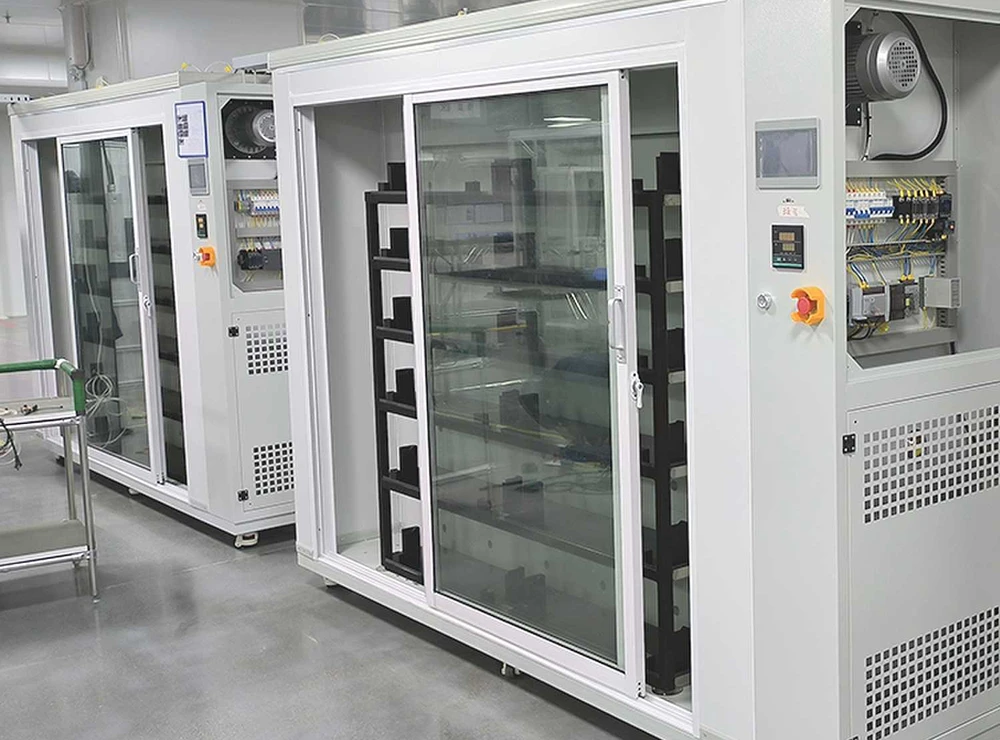
Gabinete de envelhecimento de bateria
A classificação completa a sequência. Após o envelhecimento, cada célula recebe uma medição final de capacidade e resistência interna. As células são classificadas em compartimentos de desempenho — grau de capacidade, grau de resistência interna, grau de autodescarga — para garantir que as células enviadas no mesmo lote ofereçam desempenho consistente. As tolerâncias de classificação de grau automotivo podem atingir ±0,1 por cento da capacidade nominal, exigindo uma precisão de medição que apenas eletrônicos de grau de formação de alta precisão podem oferecer.
A arquitetura de dados que conecta essas três funções é tão importante quanto o hardware. Os dados de formação — tensão, corrente, capacidade, temperatura por canal — devem fluir para a classificação para decisões de agrupamento. Os dados de envelhecimento — taxas de queda de OCV — devem fazer referência cruzada com os dados de formação para identificar células cujo comportamento de autodescarga é anômalo em relação às suas métricas de formação. Quando essas três funções vêm de fornecedores diferentes, as interfaces de dados tornam-se um projeto de engenharia separado. A TOB NEW ENERGY elimina esse problema no nível da arquitetura.
Sistemas integrados de formação-envelhecimento-classificação em uma plataforma de dados unificada evitam que essa fragmentação atrase o comissionamento da produção. As três funções compartilham uma arquitetura de dados. Os dados de formação fluem diretamente para a classificação sem exportação, importação ou conversão de formato. Para gerentes de produção que experimentaram a alternativa — três fornecedores, três formatos de dados, três conjuntos de documentação de interface — essa integração não é um recurso. É a ausência de um problema de produção recorrente.
Módulo 3: Principais especificações para equipamentos de formação de bateria
Independência de canal
A contagem de canais determina o rendimento por gabinete. A independência do canal — o grau de isolamento elétrico entre canais adjacentes — determina a precisão da medição. Para células de grau automotivo que exigem classificação de capacidade de ±0,1 por cento, a diafonia de canal não é uma especificação menor. É um critério de aprovação/reprovação.
Precisão de corrente e tensão
A precisão da corrente é normalmente especificada em ±0,05 por cento da escala total, a precisão da tensão em ±0,02 por cento. Esses números definem a precisão da classificação. Mas a precisão da folha de especificações e a precisão do mundo real divergem ao longo de meses de operação contínua 24/7. Um gabinete de formação sofre desvio de componentes. A precisão seis meses após a calibração — não a precisão no dia da instalação — determina a confiabilidade da classificação. Os sistemas de formação do fornecedor incluem especificações de desvio de longo prazo publicadas e protocolos de calibração definidos — porque, na produção, o número de precisão na ficha técnica é menos importante do que o número de precisão que o sistema ainda mantém após 5.000 horas de operação contínua.
Uniformidade de temperatura
As células geram calor durante a formação — a partir do aquecimento Joule e de reações exotérmicas de formação da SEI. Se o gabinete de formação não conseguir remover esse calor de forma uniforme, as células em diferentes posições dentro do gabinete serão formadas a temperaturas diferentes. A cinética de crescimento da SEI é dependente da temperatura. Células formadas a temperaturas diferentes desenvolvem vidas úteis de ciclo sistematicamente diferentes. A uniformidade de temperatura do gabinete deve estar dentro de ±1 grau Celsius. Os gabinetes de formação da TOB NEW ENERGY, por exemplo, mantêm uma uniformidade de ±0,5 grau.
Controle de pressão para células tipo bolsa (pouch cells)
As células tipo bolsa exigem pressão externa uniforme durante a formação — tipicamente de 0,3 a 1,0 MPa — para manter o contato do eletrodo e direcionar o gás liberado para a bolsa de coleta. A não uniformidade da pressão em toda a área da célula causa deslocamento localizado do eletrólito e perda permanente de capacidade nessa região. A planicidade da placa de pressão, a distribuição dos sensores e a resolução do controle determinam a uniformidade.
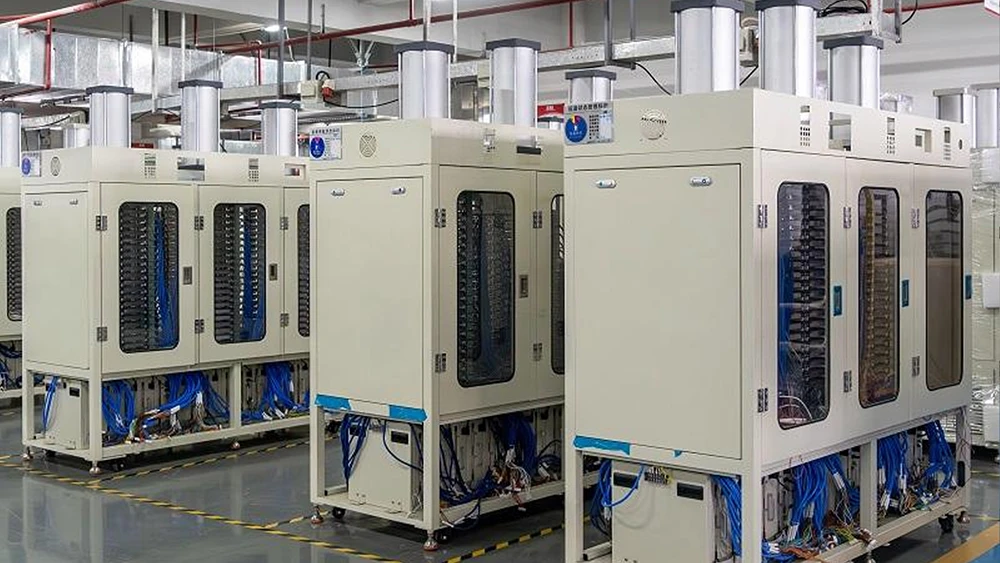
Máquina de formação por prensa térmica para células tipo bolsa
Regeneração de energia
A formação é a etapa de fabricação que mais consome energia. Uma fábrica de gigawatt-hora pode ter dezenas de milhares de canais operando simultaneamente. Os sistemas de formação regenerativa recuperam de 70 a 85 por cento da energia descarregada durante a formação, devolvendo-a à rede ou a outros canais que estão carregando. Os sistemas de formação regenerativa da TOB NEW ENERGY recuperam a energia de descarga nesse nível. Em escala de produção, isso não é uma preferência ambiental — é um custo operacional composto ao longo de uma década de serviço.
Rastreabilidade de dados
Cada célula que sai de uma fábrica de baterias precisa de uma certidão de nascimento digital — qual canal, qual estação de envelhecimento, qual unidade de classificação, qual protocolo, qual resultado. O sistema de dados de formação deve interagir com o MES da fábrica por meio de protocolos industriais padrão — OPC-UA, SECS/GEM. A arquitetura de dados de formação da TOB NEW ENERGY suporta protocolos padrão especificamente para evitar esse problema. Um formato fechado proprietário cria uma dívida de integração que se acumula em cada célula produzida.
Módulo 4: Adaptando o sistema de formação à escala de produção
Escala laboratorial — de alguns a algumas dezenas de canais. Prioridade: precisão de medição e flexibilidade de protocolo. O equipamento de formação em escala laboratorial da TOB NEW ENERGY suporta uma ampla exploração de parâmetros, mantendo a precisão de medição de nível de pesquisa.
Escala piloto — centenas de canais. Prioridade: validação de protocolo em escala representativa de produção. O sistema de formação piloto deve usar hardware e software de canal idênticos aos do sistema de produção, para que os protocolos de formação validados em escala piloto sejam transferidos diretamente para o chão de fábrica. Os sistemas de formação piloto da TOB são idênticos em hardware às unidades de produção — o protocolo que funciona na linha piloto é o protocolo que é carregado na fábrica.
Escala de produção — milhares a dezenas de milhares de canais. Prioridade: rendimento, densidade de canais e confiabilidade da classificação automatizada. A área de formação ocupa de 30 a 40 por cento do espaço total do chão de fábrica. A densidade de canais — canais por metro quadrado — afeta diretamente a eficiência de capital da fábrica. O manuseio automatizado de células entre as estações de formação, envelhecimento e classificação reduz o custo de mão de obra e danos no manuseio.
O equipamento de classificação, coberto pelas patentes CN202122171465 e CN202122170781, aborda o desafio de confiabilidade da classificação automatizada no rendimento de produção. A patente anti-entupimento, em particular, resolve um problema invisível em escala laboratorial ou piloto, mas decisivo na produção: uma única célula presa em uma esteira de classificação — uma célula entre dezenas de milhares processadas naquele dia — para toda a linha de classificação até que um operador intervenha.
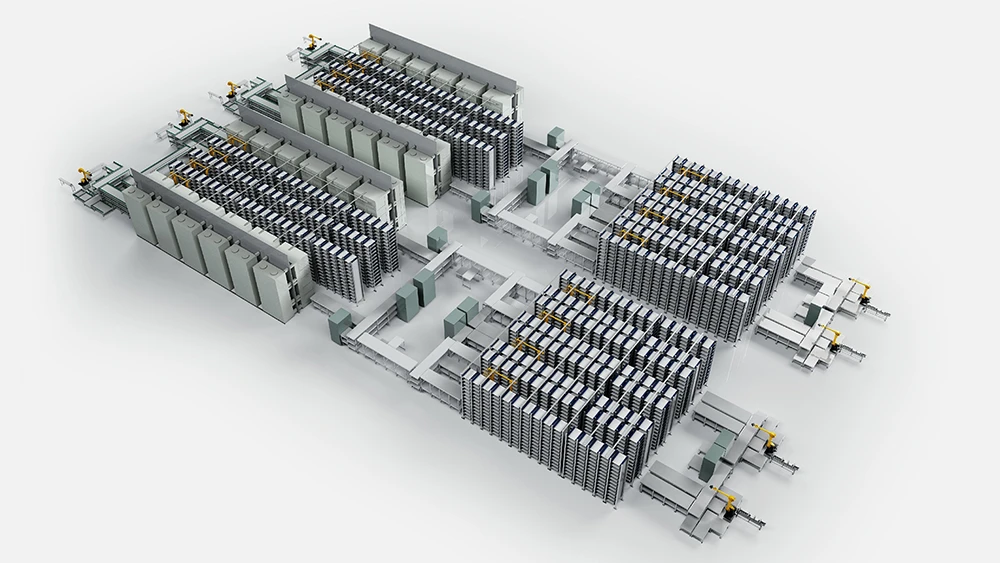
Sistema de formação de bateria e linha de classificação
Módulo 5: Avaliando um fornecedor de sistema de formação de bateria
Além das folhas de especificações — onde os números de precisão de corrente e contagem de canais geralmente parecem semelhantes entre os fornecedores — vários critérios de avaliação distinguem parceiros de sistemas de formação de vendedores de equipamentos.
Primeiro: a formação-envelhecimento-classificação é integrada em uma plataforma de dados unificada? Peça ao fornecedor para demonstrar o fluxo completo de dados desde o canal de formação até a estação de envelhecimento e o compartimento de classificação. Se a demonstração envolver um pen drive ou uma exportação manual de arquivos em qualquer ponto, o sistema não está integrado. A plataforma de formação da TOB passa os dados de formação diretamente para o envelhecimento e classificação — sem exportações manuais.
Segundo: qual é o desvio de precisão a longo prazo e qual é o protocolo de calibração? A TOB NEW ENERGY fornece dados de desvio de doze meses e procedimentos de calibração documentados. Um fornecedor que oferece apenas especificações de precisão inicial está pedindo para você descobrir o desvio.
Terceiro: o fornecedor possui experiência em processos de formação além do hardware? O entregável mais valioso de um fornecedor de sistema de formação não é o gabinete. É o protocolo de formação — o perfil específico de corrente, tensão, temperatura e pressão que produz a qualidade ideal do filme SEI para a química da sua célula. O desenvolvimento interno de protocolos da TOB para múltiplas químicas significa que o equipamento é enviado com conhecimento de processo, não apenas hardware.
Quarto: como os canais com falha são gerenciados em escala de produção? Em uma fábrica com dezenas de milhares de canais, falhas individuais de canal são estatisticamente inevitáveis. O sistema deve detectar, isolar e relatar automaticamente os canais com falha. Criticamente, um canal com falha não deve degradar a precisão de medição dos canais adjacentes. Peça ao fornecedor para demonstrar o isolamento de falha de canal. Se um canal com falha afetar seus vizinhos, o sistema tem um modo de falha em cascata que se torna visível apenas em escala de produção.
Módulo 6: A formação define a linha de base da bateria
Todo processo de fabricação anterior à formação — mistura, revestimento, calandragem, montagem — define o potencial da célula. A formação define sua realidade. A qualidade do filme SEI define o limite da vida útil do ciclo. A precisão da classificação define a consistência do produto enviado. Ambos são irreversíveis.
O sistema de formação ocupa mais espaço no chão de fábrica e consome mais energia do que qualquer outra etapa de fabricação individual. É também a menos visível — os gabinetes de formação são racks de eletrônicos sem partes móveis. O custo de um sistema de formação de bateria inadequado não é visível na planilha de despesas de capital. Ele é visível meses depois, nas taxas de retorno de garantia, nos atrasos de qualificação de OEMs automotivos que remontam à inconsistência de capacidade originada pela diafonia do canal de formação ou pela não uniformidade de temperatura.
Selecionar um sistema de formação e envelhecimento de bateria significa comprar a infraestrutura de qualidade pela qual cada célula passa antes do envio. Fabricantes chineses de sistemas de formação de bateria como a TOB NEW ENERGY investiram nessa infraestrutura — não apenas nos eletrônicos, mas no conhecimento de processo, na arquitetura de dados e no gerenciamento de precisão que transformam a formação de uma etapa de fabricação em uma garantia de qualidade.
Resumo do sistema de formação de bateria: O sistema de formação — composto por gabinetes de carga, câmaras de envelhecimento e unidades de classificação — é o portão de qualidade final na fabricação de baterias. Durante 12 a 48 horas, três eventos irreversíveis definem o desempenho da célula: crescimento do filme SEI no ânodo, geração e remoção de gás e medição inicial de capacidade para classificação. As principais especificações do equipamento incluem independência de canal, precisão de corrente e tensão com dados de desvio de longo prazo, uniformidade de temperatura entre as posições do gabinete, controle de pressão para células tipo bolsa e recuperação de energia regenerativa. Um sistema integrado de formação-envelhecimento-classificação em uma plataforma de dados unificada elimina os riscos de compatibilidade de dados e comissionamento que sistemas fragmentados de múltiplos fornecedores introduzem.TOB NEW ENERGY fornece sistemas integrados de formação de bateria com especificações de desvio publicadas, desenvolvimento interno de protocolos de formação para múltiplas químicas e equipamentos de classificação cobertos pelas patentes CN202122171465 e CN202122170781.
Neil Zhao — Diretor Técnico, Xiamen TOB New Energy Technology Co., Ltd.
 assine-nos